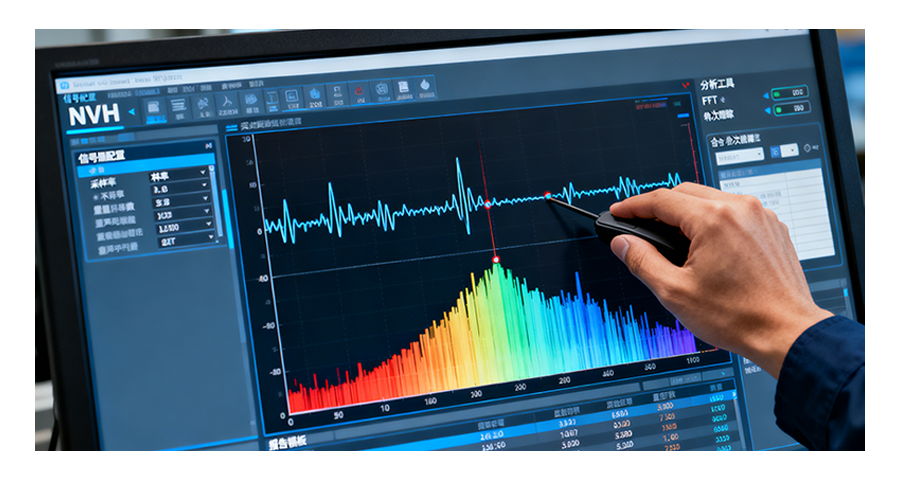
风噪属于高速行驶下气流激励产生的特殊异音,由车身缝隙气流嘶嘶声、A 柱后视镜气流分离啸叫、车窗密封条密封失效漏气异响组成,传统路试难以分离风噪与胎噪、电机噪声叠加信号,声学风洞试验室是风噪 NVH 异音检测的专属**设施,可精细控制风速、气流角度、环境温度,单独量化车身风噪异响水平。整车声学风洞背景噪声控制在 60dB (A) 以下,风速覆盖 0-160km/h,可调节侧风、紊流强度模拟高速行驶自然风环境,车身表面布置百通道声学麦克风阵列,搭配车顶便携式声学照相机,实时捕捉 A 柱、车窗、后视镜、车门缝隙、天窗边框等风噪高发区域声云热力图,气流分离产生的高频嘶嘶异响会在图像上形成连续红色高亮带。检测分为静态密封漏气测试、动态气流风噪测试两步,静态阶段使用气压泄漏设备向车身座舱充压,测量泄压速率判断密封条间隙,定位微小漏气缝隙;动态阶段逐级提升风速,每 10km/h 梯度采集耳旁风噪频谱,区分宽频气流噪声与缝隙窄带漏气异响,漏气异响频谱存在固定高频尖峰,可与均匀气流噪声清晰分离。针对密封条老化、装配错位带来的高速漏气异音,风洞检测可量化不同密封优化方案的降噪幅度,对比双层密封条、植绒密封、泡棉填充结构的 NVH 改善效果。异响检测能够毫秒级捕捉到轴承在加速工况下的瞬态微观刮擦声。湖北低成本异音异响检测系统诊断
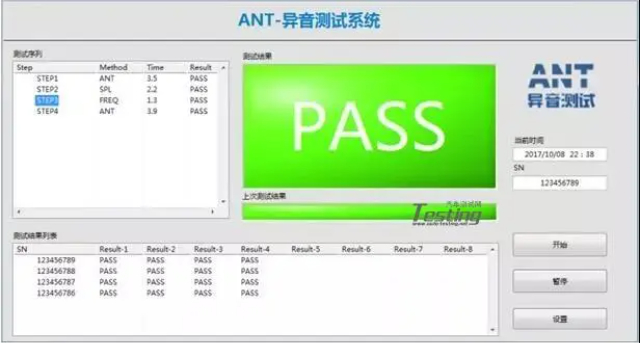
发动机总成在热试台架上的异响检测,是内燃机制造企业执行出厂质量检查的关键环节。发动机按照预设的转速曲线运行,从怠速到额定转速,检测系统同步记录缸体、缸盖和油底壳等部位传出的声音。活塞敲缸声、气门间隙异常导致的配气机构撞击声、正时链条张紧不足产生的异响,都在各自的频率区间和时间窗口内出现。发动机热试时排气噪声和进气噪声强度较高,传感器布置需要尽量靠近疑似异响源,以提升信号的信噪比。不同排量和缸数的发动机声学特性差异很大,检测系统需要为每种机型单独建立声学模型。上海盈蓓德智能科技有限公司在动力总成下线检测领域形成了完整的声学检测方案,支持发动机制造商以自动化声学质检替代人工耳听,提高检测的标准化水平。湖北新能源汽车异响检测系统针对底盘系统开展 NVH 异响检测,排查颠簸工况下的磕碰、干涉噪声等典型问题。

异响检测是识别产品在动态运行中异常声学信号的质量防线。它借助高精度麦克风或加速度计,在特定转速或载荷工况下采集声振波形,通过多域NVH算法,将人耳感知的“咔嗒”“啸叫”或“摩擦”声转化为量化特征,并与合格品模板比对。上海盈蓓德智能科技有限公司的异响检测技术广泛应用于汽车座椅调节电机、空调压缩机和电动门窗升降器等部件,能有效筛除因润滑不良、轴承微损或装配错位导致的异响件,同时为制造工艺追溯提供数据依据,是提升终端用户听觉满意度的重要保障。
电机机械异响检测技术日趋精细化,聚焦轴承、转子、花键、端盖等**部件缺陷,实现微小异响故障的精细溯源。电机机械异响主要源于轴承磨损、转子动平衡偏差、零部件装配间隙不合理、壳体结构共振等机械问题,异响多表现为摩擦声、撞击声、共振轰鸣,工况稳定性较差,易随转速、温度变化出现强弱波动。国内检测体系针对机械异响优化了专项分析手段,通过共振扫频测试、模态测试、振动传递路径分析,精细定位异响源头部件,区分装配误差、加工缺陷、结构刚度不足等不同诱因。同时针对高温、高负载工况下的异响异变问题,搭建环境模拟测试台,复现极端工况下的机械异响故障,解决了以往常温测试无法排查的隐性缺陷,***提升电机机械异响的检测覆盖率与准确率。盈蓓德智能异响检测台,快速完成汽车调角器、丝杆质量判定!

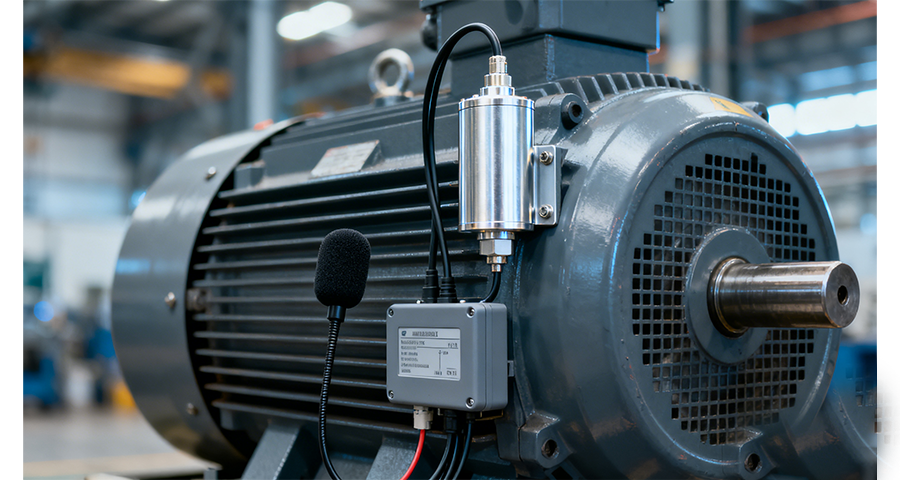
在汽车零部件及3C电子制造领域,传统的质检往往依赖工人的“金耳朵”来进行听音判断。然而,人工检测主观性强,更容易因长时间作业产生疲劳导致漏检、误检。上海盈蓓德智能科技有限公司的异响检测方案则通过部署高灵敏度的空气麦克风或振动加速度传感器,将声音和振动信号转化为数字信号。利用先进的信号处理算法,系统能够自动剔除产线上的背景环境噪声,精确捕捉到瞬态的、微弱的异常撞击声或摩擦声。这种客观、定量的异响检测极大地提高了检测效率,还能将异响的发生频次和波形特征实时记录下来。通过与标准数据库进行比对,系统能在极短时间内对产品做出合格与否的判定,严防任何装配松动、零件缺损的“带病”产品流向市场,帮助企业建立起可追溯的数字化质量档案。异响检测通过压电加速度传感器捕获壳体微弱振动,能秒级识别传动齿轮的微米级冲击与干摩擦。天窗电机异响检测系统原理
盈蓓德高精度异响检测系统,捕捉零部件微小装配缺陷!湖北低成本异音异响检测系统诊断
变速箱总成下线前的异响检测,是整车厂和变速箱供应商质量控制的重要节点。变速箱在加载台架上按预设工况运转,壳体外侧的加速度传感器和空气声麦克风同时采集振动和噪声信号,检测系统分析各档位、各转速下的齿轮啮合音和轴承运转音。正常的变速箱声音在各档位间切换时具有可预期的变化规律,如果某个档位出现异常的敲击音或啸叫声,系统会自动标记并回放该段音频供工程师复判。台架自身的驱动电机和加载电机也会产生背景噪声,检测算法需要剔除这些固定声源的影响,将关注点聚焦在变速箱本体发出的声音上。上海盈蓓德智能科技有限公司与变速箱试验台架厂商合作密切,将异响检测模块嵌入加载试验流程,让每一台下线变速箱在出厂前都经过声学质量的系统性评估。湖北低成本异音异响检测系统诊断