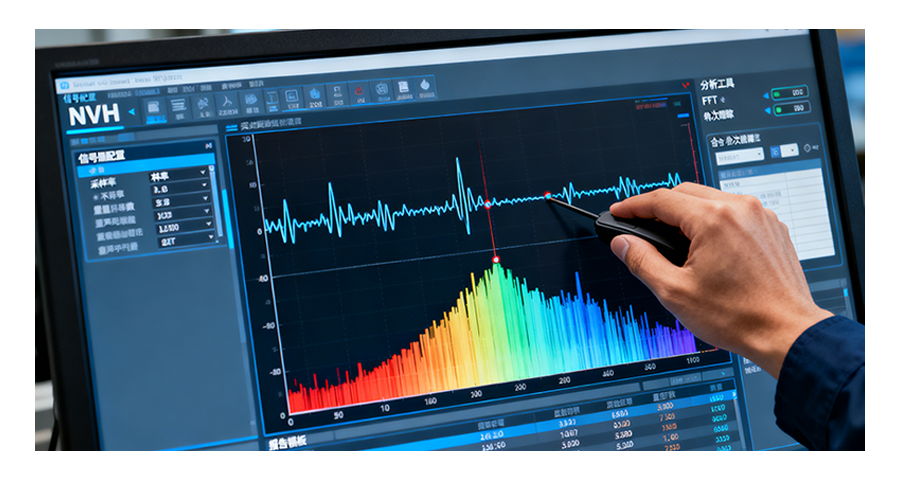
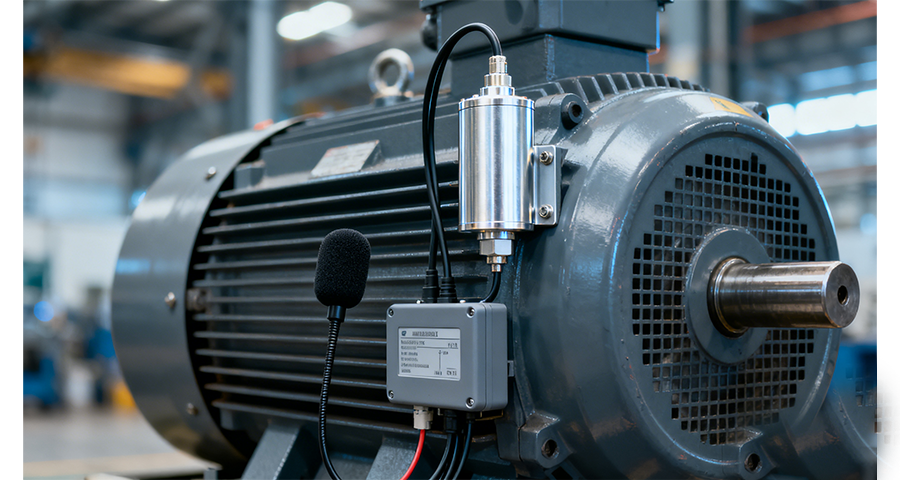
在齿轮传动和减速箱研发中,齿形加工误差或热处理变形会导致齿轮在常规啮合运动时产生非连续性碰撞,从而引发高频敲齿异响。这种异响声能极弱且与常规的阶次齿轮啸叫混合在一起。上海盈蓓德智能科技有限公司的异响检测技术可以实时捕捉传动轴的瞬态微观扭转振动。通过将时域信号投影至角度域,异响检测算法能够在一圈旋转中精确定位到是哪一个特定齿面在啮合时发生了干涉碰撞,从而逆向指导加工中心修正滚齿和剃齿工艺,消除非线性冲击。落实早期 NVH 异响检测,在研发阶段消除异响缺陷,大幅降低后期项目改造成本。北京座椅电机异响检测系统定制

传统人工异响检测大多只记录合格或者不合格的简单结论,原始测试信号无法长期保存,当市场出现质量争议时缺少客观试验凭证。盈蓓德艾法星NVH下线质量检测系统在每一次测试过程中完整采集、存储振动波形、故障标签、测试工况等全部质量数据,构建企业专属的 NVH 数字资产库。每一件零部件都可以通过产品编号随时调取历史异响检测记录,打通研发试验、产线质检、售后复盘全链路的数据通道。完整可追溯的异响检测数据,既可以作为整车厂审核交付凭证,也能够支撑长期质量大数据分析,帮助企业挖掘不良趋势,实现预防性质量管理升级。北京座椅电机异响检测系统定制盈蓓德零部件 NVH 异响检测解决方案,提升出厂品质!

数控机床主轴异响检测是精密加工领域保障零件表面质量的重要手段。主轴在高速旋转时,轴承的微小损伤、刀具夹持的轻微偏心、拉刀机构的异常都会在声音上有所反映。切削加工过程中刀具与工件接触发出的切削声是正常工艺噪声,异响检测需要剔除这部分干扰,聚焦于主轴空转和换刀瞬间的声音变化。主轴拉刀机构在松刀和夹刀动作时发出的声音短暂而特征明显,如果拉刀力不足或卡爪磨损,动作声的时长和频率分布会与正常状态出现差异。检测系统通过对主轴在非切削时段的声音持续监控,逐次积累声学特征趋势,在主轴精度恶化到影响加工质量之前给出维护建议。上海盈蓓德智能科技有限公司在机床主轴异响监测领域,将声学分析与数控系统数据融合,为精密加工车间提供主轴健康状态的动态评估工具。
印刷机在高速走纸和滚筒压印过程中,机械部件的同步性如果出现偏差,会产生周期性的异常声响。胶印机的橡皮滚筒与压印滚筒之间依靠齿轮传动保持精确定时,齿轮磨损导致的侧隙增大会在高速运转时产生有规律的撞击音。走纸机构的叼纸牙在交接瞬间发出的声音虽然短暂,但逐个牙排依次动作,累积起来的异常容易被识别。印刷车间本底噪声较大,多台设备并行运行,异响检测通常采用紧靠疑似声源的近场拾音方式,配合包络分析技术从强噪声中提取冲击信号。上海盈蓓德智能科技有限公司在印刷包装行业的设备监测方面进行了定向开发,将异响检测与印刷机运行参数实时关联,为印后工序的质量追溯提供设备状态层面的参考依据。建立基于物理振动加速度的量化标准,异响检测确保了电动座椅推杆在全行程运行中的品质稳定。
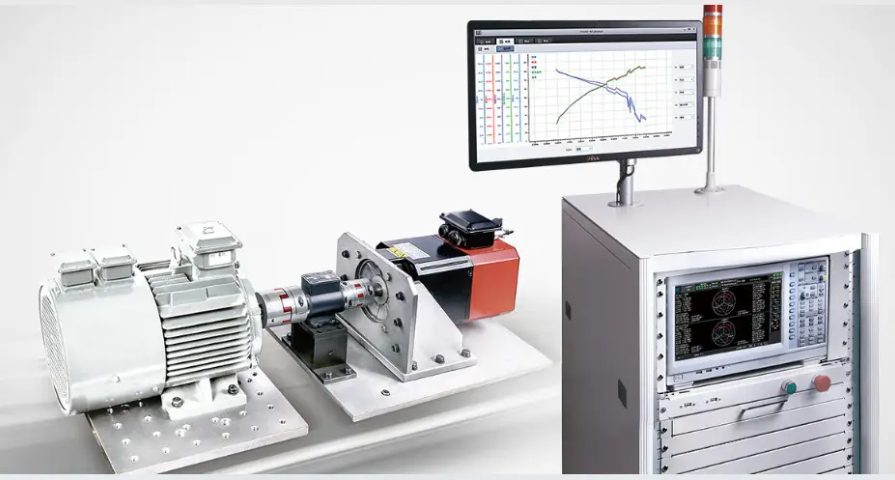
精密仪器在装配调试阶段的异响检测,往往决定着整机性能能否达标。光谱仪、质谱仪、电子显微镜这类设备内部集成了高精度运动平台、真空泵组和光学切换机构,任何一个运动部件在运行中发出的声音异常,都可能指向装配应力释放不充分、导轨预紧力偏差或传动带张紧不当。检测系统在半消声环境中采集仪器在不同工作模式下的声音,将每个运动部件的动作声从整机噪声中分离出来,与标准样机的声音指纹进行比对。声音信号的时域包络和频域能量分布如果偏离正常范围,系统会自动标记对应部件,装配工程师据此返回上一道工序进行针对性调整。上海盈蓓德智能科技有限公司在精密仪器制造领域推广声学调试辅助方案,用异响检测帮助装调人员将“手感”和“耳感”统一为可量化的声学指标。盈蓓德艾法星NVH下线质量检测系统自动上传结果至 MES,实现不良件全流程闭环管理。河南数据驱动异响检测系统技术
盈蓓德艾法星NVH下线质量检测系统,批量识别偶发异音缺陷,守住出厂品质关口。北京座椅电机异响检测系统定制
轨道交通领域的轮对异响检测,需要在车辆高速通过时完成声音采集和实时分析。列车以运行速度通过检测点时,轮轨接触发出的声音中混杂着滚动噪声、制动啸叫和空气动力噪声,轴承若存在早期剥落,产生的冲击频率会被淹没在强背景噪声之下。检测系统通常安装在轨旁或地沟位置,麦克风阵列对准轴箱区域,采集到的信号经过高速滤波和包络解调,提取出轴承故障特征频率。轮对踏面的擦伤或剥离在运行中会产生规律的敲击声,其频率与车轮转速直接关联,系统通过追踪车速变化来锁定这种速度相关型异响。上海盈蓓德智能科技有限公司将轨旁声学检测技术与车辆运行工况深度结合,为地铁和铁路车辆段提供轮对轴承在线监测方案,让隐患在引发正线故障之前被识别出来。北京座椅电机异响检测系统定制