无人机旋翼和电机的异响检测,是消费级和工业级无人机出厂前的重要检测项。旋翼在高速旋转时,桨叶与空气相互作用产生宽频气动噪声,电机轴承的微小缺陷会在这个噪声背景上叠加窄带的高频分量。旋翼不平衡导致的额外振动不但会在机身姿态控制上有所体现,同时也会在声音中产生与转速同步的调制现象。检测系统在半消声室内对无人机进行悬停和机动工况下的声音采集,分析旋翼和电机的声音频谱是否在合格范围内。多旋翼机型的每个电机臂上通常都装有单独的电子调速器和电机,异响检测需要逐臂定位,找到具体是哪一路动力单元存在异常。上海盈蓓德智能科技有限公司在微小型电机和旋翼系统的声学检测方面具备专业经验,为无人机制造商提供量产阶段的自动异响筛选设备。通过精细的异响检测,我们能锁定工件早期的微弱杂音。EOL异音异响检测系统工作原理
风力发电机组的异响检测面临高空、远距离和恶劣天气的多重挑战。机舱内部的齿轮箱和发电机是主要声源,行星齿轮的啮合频率、中间轴和高速轴的转频在频谱上形成清晰的阶次特征,当齿轮出现点蚀或断齿时,这些阶次周围会出现调制边频带。叶片扫风产生的空气动力噪声覆盖了较宽的频率范围,塔筒在风振下的低频结构噪声也会被传感器拾取。检测系统需要具备强风噪抑制能力,利用风噪与机械异响在频谱分布和相关性上的差异进行分离。机舱内的声音传感器需要耐受高低温交变和持续性振动,长期无人值守场景下的系统自诊断功能同样关键。上海盈蓓德智能科技有限公司在风电异响监测的工程化部署方面积累了丰富经验,为风场运营商提供机舱在线声学监测系统,支持从定期巡检向状态维护的转变。广东伺服电机异响检测系统特点盈蓓德汽车零部件异响检测,实现产线自动化 NVH 质控!
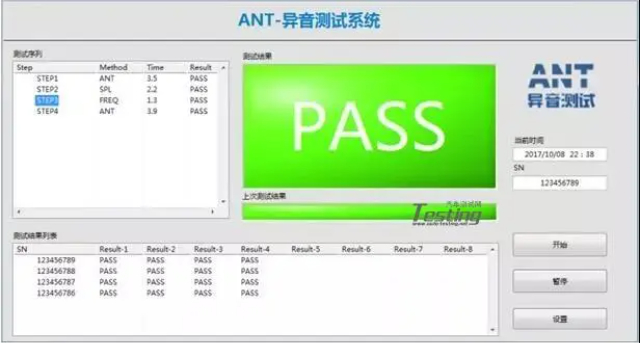
现代化自动化生产线节拍紧凑,留给单件产品 NVH 检测的时间十分有限。盈蓓德艾法星NVH下线质量检测系统支持在极短的运动行程内完成完整的信号采集与智能判定,完全匹配自动化产线生产节奏。系统在短时间测试窗口内精确抓取关键异响特征,不会因为缩短测试时长降低识别准确率,检测完成后即时输出判定信号驱动产线分拣机构。高效稳定的在线异响检测方案,在不降低工厂产能的前提下实现全检管控,兼顾生产效率与出厂静音品质双重目标。
AI 智能异响识别是新一代 NVH 异音检测数字化升级**方向,依托 “多模态采集 - 特征提取 - 模型训练 - 实时推理” 完整技术闭环,替代传统人工逐条比对频谱模板,实现异响全自动快速识别、分类、定位,大幅提升试验室、产线、售后检测效率。多模态数据采集阶段同步融合声学麦克风声信号、小波变换提取异响细微声纹特征,结合 CNN 卷积神经网络自动挖掘人工难以分辨的微弱间歇性异响特征,模型训练采用半监督学习模式,*需少量人工标注异响样本,搭配海量无标注实车采集数据迭代优化,持续扩充内饰摩擦、底盘撞击、电驱动啸叫、空调异响、风噪漏气等多分类标签数据库;模型部署分为三类场景,产线自动化工位搭载轻量化边缘推理模型,3 秒完成单工况异响判定;试验室 NVH 分析仪内置完整 AI 模型,支持海量历史检测数据批量复盘;售后诊断终端搭载移动端小型 AI 算法,维修技师路试实时识别异响类型。算法**优势在于可区分易混淆相似声响,例如内饰塑料吱吱摩擦与橡胶衬套干磨声频谱近似,传统仪器难以分辨,AI 依靠深层特征自动分类并标注异响所属系统;同时具备自迭代能力,新车型、新异响故障数据持续上传云端,模型自动更新优化识别精度。开展电机总成 NVH 测试,识别电磁异响与机械摩擦异响两类典型的噪声来源。

国内电机异响检测已形成标准化实车与台架双测试体系,成为行业通用的检测基础模式,大幅提升异响检测的规范性与稳定性。台架测试为**前置检测方式,企业通过搭建电机总成半消声测试台、电驱系统动力试验台,在可控恒温、恒湿、无背景噪声环境下,完成电机空载、负载、额定工况、极限工况的异响采集,有效规避路面、风噪等外界干扰,精细定位电机本体异响缺陷。实车道路测试作为后置验证环节,主要模拟真实行车场景,采集不同车速、油门开度、负载状态下的车内、车外电机噪声数据,校验台架测试结果的落地适配性。现阶段国内主流车企及电驱厂商已统一测试流程,规范麦克风、振动传感器布设位置、采样频率、工况切换标准,实现电机异响从零部件到整车的全链条闭环检测,极大降低了量产车型异响故障率。异响检测是识别产品异常噪声的关键工序。北京自动化异音异响检测系统定制
盈蓓德高精度异响检测系统,捕捉零部件微小装配缺陷!EOL异音异响检测系统工作原理
NVH 异响仿真预测是车型开发前期前置管控手段,在零部件、整车物理样车制作前,通过有限元、声学仿真软件模拟振动激励下异响产生风险,大幅减少后期实体样车整改成本,仿真模型必须依靠实体 NVH 异音检测实测数据完成对标校准,才能保障仿真预测精度。完整对标校准流程分为三步:第一步实体检测采集基准数据,零部件台架、整车半消声室标准化工况下采集振动传递函数、声辐射频谱、共振频率、异响触发激励幅值,形成真实物理基准数据库;第二步搭建同尺寸仿真几何模型,输入材料刚度、阻尼、装配间隙等参数,加载与实体检测完全一致的振动、气流激励条件,输出仿真预测频谱、声源云图;第三步多维度参数校准,对比仿真与实体实测的异响尖峰频率、振动幅值、声源位置,修正模型中橡胶衬套阻尼系数、塑料摩擦接触刚度、钣金焊接连接刚度等关键参数,直至仿真与实测数据误差控制在 5% 以内,模型校准完成方可用于后续同平台车型异响预判。EOL异音异响检测系统工作原理







