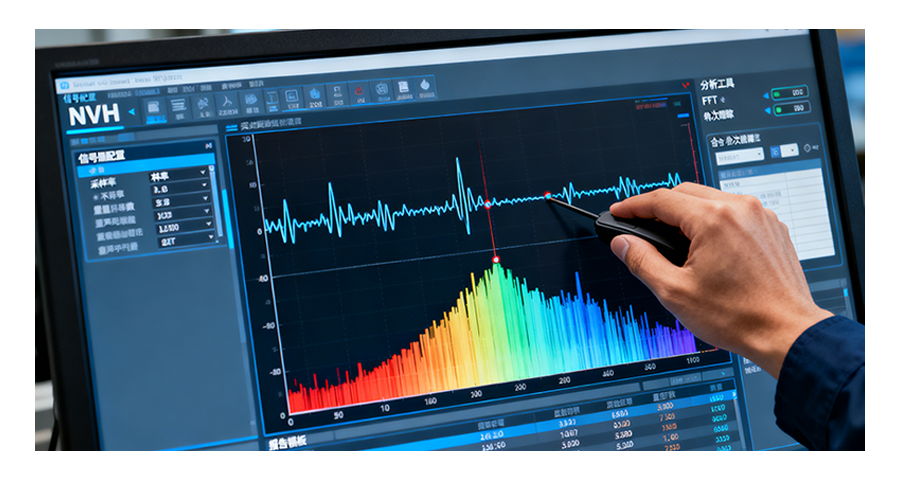
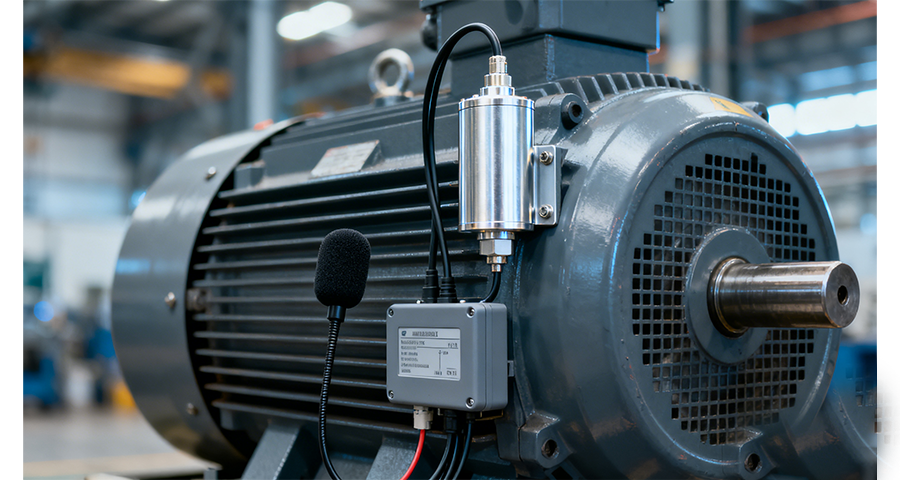
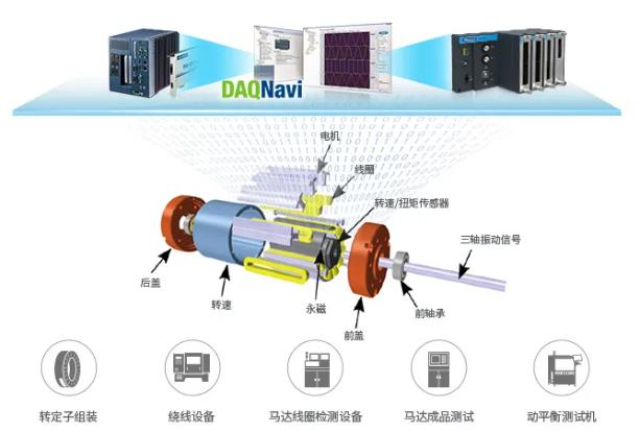
量产下线自动化异响检测体系***落地,成为国内电驱工厂品质管控的**标配,实现异响问题批量筛查与杜绝。针对量产电机一致性管控需求,国内主流电驱生产企业搭建了自动化NVH下线检测工位,搭载智能采集与分析系统,实现电机全工况自动启停、信号自动采集、异响自动判定、数据自动留存。检测系统内置标准化异响阈值模型,针对高频啸叫、异常振动、不规则噪声等缺陷自动报警,区分合格产品与故障产品,杜绝异响不良品流入整车装配环节。相较于传统人工听音检测,自动化检测规避了人工主观误差,检测效率提升3倍以上,准确率大幅提升,适配大批量量产需求。目前国内头部电驱企业已实现下线异响检测100%全覆盖,同时依托大数据积累持续优化判定阈值,不断提升量产异响管控精度。整车异响根源分析,区分零件本身缺陷和整车装配带来的异响问题。江苏汽车异音异响检测系统应用场景
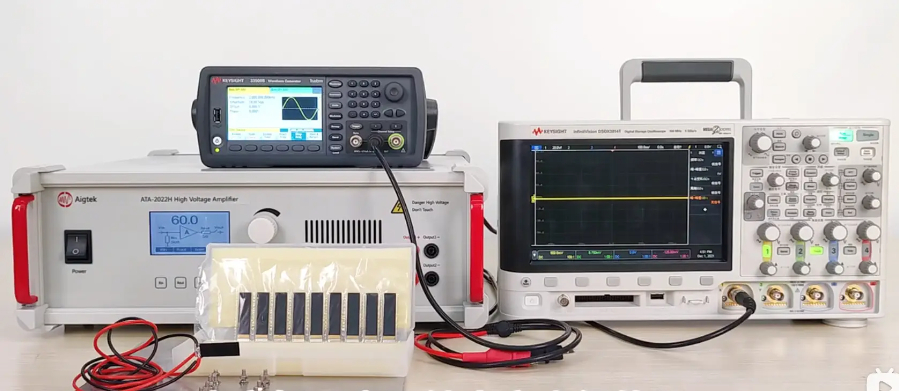
NVH 异响仿真预测是车型开发前期前置管控手段,在零部件、整车物理样车制作前,通过有限元、声学仿真软件模拟振动激励下异响产生风险,大幅减少后期实体样车整改成本,仿真模型必须依靠实体 NVH 异音检测实测数据完成对标校准,才能保障仿真预测精度。完整对标校准流程分为三步:第一步实体检测采集基准数据,零部件台架、整车半消声室标准化工况下采集振动传递函数、声辐射频谱、共振频率、异响触发激励幅值,形成真实物理基准数据库;第二步搭建同尺寸仿真几何模型,输入材料刚度、阻尼、装配间隙等参数,加载与实体检测完全一致的振动、气流激励条件,输出仿真预测频谱、声源云图;第三步多维度参数校准,对比仿真与实体实测的异响尖峰频率、振动幅值、声源位置,修正模型中橡胶衬套阻尼系数、塑料摩擦接触刚度、钣金焊接连接刚度等关键参数,直至仿真与实测数据误差控制在 5% 以内,模型校准完成方可用于后续同平台车型异响预判。江苏自动化异音异响检测系统用途通过采集高频声振信号,算法能够捕捉由齿轮崩刃与装配间隙过大引起的瞬态异响检测特征。
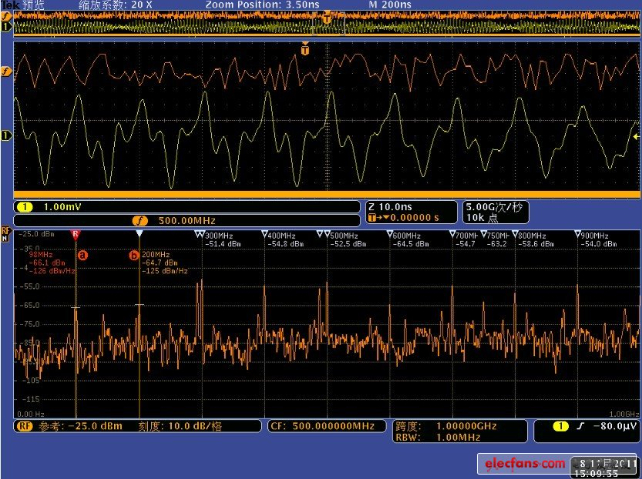
轴承异响检测是旋转机械故障诊断中比较基础且普遍的需求。新出厂的深沟球轴承在运转时如果存在异物混入或滚道表面有微小凹坑,会发出与正常件不同的声音,有经验的质检员能通过耳朵分辨,但人工听检的效率和一致性难以保证。自动化异响检测系统在半消声环境中采集轴承旋转时的声音信号,将时域波形转换为频谱和时频图,提取峰度、峭度、重心频率等特征参数,用训练好的分类模型判断轴承是否合格。不同规格的轴承声音差异很大,从内径几毫米的微型轴承到外径数百毫米的大型回转支撑,检测系统需要对应调整采样参数和判定阈值。上海盈蓓德智能科技有限公司在轴承行业推广标准化异响检测方案,帮助轴承制造商建立量化的声音质检标准,摆脱对熟练听检工的过度依赖。
在零部件组装与整机评测的末尾阶段,许多致命的机械隐患往往表现为偶发性、间歇性的异常声响。传统的质检手段面对这种“转瞬即逝”的杂音束缚重重,而上海盈蓓德智能科技有限公司的异响检测方案则通过建立动态声学指纹库彻底扭转了这一局面。系统直接在生产节拍中对受测工件进行全时段、全频段的监测,在杂乱的机械背景音中准确剥离出微弱的金属摩擦声、敲击声或间歇性异动。这套异响检测方案的推出,解决了长期困扰主机厂的“偶发性缺陷漏检”痛点,它能给出确凿的判定结果,还能逆向定位出异响源在产品内部的具体物理坐标。通过将这些异响特征量化为具体的频率分量和能量阈值,工艺工程师得以直接追踪到前道工序中由于夹具松动或零部件公差超标带来的质量波动,实现了从单点防御向源头治理的转型。盈蓓德振动信号 AI 异响识别,替代人工主观听音质检!
风噪属于高速行驶下气流激励产生的特殊异音,由车身缝隙气流嘶嘶声、A 柱后视镜气流分离啸叫、车窗密封条密封失效漏气异响组成,传统路试难以分离风噪与胎噪、电机噪声叠加信号,声学风洞试验室是风噪 NVH 异音检测的专属**设施,可精细控制风速、气流角度、环境温度,单独量化车身风噪异响水平。整车声学风洞背景噪声控制在 60dB (A) 以下,风速覆盖 0-160km/h,可调节侧风、紊流强度模拟高速行驶自然风环境,车身表面布置百通道声学麦克风阵列,搭配车顶便携式声学照相机,实时捕捉 A 柱、车窗、后视镜、车门缝隙、天窗边框等风噪高发区域声云热力图,气流分离产生的高频嘶嘶异响会在图像上形成连续红色高亮带。检测分为静态密封漏气测试、动态气流风噪测试两步,静态阶段使用气压泄漏设备向车身座舱充压,测量泄压速率判断密封条间隙,定位微小漏气缝隙;动态阶段逐级提升风速,每 10km/h 梯度采集耳旁风噪频谱,区分宽频气流噪声与缝隙窄带漏气异响,漏气异响频谱存在固定高频尖峰,可与均匀气流噪声清晰分离。针对密封条老化、装配错位带来的高速漏气异音,风洞检测可量化不同密封优化方案的降噪幅度,对比双层密封条、植绒密封、泡棉填充结构的 NVH 改善效果。异响检测能够毫秒级捕捉到轴承在加速工况下的瞬态微观刮擦声。北京新能源汽车异音异响检测系统定制
整车异响数据化评估,摆脱主观评价,建立可量化的整车NVH下线标准。江苏汽车异音异响检测系统应用场景
零部件冲压、注塑、装配过程中不可避免存在制造散差,微小的尺寸波动就可能引发偶发异响,批量产品 NVH 一致性管控难度较高。盈蓓德异响检测可以完成全批次产品振动数据采集,统计分析制造偏差带来的异响信号变化规律,找到触发噪音问题的公差边界。质量工程师依托大批量异响检测数据优化工艺管控区间,调整装配与加工公差标准,减少量产批次中异响不良的出现概率。依靠大规模智能异响检测挖掘制造波动和噪音之间的关联关系,推动生产工艺持续改善,提升整批零部件 NVH 性能稳定性。江苏汽车异音异响检测系统应用场景