变速箱总成下线前的异响检测,是整车厂和变速箱供应商质量控制的重要节点。变速箱在加载台架上按预设工况运转,壳体外侧的加速度传感器和空气声麦克风同时采集振动和噪声信号,检测系统分析各档位、各转速下的齿轮啮合音和轴承运转音。正常的变速箱声音在各档位间切换时具有可预期的变化规律,如果某个档位出现异常的敲击音或啸叫声,系统会自动标记并回放该段音频供工程师复判。台架自身的驱动电机和加载电机也会产生背景噪声,检测算法需要剔除这些固定声源的影响,将关注点聚焦在变速箱本体发出的声音上。上海盈蓓德智能科技有限公司与变速箱试验台架厂商合作密切,将异响检测模块嵌入加载试验流程,让每一台下线变速箱在出厂前都经过声学质量的系统性评估。在整车质检环节,汽车异响检测系统用于识别异常声纹并及时给出预警。江苏下线异响检测系统特点
当前汽车轻量化趋势大规模使用铝合金、塑料复合材料、薄壁钣金,车身结构刚度下降、模态频率降低,极易引发共振异响、薄壁钣金敲击振动异音,传统钢制车身 NVH 检测标准无法完全覆盖轻量化结构特有异响风险,行业同步迭代专属轻量化 NVH 异音检测优化方案。轻量化车身**异响风险分为三类:铝合金副车架刚度不足颠簸共振低频轰鸣、薄壁车门钣金高速气流激励拍打异响、复合材料内饰件热胀冷缩间隙摩擦吱吱声,三类异响在传统钢制车身出现概率极低,轻量化车型测试中高频爆发。针对性检测优化首先升级台架激励参数,四立柱振动台增加侧向、扭转复合振动路谱,模拟轻量化车身柔性结构多向形变,充分激发薄壁钣金共振异响;声学相机增加低频成像算法,适配轻量化车身 200-500Hz 低频共振声源定位,解决普通阵列低频分辨率不足、漏检车身共振异响的问题。主观评价新增共振刺耳度专项打分项,轻量化低频共振人耳沉闷烦躁,*依靠分贝数值无法客观评估体验;耐久异响衰减试验延长冷热交变时长,铝合金、塑料复合材料热膨胀系数差异更大,高低温循环会快速扩大装配间隙,加速摩擦异响显现,试验温变速率提升一倍加速老化验证。检测数据分析新增模态匹配模块。湖北电机异响检测系统工作原理传统的异响检测往往依赖人工经验,盈蓓德正将其进行智能化升级。
底盘悬架是车辆颠簸路异响高发区域,异响类型包含衬套老化撞击 “咯噔声”、球头干磨 “沙沙声”、减震器失效哐当撞击、稳定杆连杆摩擦、轮毂轴承低频嗡嗡声,NVH 检测通过多工况分层激励完整复现各类底盘异音,建立振动幅值、频率、声压级三重量化判定标准。实车路试检测设置标准化测试路面,搓板路模拟连续小幅颠簸,减速带模拟单次大冲击激励,蛇形转向路面复现转向时悬架侧向摩擦异响,制动颠簸路段同步检测制动卡钳、底盘连接件干涉声响;台架检测依托四立柱振动台单独施加四轮垂向、侧向复合振动,拆解底盘护板便于声学相机、电子听诊器捕捉底盘声源,在密闭消声环境隔绝轮胎、风噪干扰,精细提取底盘纯结构异响信号。各类底盘异响具备专属频谱特征,轮毂轴承磨损异响频率与车速成正比,无转速关联,频谱稳定存在宽频凸起;橡胶衬套硬化撞击异响集中在 100-300Hz 低频区间,冲击时刻振动幅值瞬间翻倍;金属球头缺油摩擦产生 1500Hz 以上高频窄带尖峰。检测过程在底盘控制臂、副车架、减震器壳体、转向节布置多通道加速度传感器,同步对比左右悬架对称点位振动数据,单侧幅值明显偏高即可判定对应部件存在装配或损耗缺陷。
NVH 异音异响检测是整车与零部件研发、质检的**工序,专门识别车辆运行中超出设计阈值、引发用户不适的非常规声响,包含摩擦吱吱声、部件撞击哒哒声、共振嗡嗡声、金属干磨啸叫等多类不良声振信号。在当前汽车消费市场,座舱静谧性已成为用户购车**决策指标,市场售后投诉中近三成问题源自各类隐蔽异响,若*依靠人工试驾排查,极易出现漏检、误判、无法复现等痛点,标准化 NVH 异音检测体系可从研发源头阻断异响缺陷。检测工作覆盖空气传声、结构传声两大传播路径,区分动力总成、底盘悬架、内外饰、空调热管理、电驱动系统五大异响高发区域,依托仪器客观采集数据搭配专业评审主观打分,形成完整闭环判定逻辑。传统 “敲、听、摸” 人工排查*适用于简单静态异响,面对高速、颠簸、冷热交变等复杂工况下的微弱间歇性异响完全失效,而系统化 NVH 检测通过标准化台架、路谱、声学成像设备,将不可视的声波转化为频谱、声云图、振动幅值等量化数据,精细定位异响源头,支撑结构优化、装配工艺整改、供应商零部件质量管控,大幅降低新车上市后的售后异响返修成本,同时满足国标、ISO、主机厂企业严苛噪声限值法规要求,是车企打造***座舱体验不可或缺的技术支撑体系。通过多组 NVH 数据对比分析,拆解异响根本成因,为产品结构优化提供可靠依据。
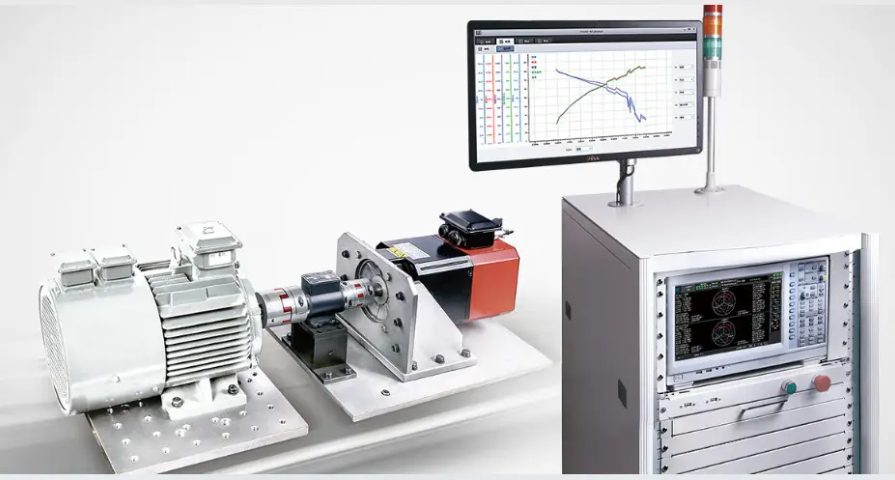
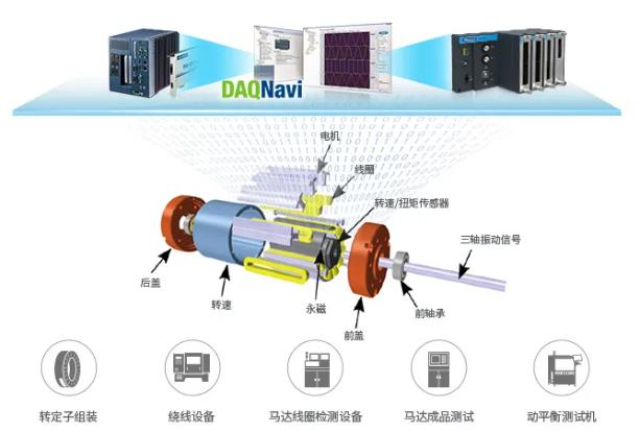
电动机异响检测贯穿于出厂检验和在运监测两个阶段。电机在空载或负载状态下运转时,电磁力、机械不平衡和轴承运动共同构成了声音的来源。电磁异响往往与电源频率及其倍频相关,在切断电源后声音立即消失,这是区分电磁声和机械声的典型方法。机械异响则与转速保持同步关系,无论是转子动平衡不良导致的振动噪声,还是轴承润滑脂劣化后产生的干摩擦声,都会随着转速升高而增强。在线运行的电机通常背景噪声较强,检测系统需要利用窄带滤波和阶次跟踪技术,从强噪声中追踪与转速关联的特征频率。上海盈蓓德智能科技有限公司在电机异响检测方面开发了从产线到现场的系列化方案,支持电机制造商和工业用户建立起覆盖产品全生命周期的声学质量档案。盈蓓德蓓塔星早期损伤监测仪提高了实验室异响检测的自动化程度,减少了人为误差。四川整车异响检测系统算法
零部件下线同步开展异响检测,严格把控产品 NVH 性能,规避后期用户质量投诉问题。江苏下线异响检测系统特点
无人机旋翼和电机的异响检测,是消费级和工业级无人机出厂前的重要检测项。旋翼在高速旋转时,桨叶与空气相互作用产生宽频气动噪声,电机轴承的微小缺陷会在这个噪声背景上叠加窄带的高频分量。旋翼不平衡导致的额外振动不但会在机身姿态控制上有所体现,同时也会在声音中产生与转速同步的调制现象。检测系统在半消声室内对无人机进行悬停和机动工况下的声音采集,分析旋翼和电机的声音频谱是否在合格范围内。多旋翼机型的每个电机臂上通常都装有单独的电子调速器和电机,异响检测需要逐臂定位,找到具体是哪一路动力单元存在异常。上海盈蓓德智能科技有限公司在微小型电机和旋翼系统的声学检测方面具备专业经验,为无人机制造商提供量产阶段的自动异响筛选设备。江苏下线异响检测系统特点










