异响检测是对运行机械异常发声进行特征提取与模式识别的质量控制技术。它利用传感器在变转速扫频过程中采集声振数据,通过阶次跟踪和时频域特征,分离出齿轮啮合、轴承冲击及流体脉动等不同源特征。该技术可以用于成品检验,更在耐久试验中监测性能退化趋势。例如,在电动压缩机开发中,异响检测可区分制冷剂流动噪声与机械碰摩声,为故障定位提供精确指引。同时,检测数据可反馈至工艺环节,推动制造精度持续改进,有效降低客户投诉率。生产线上的异响检测是把控汽车整车质量的硬性指标。广东国产异响检测系统技术

风噪属于高速行驶下气流激励产生的特殊异音,由车身缝隙气流嘶嘶声、A 柱后视镜气流分离啸叫、车窗密封条密封失效漏气异响组成,传统路试难以分离风噪与胎噪、电机噪声叠加信号,声学风洞试验室是风噪 NVH 异音检测的专属**设施,可精细控制风速、气流角度、环境温度,单独量化车身风噪异响水平。整车声学风洞背景噪声控制在 60dB (A) 以下,风速覆盖 0-160km/h,可调节侧风、紊流强度模拟高速行驶自然风环境,车身表面布置百通道声学麦克风阵列,搭配车顶便携式声学照相机,实时捕捉 A 柱、车窗、后视镜、车门缝隙、天窗边框等风噪高发区域声云热力图,气流分离产生的高频嘶嘶异响会在图像上形成连续红色高亮带。检测分为静态密封漏气测试、动态气流风噪测试两步,静态阶段使用气压泄漏设备向车身座舱充压,测量泄压速率判断密封条间隙,定位微小漏气缝隙;动态阶段逐级提升风速,每 10km/h 梯度采集耳旁风噪频谱,区分宽频气流噪声与缝隙窄带漏气异响,漏气异响频谱存在固定高频尖峰,可与均匀气流噪声清晰分离。针对密封条老化、装配错位带来的高速漏气异音,风洞检测可量化不同密封优化方案的降噪幅度,对比双层密封条、植绒密封、泡棉填充结构的 NVH 改善效果。广东下线异音异响检测系统多少钱发动机质控合作,异响检测系统服务商选上海盈蓓德智能,经验丰富。
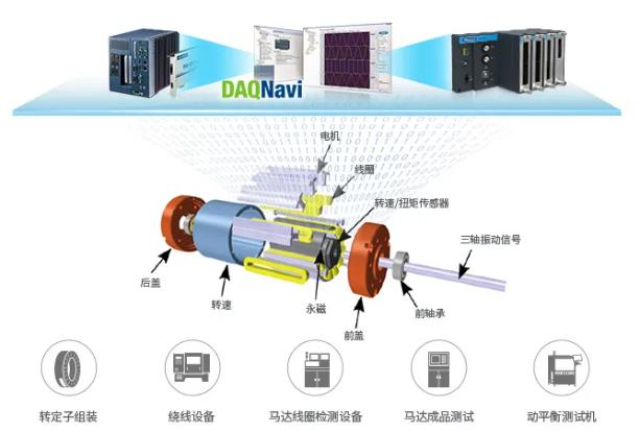
新能源汽车取消内燃机,电机、减速器、增程器高频啸叫、齿轮啮合敲击、轴承共振成为全新异响痛点,电驱动系统 NVH 异音检测与燃油车动力总成检测存在本质差异,**针对 200Hz-4000Hz 宽频段电磁噪声、机械齿轮异响建立专属检测标准。检测平台分为半消声室台架、整车转鼓台架两类,半消声室单独放置驱动总成,消除车身、底盘结构噪声,齿轮磨损异响对应固定转速阶次尖峰,电机定子转子间隙不均产生的电磁啸叫随转速线性升高频率,NVH 分析仪阶次切片功能可精细分离两类异响信号,区分机械缺陷与电磁设计缺陷。高低温耦合检测为必备环节,低温环境下减速器润滑油粘度上升,齿轮润滑不足易出现干磨哒哒异响,高温工况轴承热膨胀改变配合间隙引发共振,检测仓模拟 - 20℃至 85℃工作温度,完整复现全气候异响缺陷。下线产线搭载自动化 NVH 检测工位,驱动总成高速运转 30 秒自动采集频谱数据,AI 算法对比标准数据库,异常啸叫、齿轮撞击异响直接报警拦截不良品。对比燃油发动机异响,电驱动异响无低频轰鸣掩盖,微弱高频声响极易被用户感知,因此检测分贝阈值、频谱尖峰管控标准更为严苛,整套检测体系覆盖研发对标、零部件出厂、整车下线三重质量管控,解决新能源车型专属电驱动异音难题。
音异响 NVH 检测依托专业信号处理技术拆解复杂声振原始数据,时域、频域、阶次分析是三大基础解析手段,层层剥离正常背景噪声,提取微弱异常异响特征,为异响定位、故障判定提供量化数学依据。时域分析展示声音、振动信号随时间变化波形,直观识别瞬时冲击类异响,工程师可精细定位异响触发的精确时间节点,同步匹配对应车辆工况(车速、转速、路面激励);频域分析通过快速傅里叶变换(FFT)将时域波形转化频谱图,横轴为振动频率、纵轴为声压 / 振动幅值,平稳正常运转部件频谱曲线平缓,齿轮磨损、轴承缺陷、塑料摩擦异响会在固定频率出现明显尖峰,阶次分析专门适配旋转类部件异响(电机、变速箱、轮毂轴承、风机),将频率换算为与旋转转速绑定的阶次,消除车速、转速变化带来的频率偏移,轴承、齿轮缺陷异响对应固定阶次,转速升高*提升幅值,阶次数值不变,快速区分机械旋转异响与随机路面振动噪声。检测软件可自动生成瀑布图、阶次切片、频谱对比报表,将海量原始采集数据简化为直观可视化图表,大幅降低工程师人工数据分析工作量,同时标准化数据格式便于跨部门、跨车型对标存档,是连接硬件采集设备与异响机理分析的核心技术桥梁。异响检测是识别产品运行异常声响的质控关键步骤。

印刷机在高速走纸和滚筒压印过程中,机械部件的同步性如果出现偏差,会产生周期性的异常声响。胶印机的橡皮滚筒与压印滚筒之间依靠齿轮传动保持精确定时,齿轮磨损导致的侧隙增大会在高速运转时产生有规律的撞击音。走纸机构的叼纸牙在交接瞬间发出的声音虽然短暂,但逐个牙排依次动作,累积起来的异常容易被识别。印刷车间本底噪声较大,多台设备并行运行,异响检测通常采用紧靠疑似声源的近场拾音方式,配合包络分析技术从强噪声中提取冲击信号。上海盈蓓德智能科技有限公司在印刷包装行业的设备监测方面进行了定向开发,将异响检测与印刷机运行参数实时关联,为印后工序的质量追溯提供设备状态层面的参考依据。产线EOL检测,EOL异响检测系统厂商上海盈蓓德智能,保障下线产品质量。湖北数据驱动异音异响检测系统设备
整车品质把控环节,异响检测系统工具能锁定异常方向,减少重复排查时间。广东国产异响检测系统技术
上海盈蓓德智能科技有限公司的异响检测方案是针对机械设备在运转过程中产生的不期望声音进行捕捉、识别与判定的专业技术。其重点在于从复杂的背景噪声中提取出微弱的异常声学特征。在实际应用中,NVH工程师通常会在被测部件周围布置加速度计采集振动信号,并利用阶次分析、包络解调或小波变换等信号处理工具,将时域波形转换为频域谱线,进而与标准样本进行比对。异响的来源多种多样,可能是轴承滚动体划过缺陷表面产生的周期性冲击,也可能是齿轮啮合不良引发的调制边带,亦或是旋转部件不平衡造成的谐波分量。通过精确定位异响的频率成分和出现时刻,技术人员能够追溯至具体零部件,指导拆解检查和工艺修正。在汽车、家电及航空航天制造业中,异响检测已成为产品交付前不可或缺的一环,直接影响用户的感官品质和品牌形象。广东国产异响检测系统技术








