电梯异响检测关注的是轿厢运行过程中导轨、导靴、曳引机和门机系统发出的声音。电梯在井道内上下运行时,导靴与导轨之间的滑动接触声是正常的本底噪声,当导轨接头出现错位或导靴衬板磨损超标时,轿厢经过该位置会发出规律的撞击音。曳引机在机房或井道顶部运转,减速箱的磨损和制动器间隙的变化都会在启停瞬间产生特征声音。电梯异响检测系统通常安装在轿厢顶部或轿厢内,跟随电梯运行同步采集声音,结合楼层编码器记录异响发生的准确位置,维保人员可以据此快速定位需要调整的导轨段或层门机构。上海盈蓓德智能科技有限公司将电梯运行声音的自动分析纳入智慧维保体系,帮助电梯服务公司提高故障预判的准确性和维保效率。发动机测试阶段,异响检测系统可识别轻度杂音并辅助判断潜在磨损趋势。北京实时异响检测系统服务商

四立柱整车振动台是 NVH 异音异响台架检测的**装备,可脱离实车路试,在实验室环境精细复现各类颠簸路面激励,专门用于内饰 BSR(摩擦撞击异响)耐久检测,规避室外路试天气、路况、车流干扰,实现检测过程 100% 可重复、数据可追溯。完整检测流程分为三步:第一步实车采集路谱数据,安排测试车辆在厂区恶路、减速带、搓板路、破损沥青路面行驶,通过车身布置加速度传感器采集四轮垂向振动原始信号,剔除无关干扰信号后标准化处理生成数字路谱库;第二步整车上架固定,拆除车身外部多余装饰,车内按实车装配标准布置麦克风、振动传感器,声学相机对准座舱关键异响高发区域,同步录入温度、湿度控制参数,模拟 - 30℃至 60℃高低温交变环境;第三步分层加载路谱测试,先加载低幅值温和路谱筛查轻微异响,再逐级提升振动幅值模拟长期行驶耐久损耗,持续 8-20 小时循环激励,同步全程录制声振时域、频域数据。检测完成后自动输出异响发生时刻、对应路谱工况、振动频率区间,直接指导装配卡扣增加毛毡缓冲、紧固螺栓扭矩重新标定,大幅降低实车耐久测试成本。广东实时异响检测系统支持国产研发,国产异响检测系统研发厂家上海盈蓓德智能,实力与品质兼具。
整车总装车间末端自动化 NVH 异响检测工位,是量产车型出厂异响拦截的关键工序,依托转鼓台架、分布式麦克风阵列、AI 实时异响识别算法,实现无人工干预 3 分钟快速全工况异音筛查,解决传统人工下线抽检漏检率高、检测效率低、评价标准不统一的生产痛点。产线工位硬件包含双滚筒转鼓、车内 8 点位同步采集麦克风、底盘接触式振动传感器、边缘计算工控主机、声光报警拦截装置,车辆驶入工位后自动固定车轮,设备依次执行怠速、20km/h 匀速、40km/h 加速、制动四大标准化工况,全程同步采集声振原始信号传输至本地计算单元。内置标准化异响数据库,收录内饰卡扣撞击、电驱动啸叫、底盘衬套摩擦、空调风机共振、门锁干涉等上千种异响频谱模板,AI 算法实时对比实时采集曲线与标准模板,识别匹配度超过阈值即判定存在异响缺陷,设备自动标记异响大致区域并锁止车辆,流转至异响返修工位人工精细排查,保证采集信号信噪比达标;同步搭载温感模块,区分常温下线车辆与冬季低温入库车辆,适配冷热差异带来的内饰间隙异响。检测数据实时上传企业 MES 生产系统,记录每台车辆异响点位、触发工况、检测时间、返修记录,实现整车异响质量全生命周期追溯。
新能源汽车售后维修端 NVH 异音异响诊断检测,依托便携轻量化采集设备建立标准化试车流程,快速复现客户反馈路试异响,区分装配缺陷、零部件磨损、设计固有噪声,精细给出维修整改方案,降低重复返修率。售后标配便携检测工具包含手持式小型声学相机、双通道电子听诊器、便携式多通道噪声振动记录仪、可粘贴微型加速度传感器,整套设备便于维修技师随车携带,无需大型试验室台架;设备内置新能源专属异响数据库,覆盖电机啸叫、减速器齿轮敲击、底盘衬套撞击、内饰卡扣摩擦、空调风机共振等售后高频故障声纹,实时采集对比快速分类异响来源。标准化路面试车流程分为工况分层测试、环境复现、点位溯源三步:第一步客户故障信息建档,记录异响出现车速、温度、路面、转向 / 制动触发条件;第二步按照客户描述复现对应工况,依次开展低速颠簸路、60-120km/h 匀速、急加速、转向、冷热空调切换测试,记录仪同步保存声振波形;第三步使用电子听诊器、小型声学相机沿路逐点位扫描,锁定异响精细部件,区分可维修装配间隙异响与需更换磨损零部件异响。低温异响为纯电车售后高发类型,冬季塑料内饰收缩、减速器润滑油粘度升高易产生异音,规避热车异响暂时消失漏判。执行器质量把控,异响检测系统作用是识别故障声响,保障出厂品质。

印刷机在高速走纸和滚筒压印过程中,机械部件的同步性如果出现偏差,会产生周期性的异常声响。胶印机的橡皮滚筒与压印滚筒之间依靠齿轮传动保持精确定时,齿轮磨损导致的侧隙增大会在高速运转时产生有规律的撞击音。走纸机构的叼纸牙在交接瞬间发出的声音虽然短暂,但逐个牙排依次动作,累积起来的异常容易被识别。印刷车间本底噪声较大,多台设备并行运行,异响检测通常采用紧靠疑似声源的近场拾音方式,配合包络分析技术从强噪声中提取冲击信号。上海盈蓓德智能科技有限公司在印刷包装行业的设备监测方面进行了定向开发,将异响检测与印刷机运行参数实时关联,为印后工序的质量追溯提供设备状态层面的参考依据。了解检测范围,异响检测系统可识别故障类型包括机械磨损、装配偏差等。北京底盘异音异响检测系统可识别故障类型
电力设备巡检时,电力异响检测系统用途是捕捉异常声音波动并协助提前预警。北京实时异响检测系统服务商
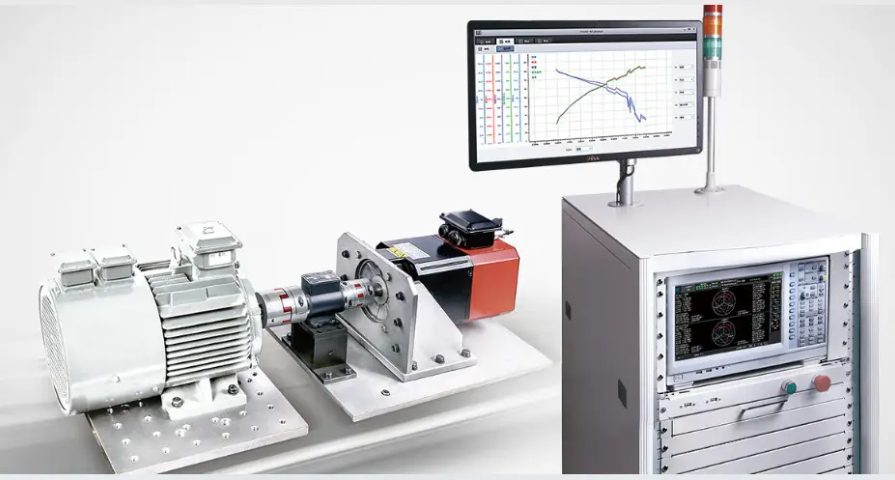
新能源汽车取消内燃机,电机、减速器、增程器高频啸叫、齿轮啮合敲击、轴承共振成为全新异响痛点,电驱动系统 NVH 异音检测与燃油车动力总成检测存在本质差异,**针对 200Hz-4000Hz 宽频段电磁噪声、机械齿轮异响建立专属检测标准。检测平台分为半消声室台架、整车转鼓台架两类,半消声室单独放置驱动总成,消除车身、底盘结构噪声,齿轮磨损异响对应固定转速阶次尖峰,电机定子转子间隙不均产生的电磁啸叫随转速线性升高频率,NVH 分析仪阶次切片功能可精细分离两类异响信号,区分机械缺陷与电磁设计缺陷。高低温耦合检测为必备环节,低温环境下减速器润滑油粘度上升,齿轮润滑不足易出现干磨哒哒异响,高温工况轴承热膨胀改变配合间隙引发共振,检测仓模拟 - 20℃至 85℃工作温度,完整复现全气候异响缺陷。下线产线搭载自动化 NVH 检测工位,驱动总成高速运转 30 秒自动采集频谱数据,AI 算法对比标准数据库,异常啸叫、齿轮撞击异响直接报警拦截不良品。对比燃油发动机异响,电驱动异响无低频轰鸣掩盖,微弱高频声响极易被用户感知,因此检测分贝阈值、频谱尖峰管控标准更为严苛,整套检测体系覆盖研发对标、零部件出厂、整车下线三重质量管控,解决新能源车型专属电驱动异音难题。北京实时异响检测系统服务商






