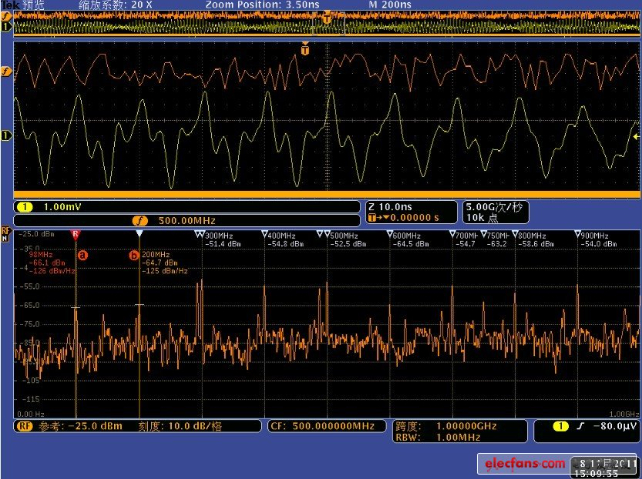
电子听诊器搭配压电式接触加速度传感器,是 NVH 异响微观溯源的基础便携工具,专攻声学相机难以深入的狭小密闭结构内部异响,包含底盘轴承、减速器齿轮、转向球头、仪表台内部风管、门锁机构、动力电池包连接件等隐蔽点位,弥补阵列设备无法接触金属振动源的检测短板。电子听诊器分为空气传导软管式、金属接触探针式两类,软管款用于内饰空腔异响,通过空气传递摩擦声波放大异响音色;金属探针款直接吸附、贴合钣金、轴承壳体、齿轮箱外壳,捕捉结构传导振动信号,隔绝空气噪声干扰。压电加速度传感器为标准化配套工具,依靠压电晶体受力产生电荷的原理,采集部件振动幅值、频率、相位数据,同步传输至 NVH 分析仪生成频谱曲线,正常运转部件频谱曲线平滑无尖峰,齿轮磨损、轴承旷量、螺栓松动会出现固定频率尖锐峰值,峰值幅值直接反映异响严重等级。实操检测遵循由外至内、静态转动态顺序,静态下紧固所有连接件后敲击车身排查装配间隙异响,动态下怠速、低速转向、颠簸激励时逐点吸附传感器,对比左右对称部件频谱差异快速锁定故障。复杂车顶机构中,天窗电机异响检测系统支持定制声学方案,让检测更准确。广东整车异音异响检测系统监测
变速箱总成下线前的异响检测,是整车厂和变速箱供应商质量控制的重要节点。变速箱在加载台架上按预设工况运转,壳体外侧的加速度传感器和空气声麦克风同时采集振动和噪声信号,检测系统分析各档位、各转速下的齿轮啮合音和轴承运转音。正常的变速箱声音在各档位间切换时具有可预期的变化规律,如果某个档位出现异常的敲击音或啸叫声,系统会自动标记并回放该段音频供工程师复判。台架自身的驱动电机和加载电机也会产生背景噪声,检测算法需要剔除这些固定声源的影响,将关注点聚焦在变速箱本体发出的声音上。上海盈蓓德智能科技有限公司与变速箱试验台架厂商合作密切,将异响检测模块嵌入加载试验流程,让每一台下线变速箱在出厂前都经过声学质量的系统性评估。河南智能异音异响检测系统多少钱在座椅执行结构里,座椅电机异响检测系统可筛查杂音并提升装配一致性。
国内电驱异响仿真预测试技术***普及,形成“仿真预判+实物测试+整车验证”的一体化检测优化体系,大幅降低研发成本。早期电机异响问题均依赖实物试制后检测整改,周期长、返工率高,难以提前规避结构性异响缺陷。现阶段国内车企与电驱企业普遍采用专业NVH仿真软件,建立电机电磁力仿真、转子动力学仿真、壳体声学辐射仿真模型,在设计阶段预判高频啸叫、结构共振、传递异响等潜在问题。通过仿真分析优化电机绕组方案、定子铁芯结构、壳体刚度、减震结构,从源头抑制异响产生。同时依托海量本土实测数据持续校准仿真模型,不断提升仿真与实测的匹配精度。目前仿真预判已覆盖电机全工况异响风险排查,有效减少后期实物测试的整改次数,缩短电驱产品研发迭代周期。
国内电机异响检测已形成标准化实车与台架双测试体系,成为行业通用的检测基础模式,大幅提升异响检测的规范性与稳定性。台架测试为**前置检测方式,企业通过搭建电机总成半消声测试台、电驱系统动力试验台,在可控恒温、恒湿、无背景噪声环境下,完成电机空载、负载、额定工况、极限工况的异响采集,有效规避路面、风噪等外界干扰,精细定位电机本体异响缺陷。实车道路测试作为后置验证环节,主要模拟真实行车场景,采集不同车速、油门开度、负载状态下的车内、车外电机噪声数据,校验台架测试结果的落地适配性。现阶段国内主流车企及电驱厂商已统一测试流程,规范麦克风、振动传感器布设位置、采样频率、工况切换标准,实现电机异响从零部件到整车的全链条闭环检测,极大降低了量产车型异响故障率。产线选型参考,汽车异响检测系统可关注精度、适配性与后期服务。

标准化 NVH 专项检测分为静态试验室台架检测、动态实车路试两大模块,台架阶段将车身内饰总成单独放置小型激振台,设置 - 40℃~70℃高低温交变仓,加载不同频率、幅值振动激励,使用声学相机与多点麦克风阵列采集座舱全域声信号,重点筛查仪表台风管共振、天窗导轨摩擦、门板卡扣撞击异响;实车路试阶段安排专业评审员搭配采集设备,依次通过搓板路、减速带、破损路面,记录颠簸、转向、制动工况下异响出现的车速、温度区间。检测设置三级判定标准,一级异响人耳清晰感知且频谱尖峰幅值超标,需立即整改;二级微弱间歇性异响,优化缓冲材料即可消除;三级背景噪声范围内轻微声响,不影响用户体验可放行。检测**管控摩擦副匹配度,硬塑料直接接触极易产生高频吱吱异响,检测中同步对比毛毡、TPO 缓冲垫、润滑涂层等优化方案的声振数据,量化缓冲材料降噪效果。同时线束干涉异响为隐蔽高发缺陷,检测时需拆解内饰查看线束固定卡扣间距,振动过程中线束与钣金摩擦的异音频谱具备独特窄带特征,NVH 分析仪可快速识别区分。整套 BSR 检测贯穿零部件来料抽检、整车装配下线、耐久试验全流程,底盘结构复杂时,异响检测系统工作原理依托声纹比对来分析异常来源。江苏准确识别异音异响检测系统应用场景
异响检测是识别产品异常噪声的关键工序。广东整车异音异响检测系统监测
工业机器人关节部位的异响检测,面对的是多轴联动状态下声音信号相互混叠的复杂情况。一台六轴机器人在高速运转时,减速器、伺服电机、齿轮和轴承各自发出不同的声学特征,这些声音在空间上交叉传播,单一位置的麦克风很难分离出每个关节的单独声纹。异响检测系统在这类场景中通常采用多通道同步采集方案,在各个关节附近布设传感器阵列,利用波束成形或盲源分离算法将混合信号还原为单关节的声音轨迹。定位到的异响需要进一步判断是周期性撞击还是间歇性摩擦,前者的声谱表现为固定间隔的脉冲峰值,后者则呈现宽频带的能量爬升,这两种特征对应的机械故障类型完全不同。上海盈蓓德智能科技有限公司在工业机器人异响检测领域,针对减速器和关节模组的声学特性做了专项算法训练,帮助集成商和终端工厂在机器人装配调试阶段就能捕获早期机械异常。广东整车异音异响检测系统监测









