异响异音的特征与车辆部件故障存在明确对应关系,通过分析声音的频率、幅值及变化规律,可快速锁定问题部件。从频率特征来看,高频尖锐异响多与金属摩擦相关,如刹车片磨损极限、变速箱齿轮啮合不良;低频沉闷异响则可能源于悬挂系统减震器失效或排气管共振。从变化规律分析,随转速升高而增强的异响多与旋转部件相关,如发电机轴承、涡轮增压器故障;随负载变化的异响需关注传动系统,如离合器打滑、差速器损坏。检测中会建立 “异响特征 - 故障类型” 数据库,通过对比分析实现快速诊断,例如当检测到 “呜呜” 声随转向角度变化时,可直接关联转向拉杆球头或半轴防尘套破损问题。复杂车顶机构中,天窗电机异响检测系统支持定制声学方案,让检测更准确。浙江底盘异响检测系统技术
人工智能技术的融入正推动异响异音检测向智能化、自动化转型。通过采集海量正常与异常声信号数据,训练深度学习模型,可实现异响的自动识别、分类与分级。检测时,AI 系统通过麦克风阵列采集声信号,经预处理后提取梅尔频率倒谱系数、频谱特征等关键参数,与训练模型对比后,快速输出异响类型、置信度及可能的故障部件。例如,某车企应用的 AI 异响检测系统,对变速箱齿轮异响的识别准确率达 98% 以上,且响应时间不足 1 秒。此外,AI 系统可通过持续学习积累数据,不断优化识别模型,适配新车型、新故障类型,解决传统检测中对技术人员经验依赖度高的问题,提升检测效率与一致性。四川电机异响检测系统应用场景支持国产研发,国产异响检测系统研发厂家上海盈蓓德智能,实力与品质兼具。

电机作为众多机械设备的动力部件,其运行状态的稳定性直接关系到整个设备的性能表现。电机异响检测系统专注于监测电机运转时产生的异常声音,利用高灵敏度传感器捕捉电机内部的微弱异响信号,并通过智能算法分析这些信号中的异常模式。该系统能够识别出电机轴承磨损、转子不平衡等多种潜在故障,帮助维护人员提前发现问题,避免故障扩展导致更大损失。电机异响检测系统适用于多种工业环境,尤其是在自动化生产线和精密设备中,其非侵入式监测方式减少了对设备的干扰。通过对电机运行声音的持续分析,系统为维护决策提供了科学依据,有助于延长电机使用寿命并保持设备的稳定运行。此类系统的应用提升了电机维护的智能化水平,推动了设备管理方式的转型升级。
在新能源汽车领域,异响检测系统作为保障产品质量和用户体验的重要环节,逐渐受到更多关注。国产异响检测系统凭借与本土产业链的紧密结合,展示出独特的技术优势。该系统专注于关键执行器的声学特征捕捉,能够识别设备运行中出现的摩擦声、机械碰撞声和电磁啸叫等多种异常声响。相比传统的人工听检方式,国产系统在检测效率和准确性上有明显提升,减少了人工误判的风险,同时降低了人力成本。国产异响检测设备的设计充分考虑了新能源汽车多样化的电机品牌和型号,支持机器学习平台,用户可根据实际样本进行自主标注和模型迭代,确保检测算法不断优化,适应不同生产环境的需求。随着新能源汽车市场的快速发展,国产异响检测系统的应用场景也日益丰富,不***于整车厂的质检环节,还逐渐延伸至零部件供应商和第三方检测机构,促进产业链整体质量提升。上海盈蓓德智能科技有限公司凭借多年在测试测量领域的深厚积累,结合人工智能、数据采集和传感技术的融合,打造了符合国产化需求的异响检测解决方案。整车质检流程里,汽车异响检测系统能快速筛查噪声波动并提高出厂一致性。

自动化异响检测系统通过布置多个非接触式传感器,能够连续不断地监测设备的运行状态,捕捉到微小的异常声音信号。接收到的声音数据经过预处理后,利用特定的算法模型进行频谱分析和特征提取,从中识别出可能的异常波形。之后,系统会将这些异常信号与正常运行时的声音特征进行比对,从而判断设备是否存在潜在的故障风险。整个过程无需人工干预,极大地减少了人为判断的主观性和误差。自动化异响检测系统的设计还考虑了不同设备运行环境的复杂性,能够适应多种噪声背景,保证检测的准确性。通过持续的声音监测,系统能够在早期阶段发现设备异常,及时发出预警,帮助维护人员采取相应措施,避免更大的损失。该原理的实施不*提升了检测的连续性和稳定性,也使得设备维护过程更加智能化和高效。自动化的特点使得产线上的质量控制更加可靠,减少了传统人工听检的局限性,同时降低了人力成本。汽车零部件异响检测标准中明确规定,制动片与制动盘的异常摩擦声需在 10-120km/h 全车速区间进行采集分析。河南准确识别异音异响检测系统应用场景
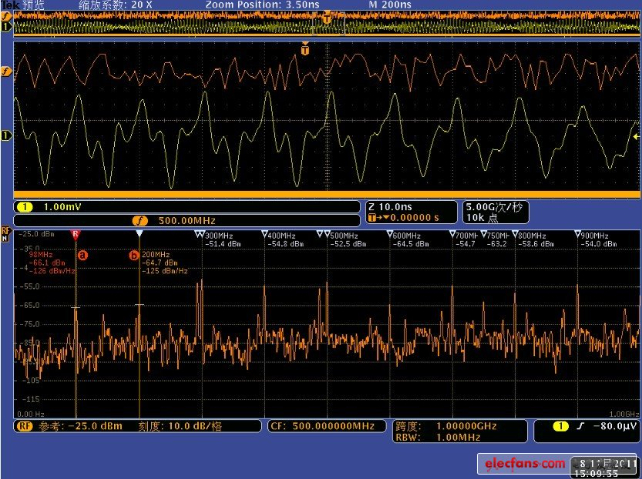
振动分析仪结合频谱分析,可将电机异响转化为振动频率数据,定位转子不平衡的周期性异响。浙江底盘异响检测系统技术
下线异响检测系统主要应用于产品生产流程的末端阶段,承担着对产品出厂前声音质量的把关任务。该系统利用声音传感器采集设备或部件在运行时的声学表现,结合智能分析技术,能够快速识别出异常声响。通过这种自动化检测方式,生产线能够在产品完全下线前发现潜在的机械问题,减少不良品的流出。系统的实时反馈机制有助于生产管理人员及时调整工艺参数或排查设备故障,提升整体生产效率。此外,下线异响检测系统能够积累大量声学数据,为后续质量分析和工艺改进提供数据支持。其自动化特性降低了对人工听检的依赖,避免了因人为疲劳或判断标准不一带来的检测偏差。该系统的应用促进了质量控制的规范化和标准化,有助于实现产品一致性和可靠性的提升。在生产节奏加快的背景下,下线异响检测系统为企业提供了一种智能且灵活的质量保障手段,支持制造过程向更加精细化和智能化方向发展。浙江底盘异响检测系统技术






