异响异音检测作为设备状态监测与故障诊断的关键技术,在工业生产、交通运输、电子电器等领域具有不可替代的作用。设备运行过程中,零部件磨损、松动、润滑失效等故障往往会伴随异常声音信号的产生,这些信号看似细微,却可能是设备故障的 “早期预警”。通过精细捕捉并分析这类异响,能够实现故障的提前识别与定位,避免设备因突发性故障导致停机停产,降低维修成本与安全风险。例如在汽车制造行业,发动机、变速箱等**部件的异响检测,直接关系到整车质量与行驶安全;在风电领域,叶片、齿轮箱的异音监测可有效延长设备使用寿命,提升发电效率。因此,异响异音检测不*是保障设备稳定运行的 “安全阀”,更是推动行业高质量发展的技术支撑。检测电机异响时,需排除外部因素干扰,如底座共振、管路振动传导的噪音,避免将非电机自身故障误判。伺服电机异响检测系统设备
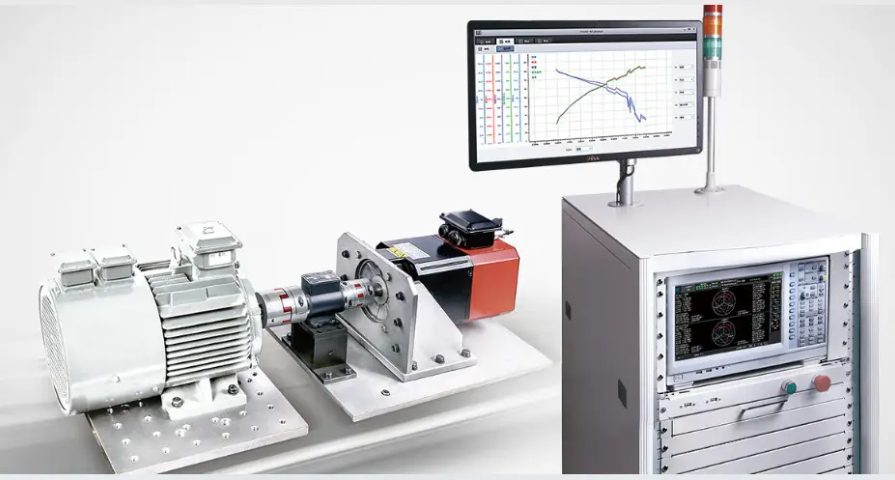
AI声纹分析异响检测系统设备基于声音信号的深度学习和模式识别技术,能够对机械设备发出的声波进行细致分析。这种设备通过采集设备运行时的声纹特征,构建声学模型,实现对异常声响的智能识别。与传统声音检测不同,声纹分析更侧重于声音的频率、时长和能量分布等多维度信息,能够捕获更细微的异常信号。设备内置的智能算法能够自动学习和适应不同设备的声音特性,逐步提升检测的准确率和鲁棒性。该系统能够在实时监测过程中,识别出异常声响的具体类型和位置,为维护人员提供准确的诊断依据。与此同时,设备支持在线数据传输和远程监控,便于生产管理层对设备健康状况进行掌握。其灵活的部署方式适合各种生产环境,能够满足不同规模和复杂程度的检测需求。通过AI声纹分析,设备能够在噪声复杂的环境下依然保持较高的识别能力,减少误报和漏报的情况。浙江空调风机异响检测系统工具电驱电机锁止执行器的异响检测需解决结构紧凑难题,将微型无线振动传感器,嵌入执行器壳体缝隙。

面对市场上众多汽车异响检测系统,如何选择合适的设备成为质检部门和制造商关注的焦点。选型时应综合考虑检测精度、适用范围、操作便捷性和后续服务等因素。首先,检测系统需要具备覆盖关键执行器的能力,如座椅电机、天窗电机等,能捕捉到运行中细微的异常声学信号。其次,智能算法的成熟度影响故障识别的准确性和效率,支持样本标注与模型迭代的系统能更好地适应产品更新换代。操作界面友好和数据可视化功能有助于质检人员快速理解检测结果并做出判断。设备的维护和技术支持服务也不可忽视,良好的售后保障能降低生产风险。上海盈蓓德智能科技有限公司提供的智能异响检测系统结合高精度声学传感器阵列与AI声纹分析,适配多种新能源汽车关键部件,支持云端数据管理和质量图谱生成,为客户提供质检支持。公司致力于通过技术创新帮助客户实现质检流程的数字化升级,提升检测效率和准确度。
下线异响检测系统主要应用于产品生产流程的末端阶段,承担着对产品出厂前声音质量的把关任务。该系统利用声音传感器采集设备或部件在运行时的声学表现,结合智能分析技术,能够快速识别出异常声响。通过这种自动化检测方式,生产线能够在产品完全下线前发现潜在的机械问题,减少不良品的流出。系统的实时反馈机制有助于生产管理人员及时调整工艺参数或排查设备故障,提升整体生产效率。此外,下线异响检测系统能够积累大量声学数据,为后续质量分析和工艺改进提供数据支持。其自动化特性降低了对人工听检的依赖,避免了因人为疲劳或判断标准不一带来的检测偏差。该系统的应用促进了质量控制的规范化和标准化,有助于实现产品一致性和可靠性的提升。在生产节奏加快的背景下,下线异响检测系统为企业提供了一种智能且灵活的质量保障手段,支持制造过程向更加精细化和智能化方向发展。节拍紧凑的产线中,智能异响检测系统自动识别噪声差异,提升检测效率。

在新能源汽车制造过程中,准确识别并解决执行器的异响问题对于提升整车质量具有重要意义。数据驱动的异响检测系统通过采集大量运行数据,结合先进的声学传感技术和智能分析算法,实现对座椅电机、车窗升降电机等关键部件的异响状态进行监测。这种系统不*能够捕捉设备运行时的微弱异常声波,还能通过机器学习不断优化模型,适应不同品牌和型号电机的特性,提升故障识别的准确度和灵敏度。与传统依赖人工听检的方式相比,数据驱动的检测系统能够持续提供实时反馈,支持生产线快速响应,降低潜在的质量风险。此外,系统通过工业物联网技术将采集的数据上传至云端,形成结构化的质量图谱,帮助质检人员深入分析异响成因,推动工艺改进。上海盈蓓德智能科技有限公司在数据驱动异响检测领域积累了丰富的研发经验,其产品融合了多学科技术优势,旨在为新能源汽车产业链提供智能化、准确化的异响解决方案,助力企业实现智能制造转型升级。电机异响检测需先区分机械异响(如轴承摩擦)与电磁异响(如绕组松动),避免误判故障类型。河南高精度异响检测系统技术
为执行器异响检测提供高频(48kHz 采样率)原始信号,配合边缘计算实现 200ms 内的异响检测判定。伺服电机异响检测系统设备
数据处理与分析是异响异音检测的**环节,其质量直接决定故障诊断的准确性。检测数据处理通常包括信号预处理、特征提取、模式识别三个步骤。信号预处理阶段主要通过滤波、去噪等操作去除背景噪声与干扰信号,常用方法有低通滤波、高通滤波、小波去噪等,例如在工厂车间等嘈杂环境中,可通过自适应滤波技术分离设备异响信号与环境噪声;特征提取阶段需从预处理后的信号中提取能够反映故障状态的关键特征,时域特征包括峰值、均值、方差等,频域特征包括频谱峰值、频率重心、谐波含量等,复杂故障还可提取小波包能量等非线性特征;模式识别阶段则利用机器学习算法(如支持向量机、神经网络)将提取的特征与已知故障类型的特征库进行比对,实现故障的分类与诊断,部分先进系统还支持自学习功能,可不断优化识别模型。伺服电机异响检测系统设备








