成功实施异响异音检测需把握关键实践要点,结合实际场景制定科学的实施方案。首先,需明确检测目标与范围,根据设备类型、故障高发部位确定重点监测对象,例如对旋转机械重点监测轴承、齿轮箱,对往复机械重点监测活塞、连杆;其次,合理规划检测方案,包括传感器布置数量与位置、数据采集频率、检测周期等,对于关键设备可采用在线连续监测,普通设备可采用定期离线检测;再次,建立完善的标准数据库,收集设备正常运行与不同故障状态下的声音信号,为故障诊断提供参考依据,数据库需定期更新,纳入新的故障类型与信号特征;***,加强检测人员的技术培训,使其掌握传感器安装、设备操作、数据解读等技能,同时注重检测设备的日常维护与校准,确保设备长期稳定运行。此外,企业可结合自身需求,逐步推进从人工检测到智能检测的转型,通过试点应用、效果验证、全面推广的步骤,实现异响异音检测技术的落地与优化。电驱电机高压接触器执行器的异响检测需应对温度干扰,通过温度补偿算法修正.江苏自动化异响检测系统算法
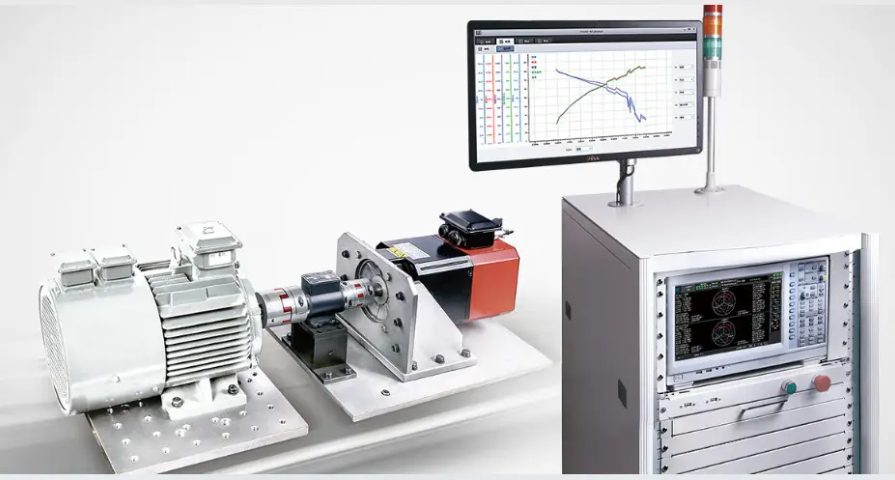
随着制造业数字化转型的推进,可视化异响检测系统成为提升质检透明度和效率的重要工具。该系统通过将异响检测数据以图表、热图等直观形式呈现,使质检人员和管理者能够快速理解设备运行状态及异常分布,便于准确定位问题和制定改进措施。可视化界面不*提升了数据的可读性,还支持多维度分析,增强了生产过程的监控能力。上海盈蓓德智能科技有限公司专注于研发此类系统,结合先进的声学传感技术与人工智能算法,打造用户友好且功能丰富的检测平台。公司以技术创新为驱动,致力于为新能源汽车制造企业提供高效、智能的质量检测工具,助力产线实现更科学的质量管理和工艺优化。江苏自动化异响检测系统算法异响自动化检测系统通过比对标准声纹库,可快速识别重复性异响,辅助人工判断偶发性、非典型异常声音。

选择合适的检测设备是确保异响异音检测效果的前提,设备选型需遵循适配性、精细性、稳定性等原则,并重点关注**参数。首先,需根据检测对象的类型(如旋转机械、往复机械)、运行环境(温度、湿度、噪声强度)选择适配的传感器类型,例如高温环境下应选用耐高温麦克风,强振动场景需优先考虑抗干扰能力强的加速度传感器;其次,传感器的频率响应范围需覆盖目标异响的频率区间,一般工业设备的异响频率多在 20Hz-20kHz(可听声范围),部分高频故障需选用宽频传感器;此外,数据采集器的采样率、分辨率,以及分析软件的算法兼容性、数据处理速度等参数也直接影响检测精度,例如采样率需满足奈奎斯特采样定理,确保不丢失信号细节,分析软件应支持多种信号处理算法,以适应不同类型异响的识别需求。
发动机异响检测系统的出现,为设备维护带来了新的思路。通过对发动机运行时产生的声音进行持续的监测和分析,该系统能够在异常噪声初现阶段便发出预警,帮助技术人员及时发现潜在问题,避免故障扩大。该系统采用非接触式的听觉监测方式,减少了对设备本身的影响,同时实现了全天候的连续检测。对于维护团队而言,这意味着不必依赖人工听检,降低了人为误判的风险,也提升了检测的覆盖率和频次。发动机异响检测系统的优势在于其能够通过声音的变化捕捉到机械部件的磨损、松动或润滑不良等早期迹象,这些信号往往难以通过传统检测手段直观获得。随着系统的不断优化,检测的灵敏度和准确率都有所提升,使得维护人员能够更有针对性地安排检修计划,减少非计划停机时间。该系统的应用不*有助于延长发动机的使用周期,还能在一定程度上提升设备整体的可靠性和运行效率。高精度声学检测里,异响检测系统优势体现在抗干扰更强并保持输出稳定。
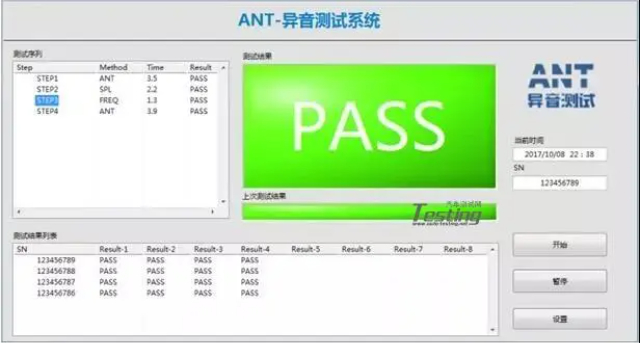
生产线下线检测环节是新能源汽车质量控制的重要节点,针对不同车型和生产需求,异响检测系统的定制化显得尤为关键。下线异响检测系统通过模块化设计,能够灵活适配各种电机和执行器的检测要求。系统配备的高精度声学传感器和智能算法,支持多种故障类型的实时监测,确保在产品出厂前及时发现潜在质量隐患。定制化方案不*涵盖硬件配置,还包括软件算法的个性化调整,满足不同客户对检测灵敏度和覆盖范围的具体需求。数据通过工业物联网网关上传至云平台,结合可视化界面,帮助质检团队快速定位问题,优化生产工艺。上海盈蓓德智能科技有限公司在异响检测系统定制方面积累了丰富经验,能够根据客户生产线的实际情况提供专业化解决方案。公司注重技术与应用的深度融合,推动智能检测设备在新能源汽车制造中的广泛应用,助力客户实现质量管理的精细化和智能化。发动机测试阶段,异响检测系统可识别轻度杂音并辅助判断潜在磨损趋势。江苏AI 声纹分析异音异响检测系统算法
个性化检测需求,异响检测系统定制能贴合不同零部件检测场景,灵活适配。江苏自动化异响检测系统算法
异响异音检测的本质是对声音信号的采集、分析与解读,其**原理基于声学信号的特征提取与模式识别。正常运行的设备会产生稳定、规律的声音信号,而故障引发的异响则会在频率、幅值、频谱分布等方面呈现异常特征。例如,零部件松动产生的异响多为冲击性脉冲信号,频率分布较宽且伴随突发峰值;轴承磨损引发的异音则会在特定频率段出现明显的峰值信号,且随磨损程度加剧而幅值增大。检测过程中,通过声学传感器(如麦克风、加速度传感器)捕捉声音信号,将模拟信号转换为数字信号后,利用傅里叶变换、小波分析等算法提取时域、频域特征,再与正常信号模型进行比对,从而判断是否存在异响及故障类型。这一过程需依托精细的信号处理技术,确保从复杂的背景噪声中分离出有效故障信号。江苏自动化异响检测系统算法







