在选择异响检测系统厂家时,客户通常关注设备的检测精度、适应性、技术支持和服务响应等多方面因素。专业的异响检测系统应具备高灵敏度的声学传感器阵列和先进的AI声纹分析算法,能够覆盖新能源汽车关键执行器的多种异响类型。系统应支持机器学习平台,方便用户自主标注样本并持续优化模型,保证检测结果的准确性和稳定性。此外,厂家应具备丰富的行业经验和完善的售后服务体系,能够根据客户需求提供定制化解决方案和技术支持。上海盈蓓德智能科技有限公司凭借多年在测试测量和NVH下线测试领域的积累,具备为新能源汽车产业链提供专业异响检测设备的能力。公司坚持技术创新与客户需求相结合,重视服务质量,帮助客户实现检测效率的提升和质量管理的持续优化,是值得信赖的合作伙伴。多工况测试中,发动机异响检测系统可捕捉轻微异常声波,保障动力稳定。北京国产异响检测系统设备
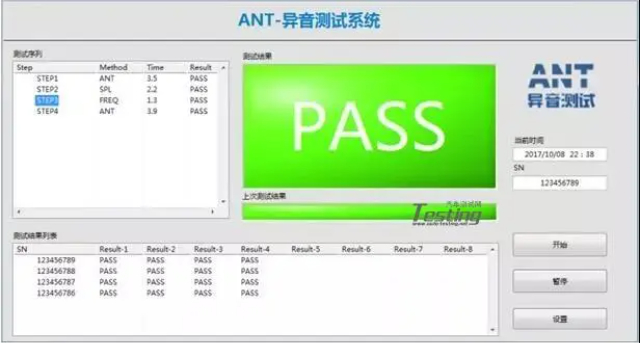
随着工业 4.0、人工智能等技术的快速发展,异响异音检测技术正朝着智能化、网络化、一体化方向演进,涌现出一系列创新方向。在智能化方面,深度学习算法的应用使检测模型能够自动学习复杂异响特征,无需人工提取特征,大幅提升了故障识别的准确率与泛化能力,例如基于卷积神经网络(CNN)的声纹识别模型,可直接对原始声音信号进行处理,实现端到端的故障诊断;在网络化方面,物联网技术的融入使检测设备能够实现数据实时传输与远程监控,管理人员可通过云端平台查看设备运行状态与异响检测结果,实现跨区域、多设备的集中管理;在一体化方面,检测设备正朝着小型化、集成化方向发展,将传感器、数据采集器、分析模块整合为一体,便于安装与携带,满足移动检测、现场检测的需求;此外,多模态融合检测(融合声学、振动、温度等多种信号)也成为重要发展趋势,能够进一步提升故障诊断的全面性与可靠性。北京底盘异响检测系统诊断汽车零部件异响检测标准中明确规定,制动片与制动盘的异常摩擦声需在 10-120km/h 全车速区间进行采集分析。
异响异音检测作为设备状态监测与故障诊断的关键技术,在工业生产、交通运输、电子电器等领域具有不可替代的作用。设备运行过程中,零部件磨损、松动、润滑失效等故障往往会伴随异常声音信号的产生,这些信号看似细微,却可能是设备故障的 “早期预警”。通过精细捕捉并分析这类异响,能够实现故障的提前识别与定位,避免设备因突发性故障导致停机停产,降低维修成本与安全风险。例如在汽车制造行业,发动机、变速箱等**部件的异响检测,直接关系到整车质量与行驶安全;在风电领域,叶片、齿轮箱的异音监测可有效延长设备使用寿命,提升发电效率。因此,异响异音检测不*是保障设备稳定运行的 “安全阀”,更是推动行业高质量发展的技术支撑。
异响检测系统不*是发现异常声音,更重要的是能够区分不同故障类型,为后续维修和改进提供方向。该系统通过声学传感器采集设备运行时的声音数据,结合AI声纹分析技术,对摩擦、碰撞、电磁啸叫等多种异响源进行分类识别。分类准确率的提升依赖于机器学习平台支持的持续样本标注与模型迭代,使得系统能够适应不同设备和环境下的声学特征变化。这种细致的故障识别能力,帮助生产方及时发现潜在缺陷,避免问题扩大,降低返修率。对于质检部门而言,准确的故障分类使得检测过程更加科学和系统,提升检测的针对性和有效性。上海盈蓓德智能科技有限公司结合多年在NVH测试和设备状态监测领域的积累,开发出具备多故障类型识别能力的异响检测系统。系统通过云端数据管理实现质量信息的集中分析,为客户提供详实的质量图谱,助力产线优化和产品性能提升,推动新能源汽车关键部件的质量管理迈向智能化水平。汽车零部件异响检测在变速箱装配线中尤为关键,通过声纹对比可识别同步器齿轮啮合异常产生金属摩擦声。

在新能源汽车产业快速发展的背景下,成本控制成为生产企业关注的重点。异响检测作为质检环节的重要组成部分,如何在保证检测效果的同时降低设备投入,是许多厂商和质检机构关心的问题。低成本异响检测系统的设计思路通常围绕简化硬件配置和优化算法效率展开。通过选用合适的声学传感器组合,结合基础的AI算法,可以实现对常见异响类型的识别,满足日常质检需求。对于中小型生产线或第三方检测机构,这类系统提供了成本和性能的平衡选择。上海盈蓓德智能科技有限公司针对市场需求,开发了多款适用不同预算的异响检测设备,支持客户根据实际需求灵活选配。公司在设备研发过程中,注重模块化设计和软件平台的开放性,使得低成本系统也能享受到云端数据管理和可视化分析的优势,助力用户实现质检流程的数字化转型。智能检测升级,AI声纹分析异响检测系统靠AI算法,提升故障识别准确度。北京底盘异响检测系统诊断
检测电机异响时,需排除外部因素干扰,如底座共振、管路振动传导的噪音,避免将非电机自身故障误判。北京国产异响检测系统设备
发电机异响检测需结合电气参数与机械检查。怠速状态下,发电机部位 “沙沙” 声可通过听诊器确认,同时用万用表测量输出电压,正常应在 13.5-14.5V,若波动超过 ±0.5V,需检查碳刷。拆卸发电机后,测量碳刷长度,剩余长度低于 5mm(原长 12-15mm)需更换。用千分尺测量转子轴承内径与轴颈间隙,正常应在 0.02-0.05mm,超差需更换轴承。同时检查整流器二极管导通性,用万用表二极管档测量,正向导通电压应在 0.5-0.7V,反向应截止,否则为二极管损坏。检测后需进行动平衡测试,确保发电机运转时振幅小于 0.05mm。北京国产异响检测系统设备







