行驶工况下的异响检测更贴近实际使用场景,需模拟不同车速、路面及行驶状态,***捕捉底盘、传动系统及车身结构的异常声音。按车速划分,低速行驶(0-40km/h)时重点排查悬挂系统异响,如减震器渗漏导致的 “吱呀” 声、稳定杆衬套磨损引发的 “咯噔” 声;中高速行驶(60-120km/h)则聚焦胎噪、风噪异常及传动轴不平衡产生的周期性噪声。测试通常在滚筒试验台或多路况测试跑道进行,通过麦克风阵列与车身传感器同步采集数据,结合路面反馈信息,区分路面激励产生的正常噪声与部件故障引发的异响。例如,高速行驶时出现 “呼啸” 声,需排查车门密封胶条老化或轮毂轴承磨损问题。双驱动检测技术将汽车执行器异响检测效率提升 5 倍,误判率降至 5% 以下,降低了零部件维修成本。北京低成本异音异响检测系统可识别故障类型

汽车发动机作为动力**,其 NVH 性能直接影响驾乘体验。发动机运转时,众多零部件协同工作,如活塞在气缸内高频往复运动,曲轴高速旋转,一旦部件磨损、配合间隙变化或出现共振,便会引发异常振动与噪音。常见的发动机异响包括活塞敲缸声,类似 “铛铛” 的金属撞击声,多因活塞与气缸壁间隙过大所致;气门异响则呈现 “哒哒” 声,通常由气门间隙失调或气门弹簧故障引起。在 NVH 检测中,常借助振动传感器监测发动机关键部位的振动信号,分析振动频率、幅值和相位等参数,判断发动机运行状态。声学麦克风阵列可采集发动机噪声,通过声压级、频谱分析等手段,识别噪声源及传播路径,为发动机异响诊断与 NVH 优化提供依据 。福建天窗电机异响检测系统采用激光多普勒测振仪的汽车零部件异响检测方案,可可视化呈现气门挺柱的微观振动状态。
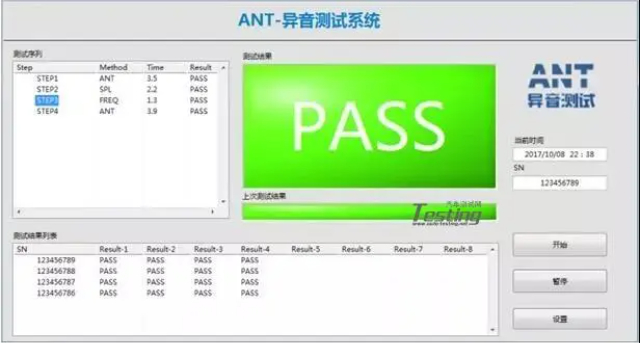
新型传感器在异响检测中的应用:随着科技发展,新型传感器为下线异响检测带来新的突破。例如,光纤传感器在异响检测中的应用逐渐增多。光纤传感器利用光在光纤中传播的特性,当产品发生振动或产生声音导致光纤受到微小应变时,光的传输特性会发生改变,通过检测这种变化就能精确测量振动和声音信号。与传统传感器相比,光纤传感器具有抗电磁干扰能力强、灵敏度高、可分布式测量等优势。在复杂电磁环境下的工业生产中,如大型变电站附近的电机下线检测,光纤传感器能稳定工作,准确检测到电机的细微异响。此外,MEMS(微机电系统)传感器也在不断革新异响检测技术,其体积小、功耗低、成本低,可大量集成在产品表面,实现对产品***、实时的异响监测。
人工检测的要点与局限:人工检测在某些场景下仍是下线异响检测的手段之一。训练有素的检测人员凭借经验,使用听诊器等工具贴近产品关键部位聆听声音。比如在电机检测中,检测人员可通过听电机运转声音的节奏、音调变化,初步判断是否有异常。然而,人工检测存在明显局限。人的听力易受环境噪声干扰,在嘈杂的生产车间,微小的异响可能被忽略。而且不同检测人员对声音的敏感度和判断标准存在差异,主观性强,长时间检测还容易导致疲劳,降低检测的准确性和稳定性。据统计,人工检测的误判率有时可达 10% - 20% ,难以满足大规模、高精度的生产检测需求。针对底盘悬挂系统的汽车零部件异响检测发现,需结合振动加速度传感器数据综合判断。

发电机异响检测需结合电气参数与机械检查。怠速状态下,发电机部位 “沙沙” 声可通过听诊器确认,同时用万用表测量输出电压,正常应在 13.5-14.5V,若波动超过 ±0.5V,需检查碳刷。拆卸发电机后,测量碳刷长度,剩余长度低于 5mm(原长 12-15mm)需更换。用千分尺测量转子轴承内径与轴颈间隙,正常应在 0.02-0.05mm,超差需更换轴承。同时检查整流器二极管导通性,用万用表二极管档测量,正向导通电压应在 0.5-0.7V,反向应截止,否则为二极管损坏。检测后需进行动平衡测试,确保发电机运转时振幅小于 0.05mm。针对电驱电机冷却风扇执行器的轴承异响检测,采用激光测振仪非接触测量扇叶转子位移。北京异响检测系统作用
汽车零部件异响检测捕捉到线束插头氧化导致的间歇性接触异响,为电路可靠性改进提供依据。北京低成本异音异响检测系统可识别故障类型
电梯生产的下线异响检测覆盖全运行过程。电梯轿厢和曳引系统下线后,检测系统会控制电梯进行升降测试,采集曳引机、导轨、门机的声音。它能识别曳引轮异响、导轨摩擦异响、门机传动异响等,这些异响不*影响乘坐体验,还可能是安全隐患的信号。检测数据为电梯调试提供依据,确保交付后运行平稳。工业机器人的下线异响检测关乎运行精度。机器人手臂、关节驱动系统下线后,检测系统启动***运动测试,捕捉各关节电机、减速器的声音。若减速器齿轮有磨损异响或电机轴承有异常声响,会影响机器人的动作精度。该检测能及时发现问题并调整,保证机器人在生产线作业时的精细性和稳定性。北京低成本异音异响检测系统可识别故障类型







