间歇性异响的检测是汽车异响排查中的难点,需要系统的测试方法。技术人员会设计特定的测试流程,比如在满载与空载状态下分别进行长距离路试,记录异响出现的时间点;在不同海拔、湿度的地区测试,观察环境因素的影响。对于转向系统的间歇性异响,会让车辆在低速转弯时反复打方向盘,同时施加不同的转向力度,捕捉可能因转向机齿轮齿条啮合不均产生的 “咯噔” 声。为了提高检测效率,会使用数据记录仪同步采集车辆的转速、转向角、加速度等参数,结合异响出现的时刻进行交叉分析。有时还会采用替换法,将疑似故障的部件更换为新件,观察异响是否消失,这种排除法虽然耗时,但能有效解决因部件偶发配合不良导致的间歇性异响。电动车因动力系统静谧性更高,对风噪、胎噪以外的细微异响(如电子部件工作声异常)检测标准更为严苛。广东下线异响检测系统原理
动态检测中的城市路况模拟测试是还原日常驾驶异响的关键手段。测试场地会铺设沥青、水泥、鹅卵石等多种路面,工程师驾驶检测车辆以 20-60 公里 / 小时的速度行驶,重点关注悬挂系统的表现。当车辆碾过减速带时,工程师会凝神分辨减震器的工作声音,正常情况下应是平稳的 “噗嗤” 声,若出现 “咯吱” 的金属摩擦声,可能意味着减震器活塞杆磨损或防尘套破裂;若伴随 “哐当” 的撞击声,则可能是弹簧弹力衰减或下摆臂球头松动。在连续转弯路段,会着重***稳定杆连杆与衬套的配合声音,异常的 “咔咔” 声往往提示衬套老化。整个过程中,工程师会同步记录异响出现的车速、路面类型和车身姿态,为精细定位故障部件提供依据。实时异音异响检测系统特点执行器的汽车执行器异响检测发现,正时链条伸长会导致特定频率的振动噪声,可通过时频域分析定位。
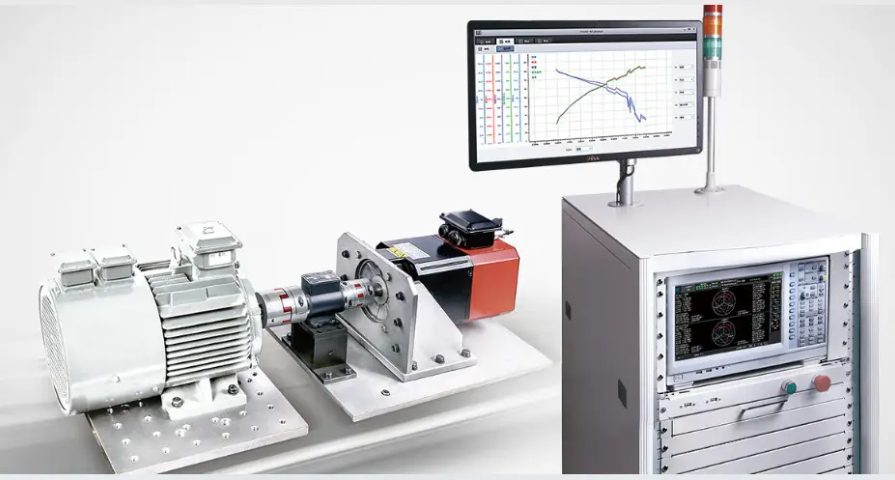
电机下线异响检测流程:电机作为常见产品,其下线异响检测有一套规范流程。首先进行外观检查,查看电机外壳是否有破损、变形,接线端子是否松动等,因为这些问题可能导致运行时产生异响。接着进行空载试运行,在电机无负载状态下启动,使用声学传感器和振动传感器同时采集声音和振动信号。分析声音信号的频率、幅值等特征,以及振动信号的位移、速度、加速度等参数,判断电机运转是否平稳,有无异常声音。然后进行加载测试,模拟电机实际工作负载,再次检测声音和振动情况,因为部分电机异响在负载状态下才会显现。若检测到异常,需进一步拆解电机,检查轴承、绕组、风扇等部件,确定具体故障原因。
新能源汽车的电机及电控系统异响检测有其特殊性。电机运转时的 “高频啸叫” 可能与定子绕组的电磁振动相关,而电控系统的继电器吸合异响则可能暗示接触不良。检测过程中,会通过频谱分析仪分离电机噪音与异响频率,对比电机转速、电流等参数的变化规律,判断是机械部件磨损还是电子元件故障。汽车零部件异响的耐久性检测需要通过长期路试完成。部分零部件的异响并非在出厂时立即显现,而是在经历一定里程的行驶后才出现,比如轮胎花纹磨损不均导致的 “偏磨异响”、安全带卷收器弹簧疲劳产生的 “卡顿声” 等。检测团队会定期记录车辆行驶中的异响变化,结合零部件的损耗程度,分析异响与使用寿命的关联,为零部件的耐用性优化提供依据。检测电机异响时,需排除外部因素干扰,如底座共振、管路振动传导的噪音,避免将非电机自身故障误判。
声学信号处理技术原理:声学信号处理技术在下线异响检测中应用***。利用高灵敏度传感器采集产品运行时的声音信号,这些传感器如同敏锐的 “耳朵”,能捕捉到极其细微的声音变化。采集后的信号会被传输至信号分析系统,系统运用先进的算法,如快速傅里叶变换算法,将时域的声音信号转换到频域进行分析。正常运行的产品声音信号在频域中有特定的分布规律,而异响产生时,信号频谱会出现异常峰值或偏离正常范围的特征。通过与预先设定的正常信号特征库对比,就能精细判断产品是否存在异响以及异响的类型,例如区分是齿轮啮合不良产生的高频啸叫,还是轴承磨损导致的低频噪声。采用激光多普勒测振仪的汽车零部件异响检测方案,可可视化呈现气门挺柱的微观振动状态。江苏可视化异响检测系统怎么选
某车企引入的 AI 辅助汽车零部件异响检测系统,能在 3 秒内完成发动机缸体 16 个关键部位的声学扫描。广东下线异响检测系统原理
在新能源汽车的生产线上,下线异响检测针对电机系统做了专项优化。当车辆完成总装后,检测平台会模拟不同时速下的行驶状态,高灵敏度麦克风重点捕捉电机运转时的声音。系统能精细识别轴承异音、齿轮啮合异常等问题,还能区分电池冷却系统的正常水流声与管路松动的异响。相比传统检测,它对电机特有高频异响的识别准确率提升 40%,成为保障新能源车行驶质感的关键环节。小家电生产车间里,下线异响检测正改变着质检模式。豆浆机、榨汁机等产品下线后,会被传送至检测工位自动通电运行。声学传感器采集运转声音,通过分析振幅和频率,判断刀片安装是否偏移、电机轴承是否磨损。一旦出现异常异响,系统会自动拦截产品并显示可能的故障点,让质检员无需逐个试听,检测效率提高 3 倍以上。广东下线异响检测系统原理








