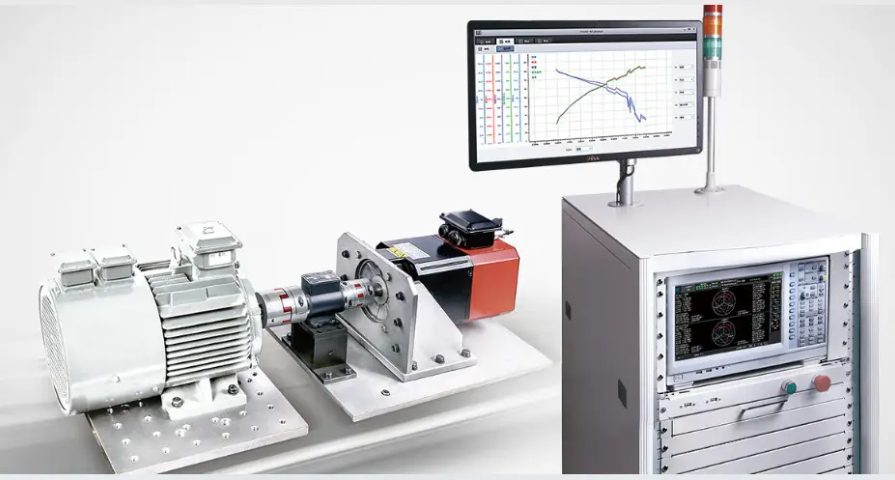
电梯生产的下线异响检测覆盖全运行过程。电梯轿厢和曳引系统下线后,检测系统会控制电梯进行升降测试,采集曳引机、导轨、门机的声音。它能识别曳引轮异响、导轨摩擦异响、门机传动异响等,这些异响不*影响乘坐体验,还可能是安全隐患的信号。检测数据为电梯调试提供依据,确保交付后运行平稳。工业机器人的下线异响检测关乎运行精度。机器人手臂、关节驱动系统下线后,检测系统启动***运动测试,捕捉各关节电机、减速器的声音。若减速器齿轮有磨损异响或电机轴承有异常声响,会影响机器人的动作精度。该检测能及时发现问题并调整,保证机器人在生产线作业时的精细性和稳定性。为执行器异响检测提供高频(48kHz 采样率)原始信号,配合边缘计算实现 200ms 内的异响检测判定。研发异响检测应用
动态检测中的城市路况模拟测试是还原日常驾驶异响的关键手段。测试场地会铺设沥青、水泥、鹅卵石等多种路面,工程师驾驶检测车辆以 20-60 公里 / 小时的速度行驶,重点关注悬挂系统的表现。当车辆碾过减速带时,工程师会凝神分辨减震器的工作声音,正常情况下应是平稳的 “噗嗤” 声,若出现 “咯吱” 的金属摩擦声,可能意味着减震器活塞杆磨损或防尘套破裂;若伴随 “哐当” 的撞击声,则可能是弹簧弹力衰减或下摆臂球头松动。在连续转弯路段,会着重***稳定杆连杆与衬套的配合声音,异常的 “咔咔” 声往往提示衬套老化。整个过程中,工程师会同步记录异响出现的车速、路面类型和车身姿态,为精细定位故障部件提供依据。上海NVH异响检测电驱电机高压接触器执行器的异响检测需应对温度干扰,通过温度补偿算法修正.

温度因素对异响检测的影响不可忽视,尤其针对塑料和橡胶部件。在低温环境(-10℃至 0℃)下,技术人员会进行冷启动测试,此时塑料件因脆性增加,车门密封条与门框的摩擦可能产生 “吱吱” 声,仪表台表面的 PVC 材质也可能因收缩与内部骨架产生挤压噪音。当车辆行驶至发动机水温正常(80-90℃)后,会再次检测,此时橡胶衬套受热膨胀,若悬挂系统之前的异响消失,说明是低温导致的材料硬度过高;若出现新的异响,可能是排气管隔热罩因热胀与车身接触。对于新能源汽车,还会测试电池包在充放电过程中的温度变化,***电池壳体与固定支架之间是否因热变形产生异响,确保不同温度条件下的声学稳定性。
先进的声学检测系统正逐步提升异响检测的精细度。麦克风阵列由数十个高灵敏度麦克风组成,均匀布置在检测车辆周围或舱内,能在 30 毫秒内捕捉声音信号,通过波束形成技术生成三维声像图,在显示屏上以不同颜色标注异响源的位置和强度,红**域**噪音**强。当车辆行驶时,系统可实时追踪异响的移动轨迹,若声像图显示前轮附近出现高频噪音,结合频率分析(通常在 2000-5000Hz),可快速判断为轮毂轴承问题。对于车内异响,该系统能区分不同部件的声学特征,比如塑料件摩擦多为高频,金属碰撞则偏向低频,为技术人员提供客观数据支持,减少人为判断的误差。商用车后桥减速器的汽车零部件异响检测需覆盖空载、满载两种工况,通过阶次跟踪技术区分齿。
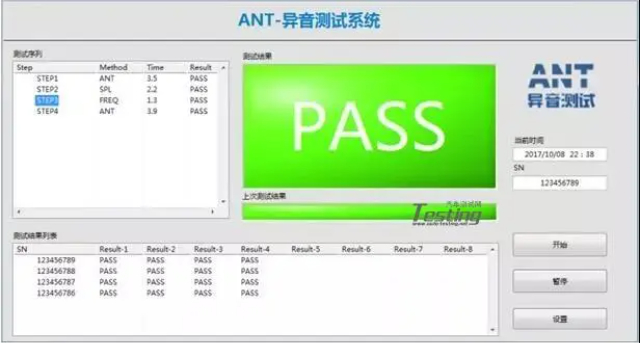
人工检测的要点与局限:人工检测在某些场景下仍是下线异响检测的手段之一。训练有素的检测人员凭借经验,使用听诊器等工具贴近产品关键部位聆听声音。比如在电机检测中,检测人员可通过听电机运转声音的节奏、音调变化,初步判断是否有异常。然而,人工检测存在明显局限。人的听力易受环境噪声干扰,在嘈杂的生产车间,微小的异响可能被忽略。而且不同检测人员对声音的敏感度和判断标准存在差异,主观性强,长时间检测还容易导致疲劳,降低检测的准确性和稳定性。据统计,人工检测的误判率有时可达 10% - 20% ,难以满足大规模、高精度的生产检测需求。异响自动化检测系统通过比对标准声纹库,可快速识别重复性异响,辅助人工判断偶发性、非典型异常声音。专业异响检测方案
结合 IoT 技术的汽车执行器异响检测可实时上传振动数据至云端,实现对商用车制动执行器的远程故障预警。研发异响检测应用
悬挂系统零部件的异响检测常与路况模拟结合。在颠簸路面测试中,若减震器发出 “咯吱” 声,可能是活塞杆与油封的摩擦异常;而稳定杆连杆的球头松动,则可能在转向时产生 “咯噔” 声。检测人员会通过高速摄像机记录悬挂部件的运动轨迹,结合异响出现的时机,分析是否存在部件形变或连接螺栓松动问题。汽车制动系统的异响检测需要覆盖不同制动强度。轻踩刹车时的 “丝丝” 声可能是刹车片与刹车盘的初期磨损信号,而急刹车时的尖锐摩擦声则可能暗示刹车片过硬或刹车盘表面划伤。检测过程中,除了人工聆听,还会通过制动测试仪采集刹车过程中的振动频率,将数据与标准制动曲线对比,判断异响是否影响制动性能。研发异响检测应用








