下线异响检测技术的发展趋势:未来,下线异响检测技术将朝着智能化、集成化方向发展。智能化方面,人工智能和机器学习算法将更深入应用于检测过程。通过对海量正常和异常产品检测数据的学习,智能模型能够自动识别各种复杂的异响模式,甚至预测产品在未来运行中可能出现异响的概率,提前进行预防性维护。集成化则体现在检测设备将融合多种检测技术,如将声学检测、振动检测、无损检测等技术集成在一个小型化的检测系统中,同时实现对产品多参数的快速检测。并且,检测系统将与生产线上的其他设备以及企业的管理信息系统深度融合,实现检测数据的实时共享和分析,提高整个生产流程的质量控制水平,为产品质量提升提供更强大的技术支持。异响下线检测是针对车辆行驶或静置时出现的非预期声音进行,聚焦于识别松动、摩擦、共振等引发的异常声。旋转机械异响检测介绍
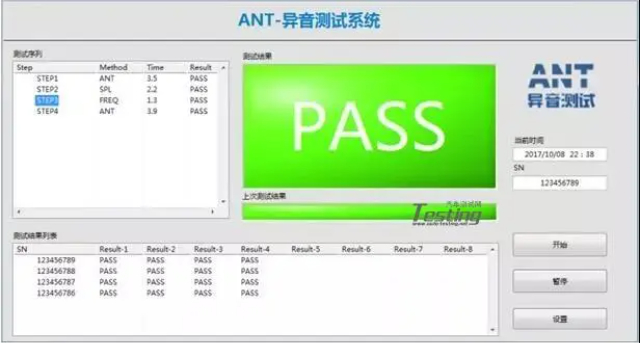
变速箱换挡异响检测需搭建工况模拟环境。将车辆架起并连接 OBD 诊断仪,在 P/R/N/D 各挡位切换时,记录换挡瞬间的油压曲线与异响发生时间点。若 “咔咔” 声伴随油压波动超过 ±0.5bar,且换挡延迟超过 0.8 秒,需重点检查同步器。此时可拆解变速箱侧盖,观察同步环锥面磨损情况,若出现明显划痕或台阶状磨损,即为故障点。对于液压阀体卡滞导致的异响,需进行阀体清洗并测量滑阀移动阻力,正常应在 5-8N 范围内,阻力过大需更换阀体。检测时需注意保持变速箱油液温度在 40-50℃,避免低温状态下误判。研发异响检测技术采用激光多普勒测振仪的汽车零部件异响检测方案,可可视化呈现气门挺柱的微观振动状态。
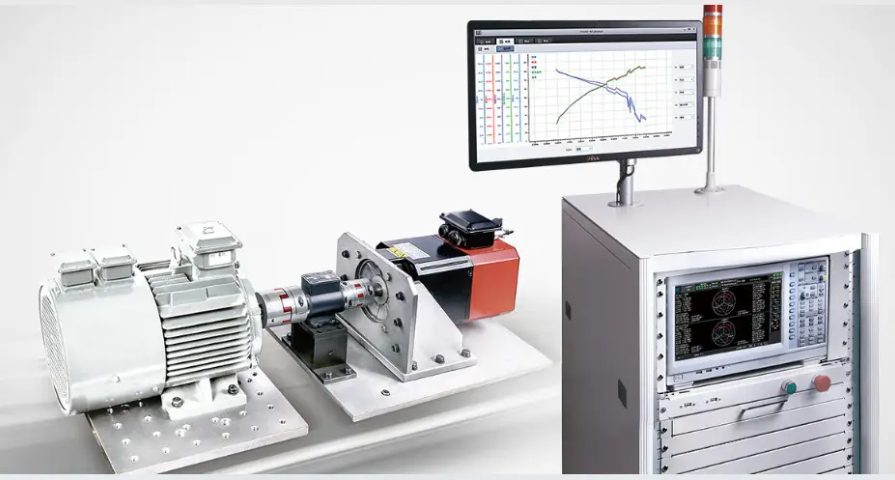
空调压缩机异响检测需联动性能参数与部件检查。启动空调至制冷模式(设定温度 22℃),用声级计在压缩机 1 米处测量噪音,正常应低于 75dB,“嗡嗡” 声超过 85dB 需进一步检测。连接冷媒压力表,若低压侧压力低于 0.2MPa(正常 0.2-0.3MPa),高压侧高于 1.8MPa(正常 1.5-1.7MPa),可能是制冷剂不足,补充至标准量后观察异响是否消失。若压力正常仍有异响,需拆卸压缩机皮带,用手转动压缩机皮带轮,感受转动阻力是否均匀,存在卡滞则为轴承磨损。检测时需注意冷媒回收规范,避免直接排放造成环境污染。
电梯生产的下线异响检测覆盖全运行过程。电梯轿厢和曳引系统下线后,检测系统会控制电梯进行升降测试,采集曳引机、导轨、门机的声音。它能识别曳引轮异响、导轨摩擦异响、门机传动异响等,这些异响不*影响乘坐体验,还可能是安全隐患的信号。检测数据为电梯调试提供依据,确保交付后运行平稳。工业机器人的下线异响检测关乎运行精度。机器人手臂、关节驱动系统下线后,检测系统启动***运动测试,捕捉各关节电机、减速器的声音。若减速器齿轮有磨损异响或电机轴承有异常声响,会影响机器人的动作精度。该检测能及时发现问题并调整,保证机器人在生产线作业时的精细性和稳定性。新能源汽车生产线已普及在线式汽车执行器异响检测,通过多通道麦克风阵列实时捕捉电动执行器的装配缺陷。

电动车的电机与减速器系统异响检测有其独特性。技术人员会将车辆连接到测功机,在 0-120 公里 / 小时的不同转速区间内测试,通过声学传感器采集声音信号。当电机处于低速运转时,若出现 “啸叫” 声,可能是定子与转子之间的气隙不均匀;高速状态下的 “呜呜” 声,需检查轴承的润滑和游隙。减速器的检测则聚焦于齿轮啮合,正常啮合应是平稳的 “沙沙” 声,若出现 “咔咔” 的冲击声,可能是齿轮齿面磨损或啮合间隙过大。此外,电机控制器的冷却风扇也是异响源之一,若风扇叶片与壳体摩擦,会产生 “哒哒” 声。由于电动车没有发动机噪音掩盖,这些异响会更明显,因此检测精度要求更高,通常需将噪音控制在 60 分贝以下。通过新能源汽车异响检测算法分析 PWM 载波频率噪声,将电驱啸叫控制在人耳无感区间,抑制率达 85% 以上。上海智能异响检测技术
新能源汽车异响检测正引入数字孪生技术,通过对比电机仿真模型与实测振动数据偏差。旋转机械异响检测介绍
农机设备的下线异响检测注重适应野外工况。拖拉机、收割机下线后,检测系统模拟田间作业负载,采集发动机、变速箱、悬挂系统的声音。它能识别变速箱齿轮啮合不良的异响、悬挂装置松动的异响,这些问题若未检出,可能在田间作业时引发严重故障。该检测让农机在出厂前就排除隐患,保障农忙时的可靠运行。智能门锁生产线的下线异响检测关注使用体验。门锁下线后,系统会模拟用户开锁、关锁动作,采集电机转动、锁舌伸缩的声音。通过比对标准声纹,判断电机是否卡顿、锁体是否装配到位。若出现异响,说明可能存在使用卡顿或寿命隐患,系统会标记并提示调整,确保用户使用时的顺畅与安静。旋转机械异响检测介绍







