柴油发电机生产线下线异响检测在隔音舱内进行。发电机启动后,会在不同负载下运行,声学仪器采集缸体振动声、排气管声音。系统能识别出活塞敲击异响或气门间隙过大的异响,这些隐患若未排除,可能导致发电机运行时功率不稳定。检测合格后,设备才能进入包装环节。水泵生产线下线异响检测针对输水状态。水泵启动抽水后,检测系统采集叶轮转动声、水流声。若出现叶轮不平衡的异响或密封件泄漏的嘶嘶声,会立即报警。同时,系统会记录异常数据,为水泵的水力设计改进提供参考,比如优化叶轮弧度减少异响。新机运行初期的轻微 “嗡嗡” 声若随时间增大,需重点异响检测定子绕组是否存在匝间短路或铁芯松动。动力设备异响检测方案
不同行业下线异响检测的差异:不同行业的产品下线异响检测存在***差异。在航空航天领域,飞机发动机的下线异响检测要求较高的精度和可靠性,因为发动机故障可能导致严重的飞行事故。检测时不*要监测常规的声学和振动信号,还需运用先进的无损检测技术,如超声检测、红外热成像检测等,检测发动机内部部件的微小缺陷,确保发动机在极端工况下也能安全运行。而在家具制造行业,家具下线异响检测主要关注家具的组装是否牢固,如柜门开关时是否有卡顿、异响,桌椅在受力时是否晃动并产生异常声音。检测方法相对简单,主要依靠人工直观检查和简单的操作测试,这是由不同行业产品的功能、结构复杂性以及使用环境的差异所决定的。上海减振异响检测供应商家芯主轴执行器异响检测需特殊校准,以排除低温导致离合器油粘稠度变化的干扰因素。

声学信号处理技术原理:声学信号处理技术在下线异响检测中应用***。利用高灵敏度传感器采集产品运行时的声音信号,这些传感器如同敏锐的 “耳朵”,能捕捉到极其细微的声音变化。采集后的信号会被传输至信号分析系统,系统运用先进的算法,如快速傅里叶变换算法,将时域的声音信号转换到频域进行分析。正常运行的产品声音信号在频域中有特定的分布规律,而异响产生时,信号频谱会出现异常峰值或偏离正常范围的特征。通过与预先设定的正常信号特征库对比,就能精细判断产品是否存在异响以及异响的类型,例如区分是齿轮啮合不良产生的高频啸叫,还是轴承磨损导致的低频噪声。
电动车电池包生产线下线异响检测专门针对电芯组设计。当电池包完成封装后,检测设备会施加不同倍率的充放电电流,同时采集内部声音。若出现电芯微短路的异响或连接片松动的振动声,系统会立即触发警报。通过三维声成像技术,能精细定位异常电芯的位置,避免人工拆解排查时对电池包造成二次损伤,保障电池出厂后的安全性能。厨房消毒柜生产线下线异响检测注重烘干系统。设备通电启动后,检测麦克风会捕捉加热管工作声、风机运转声。一旦发现风机轴承异响或风道共振声,会自动记录异常频率。这些数据能帮助车间调整风道设计 —— 比如针对频繁出现的共振异响,将出风口角度优化了 15 度,有效降低了运行噪音。异响自动化检测系统通过比对标准声纹库,可快速识别重复性异响,辅助人工判断偶发性、非典型异常声音。
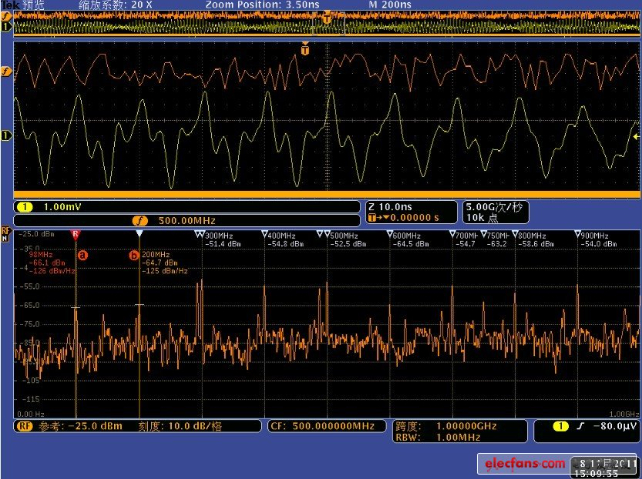
异响检测数据的分析与应用:下线异响检测所获取的数据具有重要价值。对检测得到的声学和振动数据进行深入分析,可挖掘出大量信息。通过长期积累数据,建立产品的正常运行数据模型,当新的产品检测数据与之对比出现偏差时,能快速预警潜在问题。例如在电机生产中,若发现一批次电机检测数据中某个频率段的声音幅值普遍偏高,经分析可能是某一生产环节导致电机转子动平衡出现问题,据此可及时调整生产工艺,避免更多有质量问题的产品流出。同时,这些数据还可用于产品质量追溯,当售后出现异响投诉时,通过查询生产下线时的检测数据,能快速定位问题产品的生产时间、批次以及可能涉及的生产设备和工艺参数,为解决问题提供有力依据。汽车零部件异响检测在空调压缩机生产中采用 “冷热冲击 + 声学采集” 组合方案,能高低压切换异响。上海智能异响检测技术规范
底盘异响检测流程中,维修技师通过路试采集制动系统 “吱呀” 声与悬挂 “咕咚” 声,结合电子控制系统故障码。动力设备异响检测方案
空调生产的下线异响检测聚焦**部件。空调外机下线后,检测系统启动压缩机运行测试,同时监测风扇电机、散热片的声音。它能分辨压缩机的正常运行声与冷媒泄漏的异响,以及风扇叶片与框架的摩擦声。一旦发现异响,会联动生产线将产品分流至维修区,避免有异响的空调流入市场,维护品牌口碑。精密仪器生产中,下线异响检测需***的灵敏度。光学仪器、医疗设备下线后,检测系统通过特制麦克风捕捉细微声音。比如检测显微镜调焦机构时,能识别齿轮传动的异常声响;检测输液泵时,可辨别管路的细微漏气声。这种高精度检测确保了精密仪器在使用时的稳定性,减少因异响导致的测量误差或设备故障。动力设备异响检测方案







