发电机异响检测需结合电气参数与机械检查。怠速状态下,发电机部位 “沙沙” 声可通过听诊器确认,同时用万用表测量输出电压,正常应在 13.5-14.5V,若波动超过 ±0.5V,需检查碳刷。拆卸发电机后,测量碳刷长度,剩余长度低于 5mm(原长 12-15mm)需更换。用千分尺测量转子轴承内径与轴颈间隙,正常应在 0.02-0.05mm,超差需更换轴承。同时检查整流器二极管导通性,用万用表二极管档测量,正向导通电压应在 0.5-0.7V,反向应截止,否则为二极管损坏。检测后需进行动平衡测试,确保发电机运转时振幅小于 0.05mm。采用激光多普勒测振仪的汽车零部件异响检测方案,可可视化呈现气门挺柱的微观振动状态。异响检测生产厂家
汽车发动机作为动力**,其 NVH 性能直接影响驾乘体验。发动机运转时,众多零部件协同工作,如活塞在气缸内高频往复运动,曲轴高速旋转,一旦部件磨损、配合间隙变化或出现共振,便会引发异常振动与噪音。常见的发动机异响包括活塞敲缸声,类似 “铛铛” 的金属撞击声,多因活塞与气缸壁间隙过大所致;气门异响则呈现 “哒哒” 声,通常由气门间隙失调或气门弹簧故障引起。在 NVH 检测中,常借助振动传感器监测发动机关键部位的振动信号,分析振动频率、幅值和相位等参数,判断发动机运行状态。声学麦克风阵列可采集发动机噪声,通过声压级、频谱分析等手段,识别噪声源及传播路径,为发动机异响诊断与 NVH 优化提供依据 。上海智能异响检测生产厂家商用车后桥减速器的汽车零部件异响检测需覆盖空载、满载两种工况,通过阶次跟踪技术区分齿。
发动机舱的异响检测需要专业工具与经验判断相结合。技术人员会使用机械听诊器,将探头分别接触发动机缸体、气门室盖、发电机等部位,在怠速状态下,若听诊器传来持续的 “嗡嗡” 高频声,可能是发电机轴承磨损;若出现 “哒哒” 的规律性敲击声,且随转速升高而加快,则可能是气门间隙过大或液压挺柱失效。对于正时系统,会在发动机加速过程中***皮带的工作状态,“吱吱” 的尖叫声通常是皮带打滑,而 “哗啦” 声可能是正时链条松动。此外,还会检查冷却系统,当水温升高后,若水泵部位出现 “咕噜” 声,需警惕叶轮磨损或轴承损坏。这些细微声音的分辨,既需要工具辅助放大信号,也依赖工程师对不同部件声学特性的深刻理解。
电梯生产的下线异响检测覆盖全运行过程。电梯轿厢和曳引系统下线后,检测系统会控制电梯进行升降测试,采集曳引机、导轨、门机的声音。它能识别曳引轮异响、导轨摩擦异响、门机传动异响等,这些异响不*影响乘坐体验,还可能是安全隐患的信号。检测数据为电梯调试提供依据,确保交付后运行平稳。工业机器人的下线异响检测关乎运行精度。机器人手臂、关节驱动系统下线后,检测系统启动***运动测试,捕捉各关节电机、减速器的声音。若减速器齿轮有磨损异响或电机轴承有异常声响,会影响机器人的动作精度。该检测能及时发现问题并调整,保证机器人在生产线作业时的精细性和稳定性。异步电机转子断条时,异响常伴随转速波动,需结合堵转试验或转子阻抗测试综合判断。
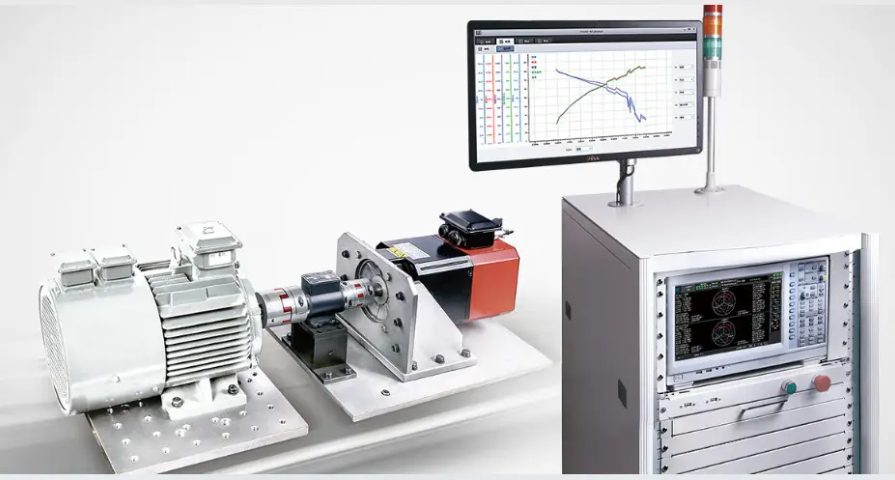
汽车变速器下线异响检测方法:汽车变速器的下线异响检测对于整车性能至关重要。常用的检测方法之一是台架试验法,将变速器安装在**测试台架上,通过电机驱动模拟车辆行驶时变速器的各种工况,如不同档位、不同转速和扭矩。在变速器运转过程中,利用多个声学传感器在不同位置采集声音信号,这些位置包括变速器壳体、输入轴和输出轴附近等,以***捕捉可能产生的异响。同时,结合振动分析技术,在变速器关键部位安装加速度传感器,分析振动频谱,判断是否存在因齿轮磨损、轴承故障等引起的异常振动。此外,还可采用油液分析辅助检测,通过检测变速器油中的金属碎屑含量和成分,推断内部部件的磨损情况,因为部件磨损产生的碎屑会混入油液中,间接反映可能存在的异响问题。双驱动检测技术将汽车执行器异响检测效率提升 5 倍,误判率降至 5% 以下,降低了零部件维修成本。上海功能异响检测公司
电驱电机电子换挡执行器的异响检测中,需通过宽频带传感器(2-8kHz)采集齿轮啮合振动信号。异响检测生产厂家
在汽车总装车间的下线检测环节,零部件异响检测是关键步骤之一。检测人员会驾驶车辆在模拟不同路况的测试跑道上行驶,仔细聆听来自车身各部位的声音 —— 无论是急加速时变速箱传来的顿挫异响,还是过减速带时底盘发出的松动声,都需要被精细捕捉。一旦发现异常,检测团队会立即通过**设备定位声源,排查是零部件装配误差还是自身质量问题。汽车内饰件的异响检测往往需要在静音室内进行。由于内饰覆盖件多为塑料、织物等材质,在温度变化或车辆震动时,不同部件的接触面容易产生摩擦异响,比如仪表台与 A 柱饰板的缝隙处、座椅调节机构的金属连接件等。检测人员会使用声级计和麦克风阵列,将异响频率与预设的标准频谱对比,哪怕是 0.5 分贝的异常波动也能被识别。异响检测生产厂家








