对于发动机舱内的零部件异响,检测过程需结合发动机工况变化展开。冷启动时若出现 “哒哒” 声,可能是气门挺柱与凸轮轴的间隙过大;怠速时的 “嗡嗡” 声则可能与发电机轴承磨损相关。检测人员会用听诊器紧贴缸体、水泵、张紧轮等关键部件,同时观察发动机转速与异响频率的关联,以此缩小故障排查范围。汽车电子零部件的异响检测更依赖动态测试。例如车载中控屏在触摸操作时若发出 “滋滋” 的电流异响,或是电动尾门在升降过程中电机发出卡顿声,都需要通过模拟用户日常使用场景来复现。检测设备会记录异响发生时的电流、电压变化,结合零部件运行参数,判断是电路接触不良还是电机齿轮啮合异常。汽车执行器异响检测能提前发现可变气门正时系统隐患,避免因凸轮轴执行器失效引发发动机更大损伤。上海专业异响检测价格
检测环境的影响与控制:检测环境对下线异响检测结果影响***。环境噪声是首要干扰因素,例如在机场附近的工厂进行产品下线检测,飞机起降的巨大噪声会严重掩盖产品的异响信号,导致检测误差。温度和湿度也不容忽视,在高温环境下,一些材料可能发生热膨胀,改变部件间的配合间隙,从而产生额外的声音,干扰对真实异响的判断;高湿度环境可能使电气部件受潮,影响其运行状态产生异常声音。为保证检测准确性,需严格控制检测环境。可将检测区域设置在隔音良好的房间内,安装吸音材料降低环境噪声;通过空调系统精确控制温度和湿度,使其保持在产品设计的标准环境参数范围内。上海专业异响检测价格商用车后桥减速器的汽车零部件异响检测需覆盖空载、满载两种工况,通过阶次跟踪技术区分齿。

发动机气门异响检测需结合工况与专业工具协同操作。首先启动发动机至怠速状态,用机械听诊器依次贴附缸盖两侧气门室罩位置,若捕捉到 “嗒嗒” 声,缓慢提高转速至 2000 转 / 分钟,观察声音是否随转速升高变密集。同时使用红外测温仪监测气门挺柱区域温度,若某一缸对应位置温度异常偏高,可初步判断为该缸气门间隙过大。进一步检测需拆解气门室罩,用塞尺测量气门间隙值,对比原厂标准数据(通常进气门 0.2-0.25mm,排气门 0.25-0.3mm),超出范围则需调整挺柱或更换气门组件。整个过程需避免在发动机高温状态下操作,防止部件变形影响检测精度。
不同行业下线异响检测的差异:不同行业的产品下线异响检测存在***差异。在航空航天领域,飞机发动机的下线异响检测要求较高的精度和可靠性,因为发动机故障可能导致严重的飞行事故。检测时不*要监测常规的声学和振动信号,还需运用先进的无损检测技术,如超声检测、红外热成像检测等,检测发动机内部部件的微小缺陷,确保发动机在极端工况下也能安全运行。而在家具制造行业,家具下线异响检测主要关注家具的组装是否牢固,如柜门开关时是否有卡顿、异响,桌椅在受力时是否晃动并产生异常声音。检测方法相对简单,主要依靠人工直观检查和简单的操作测试,这是由不同行业产品的功能、结构复杂性以及使用环境的差异所决定的。新能源汽车异响检测正引入数字孪生技术,通过对比电机仿真模型与实测振动数据偏差。
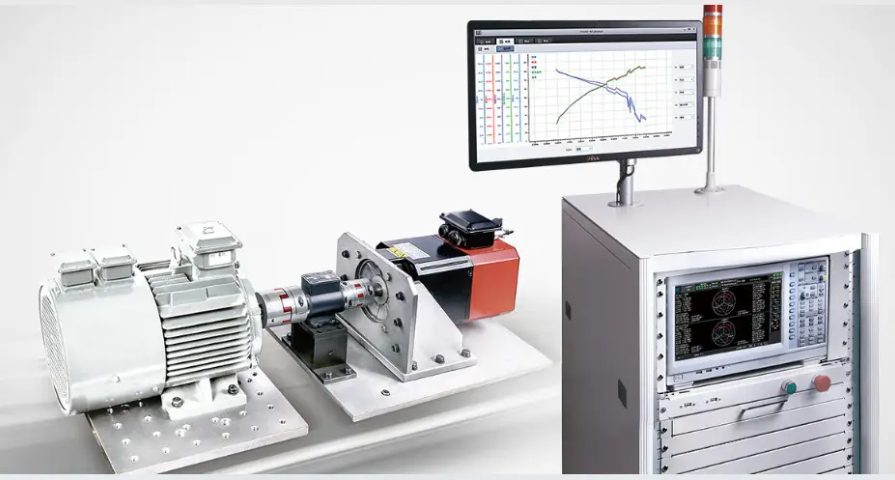
电机下线异响检测流程:电机作为常见产品,其下线异响检测有一套规范流程。首先进行外观检查,查看电机外壳是否有破损、变形,接线端子是否松动等,因为这些问题可能导致运行时产生异响。接着进行空载试运行,在电机无负载状态下启动,使用声学传感器和振动传感器同时采集声音和振动信号。分析声音信号的频率、幅值等特征,以及振动信号的位移、速度、加速度等参数,判断电机运转是否平稳,有无异常声音。然后进行加载测试,模拟电机实际工作负载,再次检测声音和振动情况,因为部分电机异响在负载状态下才会显现。若检测到异常,需进一步拆解电机,检查轴承、绕组、风扇等部件,确定具体故障原因。通过新能源汽车异响检测算法分析 PWM 载波频率噪声,将电驱啸叫控制在人耳无感区间,抑制率达 85% 以上。上海功能异响检测供应商
在转向执行器异响检测中可直观定位齿条与齿轮啮合处的异响源,对 8-15kHz 高频异响的定位误差控制在 4cm 内。上海专业异响检测价格
人工检测的要点与局限:人工检测在某些场景下仍是下线异响检测的手段之一。训练有素的检测人员凭借经验,使用听诊器等工具贴近产品关键部位聆听声音。比如在电机检测中,检测人员可通过听电机运转声音的节奏、音调变化,初步判断是否有异常。然而,人工检测存在明显局限。人的听力易受环境噪声干扰,在嘈杂的生产车间,微小的异响可能被忽略。而且不同检测人员对声音的敏感度和判断标准存在差异,主观性强,长时间检测还容易导致疲劳,降低检测的准确性和稳定性。据统计,人工检测的误判率有时可达 10% - 20% ,难以满足大规模、高精度的生产检测需求。上海专业异响检测价格








