质量的检测设备是保证异音异响下线检测准确性的关键。在选择检测设备时,要综合考虑设备的灵敏度、精度、稳定性等因素。高灵敏度的麦克风和振动传感器能够捕捉到细微的异常信号,而高精度的信号处理系统则能确保数据分析的准确性。此外,设备的稳定性也至关重要,它关系到检测结果的可靠性。在设备使用过程中,定期维护保养不可或缺。要按照设备制造商的要求,对传感器进行校准,对设备进行清洁和检查,及时更换老化或损坏的部件,确保设备始终处于比较好工作状态。高精度的异响下线检测技术能够对不同车型、不同工况下的车辆异响进行全且细致的检测。上海发动机异响检测系统
异音异响下线检测工作对检测人员的专业素养要求较高。他们不*要熟悉检测设备的操作原理和使用方法,能够熟练运用各种检测软件进行数据分析,还要具备扎实的声学、振动学知识。检测人员需要通过长期的培训和实践积累,培养出敏锐的听觉和对异常声音的辨别能力。在复杂的生产环境中,能够准确区分正常声音和异常声音。同时,他们还要具备良好的沟通能力和团队协作精神,与生产线上的其他环节紧密配合,及时反馈检测结果,为产品质量改进提供有价值的建议。上海状态异响检测供应商家先进的异响下线检测技术在车辆下线前,检测发动机、变速器、底盘等关键部位的异响情况,严格把控产品品质。

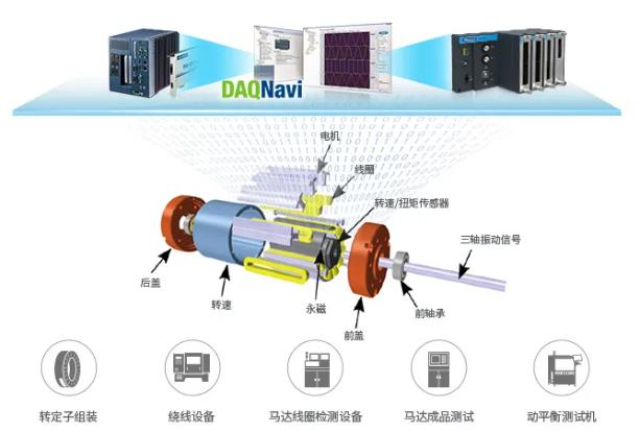
电机电驱的异音异响问题一直是生产企业关注的焦点。在产品下线前进行***且准确的检测,是确保产品质量合格的关键步骤。自动检测系统在这个过程中展现出了***的优势。它基于先进的声学原理,能够敏锐捕捉到电机电驱运行时产生的细微声音变化。当电机电驱内部零部件出现磨损、松动或装配不当等情况时,会产生异常的振动和声音,自动检测系统通过高灵敏度的麦克风阵列,***收集这些声音信息。同时,结合智能数据分析软件,对采集到的大量声音数据进行快速处理和比对。与预先设定的标准声音模型进行对比,一旦发现偏差超出允许范围,系统便能迅速发出警报,并准确指出异音异响产生的位置和可能的原因。这种智能化的自动检测方式,极大地减少了人为误判的可能性,为企业生产出高质量的电机电驱产品提供了有力保障。
检测标准的制定与完善:统一、科学且合理的检测标准是异音异响下线检测工作的重要依据和行动指南。目前,不同行业、不同企业都在积极投入资源,致力于制定和完善适合自身产品特点和生产工艺的检测标准。这些标准通常涵盖了检测方法、检测参数、合格判定准则等多个关键方面。以汽车行业为例,针对不同车型和各类零部件,都制定了详细、精确的声音和振动阈值标准。通过持续不断地收集和深入分析检测数据,紧密结合实际生产情况和用户反馈意见,对检测标准进行动态优化和完善,使其更具科学性、实用性和可操作性。同时,行业协会和标准化组织也在加强合作与交流,共同推动检测标准的统一化进程,这将有助于规范整个行业的检测行为,促进整个行业的健康、有序发展。为提升产品可靠性,企业引入前沿的异响下线检测技术,从多维度分析声音特征,杜绝有异响车辆流入市场。

检测原理与技术基础:异音异响下线检测的**原理基于声学和振动学知识。当产品部件正常工作时,其产生的声音和振动具有特定的频率和幅值范围。一旦出现故障或异常,声音和振动的特征就会发生改变。检测设备利用高灵敏度的麦克风和振动传感器,采集产品运行时的声音和振动信号。这些信号随后被传输到信号处理系统,通过傅里叶变换等数学算法,将时域信号转换为频域信号进行分析。例如,通过频谱分析可以准确识别出异常声音的频率成分,与正常状态下的标准频谱进行对比,从而判断产品是否存在异音异响问题,为后续的故障诊断提供依据。异响下线检测,于产品下线前开展。运用声学传感器,采集产品运行声音。经专业软件分析,保障产品声学品质。上海变速箱异响检测数据
对于汽车零部件,在装配完成下线时,利用振动传感器配合声学监测,识别因装配不当产生的异响。上海发动机异响检测系统
常见异音异响问题及原因分析:在实际检测中,常见的异音异响问题多种多样。例如,在电机类产品中,常常会出现尖锐的啸叫声,这可能是由于电机轴承磨损、润滑不良导致的。当轴承滚珠与滚道之间的摩擦增大,就会产生高频的异常声音。还有一些产品会发出周期性的敲击声,这很可能是零部件松动,在运动过程中相互碰撞造成的。此外,齿轮传动系统中若出现不均匀的噪声,可能是齿轮啮合不良,齿面磨损或有杂质混入。深入分析这些常见问题的原因,有助于针对性地采取预防措施,提高产品质量。上海发动机异响检测系统







