质量的检测设备是保证异音异响下线检测准确性的关键。在选择检测设备时,要综合考虑设备的灵敏度、精度、稳定性等因素。高灵敏度的麦克风和振动传感器能够捕捉到细微的异常信号,而高精度的信号处理系统则能确保数据分析的准确性。此外,设备的稳定性也至关重要,它关系到检测结果的可靠性。在设备使用过程中,定期维护保养不可或缺。要按照设备制造商的要求,对传感器进行校准,对设备进行清洁和检查,及时更换老化或损坏的部件,确保设备始终处于比较好工作状态。在新品试用阶段,收集用户反馈后,研发人员再次对产品进行针对性的异响异音检测测试,力求尽善尽美。功能异响检测
制动系统的异响下线检测直接关系到行车安全。车辆制动时,若发出尖锐的 “吱吱” 声,常见原因是制动片磨损过度,其表面的摩擦材料已接近极限,制动片的金属背板与制动盘直接摩擦产生了这种刺耳声响。检测人员在车辆下线前,会对制动系统进行***检查,包括制动片厚度测量、制动盘平整度检测等。制动异响若不及时处理,不*会降**动效果,还可能对制动盘造成不可逆的损伤,危及行车安全。一旦发现制动片磨损超标,需立即更换符合规格的制动片,同时对制动盘进行打磨或修复,确保制动系统在工作时安静、可靠,车辆达到安全下线标准。研发异响检测技术在品质管控环节,对发动机组件进行的异响异音检测测试尤为关键,不放过任何一个可能影响性能的细微声响。
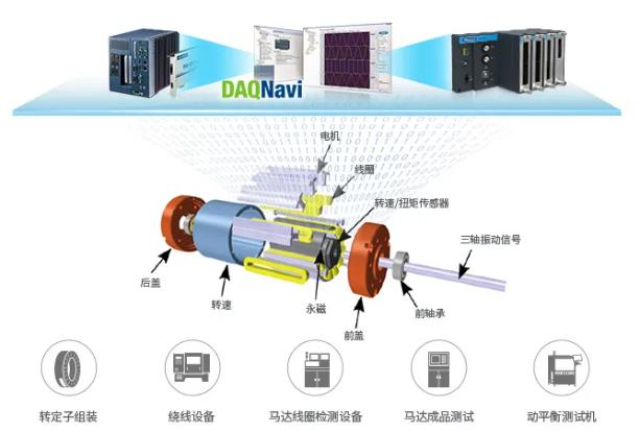
电机电驱的异音异响问题一直是生产企业关注的焦点。在产品下线前进行***且准确的检测,是确保产品质量合格的关键步骤。自动检测系统在这个过程中展现出了***的优势。它基于先进的声学原理,能够敏锐捕捉到电机电驱运行时产生的细微声音变化。当电机电驱内部零部件出现磨损、松动或装配不当等情况时,会产生异常的振动和声音,自动检测系统通过高灵敏度的麦克风阵列,***收集这些声音信息。同时,结合智能数据分析软件,对采集到的大量声音数据进行快速处理和比对。与预先设定的标准声音模型进行对比,一旦发现偏差超出允许范围,系统便能迅速发出警报,并准确指出异音异响产生的位置和可能的原因。这种智能化的自动检测方式,极大地减少了人为误判的可能性,为企业生产出高质量的电机电驱产品提供了有力保障。
异音异响下线检测工作对检测人员的专业素养要求较高。他们不*要熟悉检测设备的操作原理和使用方法,能够熟练运用各种检测软件进行数据分析,还要具备扎实的声学、振动学知识。检测人员需要通过长期的培训和实践积累,培养出敏锐的听觉和对异常声音的辨别能力。在复杂的生产环境中,能够准确区分正常声音和异常声音。同时,他们还要具备良好的沟通能力和团队协作精神,与生产线上的其他环节紧密配合,及时反馈检测结果,为产品质量改进提供有价值的建议。人工经验在异响检测中不可或缺。专业检测员凭借多年听声经验,能辅助仪器,察觉仪器易忽略的细微异常。
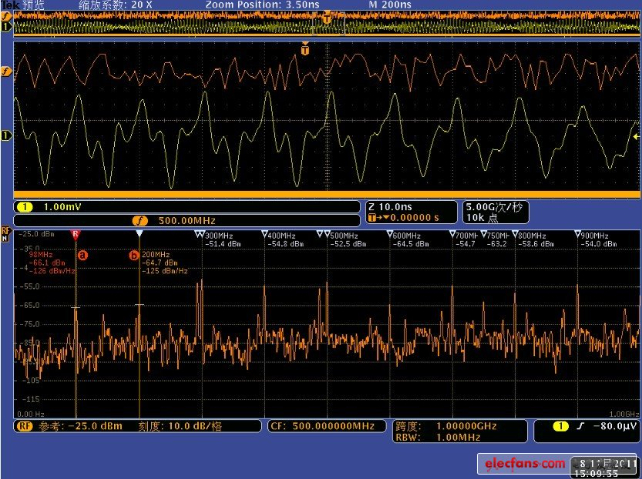
异音异响下线 EOL 检测的原理异音异响下线 EOL 检测主要基于声学原理和振动分析技术。声学传感器被巧妙地布置在车辆的关键部位,如发动机舱、底盘、车内等,用来精细捕捉车辆运行时产生的各种声音信号。同时,振动传感器也发挥着重要作用,它能感知车辆部件的振动情况。因为声音本质上是物体振动产生的机械波,通过对这些声音和振动信号进行采集、放大、滤波等处理后,再运用先进的信号分析算法,将实际采集到的信号与预先设定好的正常信号模型进行对比。一旦检测到信号超出正常范围,系统就会判定存在异音异响,进而确定异常的位置和类型,为后续的维修和调整提供准确依据。产品下线前,运用专业声学检测设备,在特定环境下采集声音信号,以此判断是否存在异常响动。研发异响检测技术
车间内,技术人员全神贯注地进行异响下线检测,依据车辆运行时的声音特征,仔细甄别是否存在异常响动。功能异响检测
异音异响下线 EOL 检测与质量追溯体系异音异响下线 EOL 检测是汽车质量控制的重要环节,与质量追溯体系紧密相连。当检测发现车辆存在异音异响问题时,通过质量追溯体系,可以迅速追溯到该车辆的生产批次、零部件供应商、生产线上的各个工序以及操作人员等信息。这有助于企业快速定位问题根源,采取针对性的措施进行整改。例如,如果发现某一批次的零部件导致车辆出现异音异响,企业可以及时与供应商沟通,要求其改进生产工艺或更换零部件;对于生产线上的操作问题,可以对相关操作人员进行培训和纠正。同时,质量追溯体系还能为企业积累大量的质量数据,通过对这些数据的分析,企业可以不断优化生产工艺和质量控制流程,提高产品质量的稳定性和可靠性。功能异响检测








