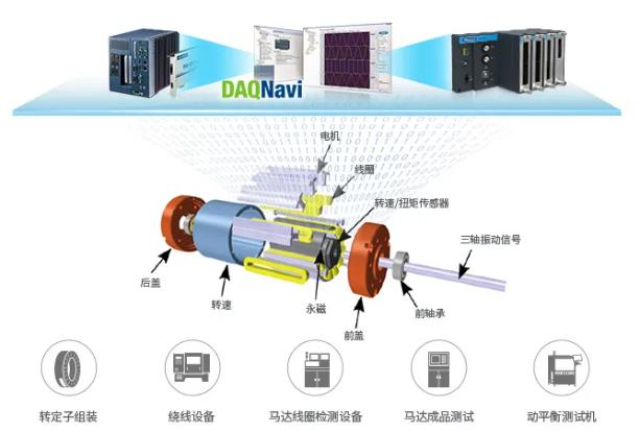
在电机电驱生产过程中,下线检测是确保产品质量的***一道关卡。而异音异响作为电机电驱常见的质量问题之一,其检测的准确性和可靠性至关重要。自动检测技术的出现,为解决这一问题提供了高效、精细的解决方案。自动检测系统通过在电机电驱的关键部位安装多个传感器,构建起一个***的监测网络。这些传感器能够同时采集电机电驱运行时的声音、振动、温度等多种参数。在数据采集过程中,系统采用了先进的抗干扰技术,确保采集到的数据不受外界环境因素的影响。采集到的数据经过复杂的算法处理后,被转化为直观的图表和数据报表,方便检测人员进行分析和判断。通过对这些数据的综合分析,自动检测系统能够准确判断电机电驱是否存在异音异响问题,并确定问题的严重程度和可能的原因。这种多参数融合的自动检测方式,**提高了检测的准确性和全面性,为企业生产出高质量的电机电驱产品提供了有力保障。产品下线前,运用专业声学检测设备,在特定环境下采集声音信号,以此判断是否存在异常响动。上海机电异响检测技术
制动系统的异响下线检测直接关系到行车安全。车辆制动时,若发出尖锐的 “吱吱” 声,常见原因是制动片磨损过度,其表面的摩擦材料已接近极限,制动片的金属背板与制动盘直接摩擦产生了这种刺耳声响。检测人员在车辆下线前,会对制动系统进行***检查,包括制动片厚度测量、制动盘平整度检测等。制动异响若不及时处理,不*会降**动效果,还可能对制动盘造成不可逆的损伤,危及行车安全。一旦发现制动片磨损超标,需立即更换符合规格的制动片,同时对制动盘进行打磨或修复,确保制动系统在工作时安静、可靠,车辆达到安全下线标准。非标异响检测系统多维度的异响下线检测技术从声音的频率、强度、持续时间等多个维度进行综合评估,提高检测结果的准确性。

在异响下线检测过程中,常面临一些棘手的问题。其中,异响特征不明显是较为突出的一个。部分微弱的异响可能会被环境噪音掩盖,或者与正常运行声音混合,难以分辨。对此,可采用隔音罩等降噪设备,营造安静的检测环境,同时利用信号放大技术增强异响信号,以便检测人员能够清晰捕捉。另外,多声源干扰也是一大难题,当产品多个部位同时发出声音,很难准确判断主要的异响源。解决这一问题需要运用多通道数据采集系统,同步记录不同位置的声音和振动数据,再通过数据分析算法对各声源进行分离和识别。还有检测人员的经验差异也会影响检测结果,新入职人员可能对一些复杂异响判断不准确。针对此,企业应加强对检测人员的培训,定期组织技术交流和案例分析,让检测人员积累丰富的经验,同时建立标准的检测规范和操作流程,降低人为因素对检测结果的影响,确保异响下线检测的准确性和可靠性。
检测标准的制定与完善:统一、科学且合理的检测标准是异音异响下线检测工作的重要依据和行动指南。目前,不同行业、不同企业都在积极投入资源,致力于制定和完善适合自身产品特点和生产工艺的检测标准。这些标准通常涵盖了检测方法、检测参数、合格判定准则等多个关键方面。以汽车行业为例,针对不同车型和各类零部件,都制定了详细、精确的声音和振动阈值标准。通过持续不断地收集和深入分析检测数据,紧密结合实际生产情况和用户反馈意见,对检测标准进行动态优化和完善,使其更具科学性、实用性和可操作性。同时,行业协会和标准化组织也在加强合作与交流,共同推动检测标准的统一化进程,这将有助于规范整个行业的检测行为,促进整个行业的健康、有序发展。检测车间内,工作人员借助专业软件分析,结合人工听诊,对即将出厂的产品进行严谨的异响异音检测测试。
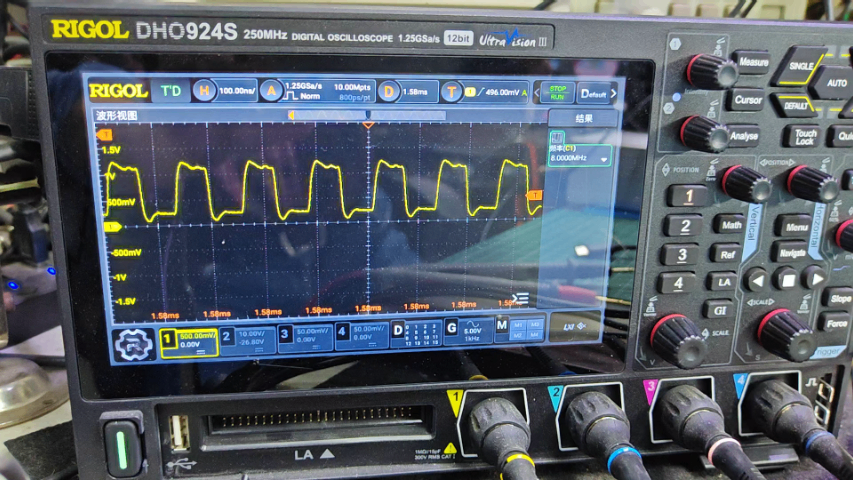
检测原理与技术基础:异音异响下线检测的底层逻辑深深扎根于声学和振动学的专业知识体系。当产品部件处于正常运行状态时,其产生的声音和振动会遵循特定的频率和幅值范围,这是一种稳定且可识别的特征模式。然而,一旦产品出现故障或异常情况,声音和振动的原本特征就会发生***改变。检测设备主要依靠高灵敏度的麦克风和振动传感器来收集产品运行时产生的声音和振动信号。这些传感器如同敏锐的 “听觉卫士” 和 “触觉助手”,能够精细捕捉到哪怕极其微弱的信号变化。采集到的信号随后被迅速传输至先进的信号处理系统,在这个系统中,通过傅里叶变换等复杂而精妙的数学算法,将时域信号巧妙地转换为频域信号,以便进行深入分析。例如,借助频谱分析技术,能够精确地识别出异常声音的频率成分,并将其与预先设定的正常状态下的标准频谱进行细致比对,从而准确判断产品是否存在异音异响问题,为后续的故障诊断提供坚实的数据支撑和科学依据。为确保产品质量,在产品下线环节,安排多轮异响检测,从不同角度排查潜在的异常声响。减振异响检测联系方式
基于神经网络的异响下线检测技术,能对复杂多变的异响模式进行高效识别,极大提升检测的智能化水平。上海机电异响检测技术
对于电机电驱生产企业而言,确保产品下线时无异音异响问题,是维护企业声誉和市场竞争力的重要举措。自动检测技术在这一过程中扮演着不可或缺的角色。在电机电驱下线检测的流水线上,自动检测设备被巧妙地集成其中。当电机电驱随着流水线缓缓移动至检测区域时,自动检测设备迅速启动。首先,设备通过机械臂或其他自动化装置,将传感器准确地安装在电机电驱的关键部位,确保能够***、准确地采集到振动和声音信号。在电机电驱短暂运行的过程中,传感器快速采集数据,并将数据实时传输至后台的检测系统。检测系统利用复杂的算法对数据进行分析处理,一旦判断出电机电驱存在异音异响问题,立即通过指示灯、警报声等方式通知操作人员。同时,系统还会将详细的检测数据和故障信息记录下来,方便后续的追溯和分析。这种自动化的检测流程,**提高了生产效率,减少了人工干预,使得产品质量更加稳定可靠。上海机电异响检测技术







