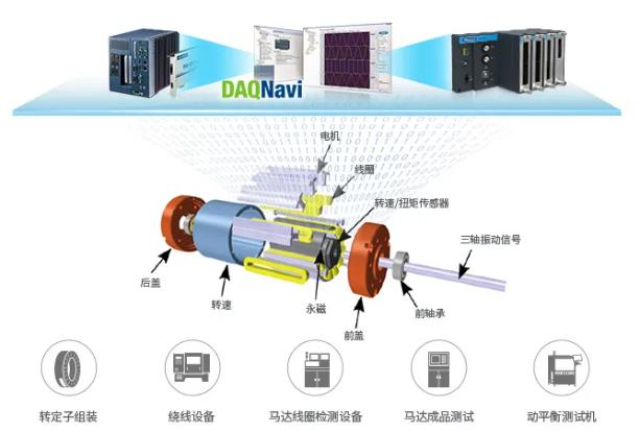
电机异音异响数据分析与综合评估数据分析:对各项检测数据进行收集、整理和分析,以***评估电机的性能和质量。综合评估:结合外观检查、功能测试、异响检测、电气性能检测以及兼容性测试的结果,综合判断电机是否符合EOL标准。注意事项确保检测环境:检测环境应清洁、安静、无干扰,以确保检测结果的准确性和可靠性。遵循操作规程:检测过程中应严格遵守操作规程和安全规范,确保人员和设备的安全。标准更新与适应性:随着技术的发展和标准的更新,应关注相关标准和法规的变化,确保检测方法和判断标准的适应性。综上所述,判断电机是否符合EOL标准是一个综合性的过程,需要综合考虑外观、功能、异响、电气性能等多个方面的因素。通过严格的检测和评估流程,可以确保电机在出厂前达到既定的质量和性能标准。异响检测的优势:提高检测效率和准确性,降低成本和人力资源的浪费。可以对检测结果进行记录和分析。上海NVH异响检测系统
空调系统:空调系统的风扇、压缩机、冷凝器等部件在运行时可能会产生噪音异响检测。如果这些部件出现故障或损坏,可能会产生异响。车身及附件:车身结构件、车门、车窗等部件如果松动或损坏,在车辆行驶过程中可能会因振动而产生异响。车辆附件如座椅、安全带等如果安装不当或损坏,也可能产生异响。需要注意的是,不同车辆和机械系统的设计和结构可能有所不同,因此产生异响的部位也可能有所差异。在诊断异响时,需要综合考虑车辆的使用情况、保养记录以及异响的特征和规律等因素。同时,借助专业的检测设备和工具可以更加准确地定位异响源并采取相应的维修措施。上海性能异响检测供应商使用噪音测试仪、振动分析仪等专业设备对设备的异响进行定量分析和定位。

自动化检测系统的优势快速高效:与产线生产节拍无缝对接,检测时间短,如某系统可实现3秒/台的检测速度。稳定可靠:杜绝人工检测标准不一致、可靠性差等问题,提高检测的准确性和一致性。智能分析:具备时域、频域等分析功能,能够精确定位故障源,为工程师提供有效的诊断工具。降低成本:无需静音房等特殊检测环境,与产线无缝对接,节省成本。四、应用案例与效果在某机电股份有限公司的应用中,自动化异音检测系统显著提高了检测效率和准确性,降低了返修率和客户投诉率,年经济效益高达百万。在汽车零部件、白色家电、电声组件等领域,自动化异音检测系统也取得了广泛的应用和***的成效。
近年来,声学品质已成为一个日益重要的话题。特别是在汽车行业,在**化产品升级以及向电驱汽车的转型浪潮中,客户的期望从轰鸣的发动机声音逐渐转向安静舒适驾驶体验。因此,不*在研发阶段,在生产过程中对NVH声学质量、噪音测试、异音测试的要求也越来越高。精心设计的生产下线台架上的EOL声学测试系统可以发现"有异响"的产品,同时又远远不***于此。通过基于被测产品的动力流和齿数等机械结构信息进行物理建模,可以将不规则异响噪音定位于特定部件和找到根本原因,从而实现高效维修。异音异响检测设备能够帮助您提升产品的声音品质,增强用户体验和满意度。
异音下线检测是一种在生产线末端对产品进行异音(即噪声异常)检测的过程,旨在确保产品的质量和性能。这种检测方法广泛应用于多个行业,如汽车零部件、医疗设备、智能家居、工业设备等。以下是关于异音下线检测的详细解析:一、检测背景与意义产品异音:异音是指产品在工作过程中发出的不正常声音,如啸叫声、嗡嗡声等,这些声音可能由机械结构振动、部件松动、磨损或损坏等原因引起。检测意义:异音不*影响产品的使用体验,还可能是产品存在质量问题的信号。因此,在生产线上进行异音下线检测,对于提高产品质量、降低返修率和客户投诉率具有重要意义。异响异音问题往往是产品品质的绊脚石,会影响用户对产品的满意度和忠诚度,保障产品的品质和声学性能。上海动力设备异响检测方案
下线测试台架上的异响检测系统,通过尽可能地模拟实际工况,从而获得产品在接近真实工况下的NVH外特性。上海NVH异响检测系统
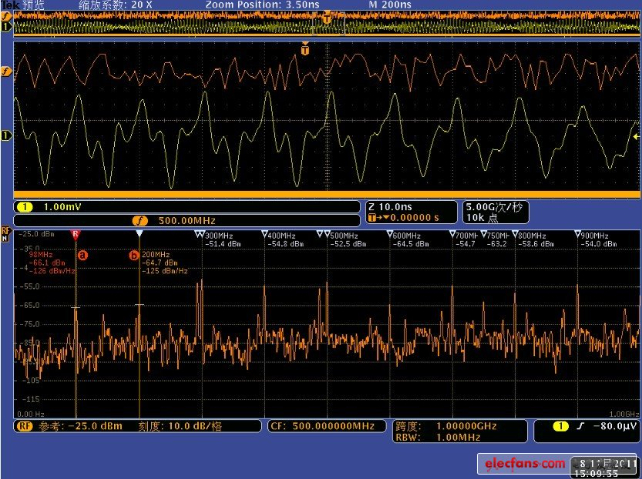
异音下线检测在实际生产线上的实现,主要依赖于先进的传感器技术、信号处理技术以及机器学习算法。以下是该方法在实际生产线上实现的具体步骤和要点:一、系统组成异音下线检测系统通常由硬件和软件两部分组成:硬件部分:包括传感器(如麦克风、振动传感器、加速度计等)、数据采集设备、以及可能的隔声或吸声装置。这些硬件被巧妙地布置在生产线的关键节点,以捕捉产品在工作过程中产生的声音和振动信号。软件部分:包括信号处理模块、特征提取模块、机器学习模型以及用户界面等。软件部分负责接收硬件采集的数据,进行预处理、特征提取和异常检测,并将检测结果以直观的方式展示给操作人员。上海NVH异响检测系统








