生线产异音异响下线测试测试要求不同于研发实验室测试或者整车测试:与生产线控制端进行实时通信沟通复杂生产环境中进行稳健、自动和快速的测量统一管理复合产品类型、多测试产线以及复杂测试步骤质量关键的相关值、合格/不合格限值评估质量缺陷的根本原因快速分析定位每天每条产线近千个测试结果的原始数据和测试结果的储存,管理和分析基于测试结果数据库的实时趋势分析、热点问题分析,对于产线情况,产品质量评估和预警。生线产异音异响下线测试不**是限值设定和单次测量的评估,而是一套复杂且多部门协同工作的系统。噪声、异音测试应用场景:汽车电动后视镜、汽车电动车窗、汽车电动座椅、汽车方向盘等子系统。耐久异响检测台

近年来,声学品质已成为一个日益重要的话题。特别是在汽车行业,在**化产品升级以及向电驱汽车的转型浪潮中,客户的期望从轰鸣的发动机声音逐渐转向安静舒适驾驶体验。因此,不*在研发阶段,在生产过程中对NVH声学质量、噪音测试、异音测试的要求也越来越高。精心设计的生产下线台架上的EOL声学测试系统可以发现"有异响"的产品,同时又远远不***于此。通过基于被测产品的动力流和齿数等机械结构信息进行物理建模,可以将不规则异响噪音定位于特定部件和找到根本原因,从而实现高效维修。耐久异响检测台异响检测查找产品内部的松动、摩擦、振动、电气故障等多种原因。

机器学习模型训练:利用大量包含正常和异常情况的数据对机器学习模型进行训练。通过监督学习算法,使模型能够学习并识别正常声音与异常声音之间的区别。实时监测与异常检测:将训练好的机器学习模型集成到生产线的控制系统中,实现实时监测。当系统检测到异常声音时,能够在秒级响应内触发警报,通知操作人员及时采取相应措施。结果展示与记录:将检测结果以直观的方式展示给操作人员,如通过用户界面显示测试结果和故障源定位信息。记录并分析所有监测数据,以便后续跟踪和改进。
关键部件(如压缩机、电机)在设备运行过程中起着至关重要的作用,它们的声学性能直接影响到设备的整体运行效果和用户体验。通过检测这些部件的异响,可以及时发现并解决潜在的质量问题,避免产品在使用过程中出现故障,提高产品的可靠性和耐用性。二、检测原理与方法1. 检测原理异音异响检测的关键原理是通过声学传感器(如麦克风)捕捉关键部件运行过程中产生的声音信号,然后对这些信号进行频谱分析、时域分析等处理,以便识别出异常声音。这些异常声音可能源于部件内部的松动、摩擦、振动等问题。异响检测的目的在于及时发现并解决潜在的质量问题,提高产品的可靠性和耐用性。
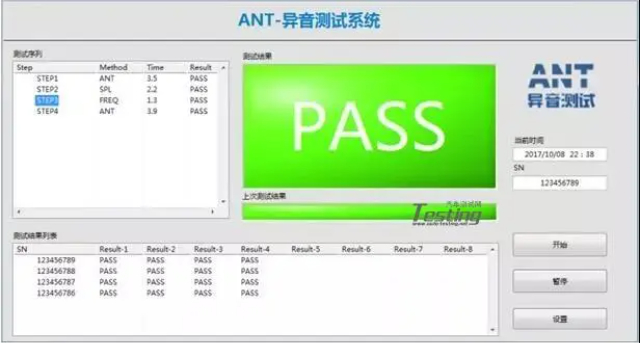
尽管异音下线检测方案在实际应用中表现出色,但仍存在一些技术局限性。例如,对于某些特定类型的异响或微小声音的检测可能存在局限性;长时间使用设备可能需要进行校准和维护以确保其持续准确工作。针对这些局限性,可以采取以下应对措施:不断优化算法和数据处理技术,提高系统的检测精度和可靠性。定期对设备进行校准和维护,确保其持续准确工作。引入多种传感器和检测手段,提高系统的综合检测能力。综上所述,异音下线检测方案在实际应用中通常是靠谱的。然而,为了确保其长期稳定性和可靠性,还需要不断关注技术发展动态、优化系统性能并加强设备维护管理。异音、异响、NVH EOL下生产下线检测系统可以为机器学习和大数据分析接入提供了端口和更加质量的训练数据。功能异响检测
进行异响检测,确保电机、传动系统和悬挂系统等关键部件的质量稳定性和耐久性。耐久异响检测台
异音异响下线检测技术在工业制造领域有着广泛的应用。例如,在汽车制造领域,通过对关键部件(如压缩机、电机)的声学性能进行检测,制造商可以优化产品设计,降低运行噪音,提升用户体验。在电子设备制造领域,异音异响检测可以帮助企业发现和解决风扇、硬盘、变压器等部件的声学问题,从而提高产品的可靠性和耐用性。通过引入异音异响检测系统,企业可以实现流水线检测自动化,提高检测准确性,节约人力成本。同时,这些系统还可以提供详细的检测报告和数据分析,帮助工程师快速定位问题源,提高问题解决效率。此外,这些系统还可以根据实际需求进行定制和优化,以满足不同行业和产品的检测需求。耐久异响检测台








