异音、异响、NVH EOL下线检测系统实现了超越设备限制,在任意终端上分析和展示实时生产情况。同时每天产线上生成的海量数据无疑是比较好的训练数据。可以为当下的技术变革提供了全新的可能性:生产下线检测系统可以为机器学习和大数据分析接入提供了端口和更加质量的训练数据。拥抱未来当声学下线检测系统集成了云服务器功能之后,还可实现跨工厂,跨地域,跨部门的生产分析和协同工作;实现了超越设备限制,在任意终端上分析和展示实时生产情况。同时每天产线上生成的海量数据无疑是比较好的训练数据。可以为当下的技术变革提供了全新的可能性:生产下线检测系统可以为机器学习和大数据分析接入提供了端口和更加质量的训练数据。 异音异响检测设备能够帮助您提升产品的声音品质,增强用户体验和满意度。设备异响检测

关键部件(如压缩机、电机)在设备运行过程中起着至关重要的作用,它们的声学性能直接影响到设备的整体运行效果和用户体验。通过检测这些部件的异响,可以及时发现并解决潜在的质量问题,避免产品在使用过程中出现故障,提高产品的可靠性和耐用性。二、检测原理与方法1. 检测原理异音异响检测的关键原理是通过声学传感器(如麦克风)捕捉关键部件运行过程中产生的声音信号,然后对这些信号进行频谱分析、时域分析等处理,以便识别出异常声音。这些异常声音可能源于部件内部的松动、摩擦、振动等问题。上海变速箱异响检测联系方式异音异响检测设备能够帮助您提升产品的声音品质,增强用户体验和满意度,确保声学性能符合标准和要求。

实际应用效果提高检测效率:自动化异音检测系统可以实现快速检测,与产线生产节拍无缝对接,显著提高检测效率。降低误判率:相比人工检测,自动化检测系统能够减少主观因素的影响,降低误判率,提高检测的准确性。定位故障源:通过数据分析,系统可以精确定位故障源,为后续的维修和改进提供有力支持。三、潜在挑战与解决方案环境噪声干扰:生产线上的环境噪声可能会对检测结果产生干扰。解决方案包括采用隔声或吸声装置、优化传感器布局和信号处理算法等。
异音异响检测的**原理是通过声学传感器(如麦克风)捕捉产品运行过程中产生的声音信号,然后对这些信号进行频谱分析、时域分析等处理,以便识别出异常声音。具体的检测方法包括:信号采集:通过声学传感器收集产品或设备运行过程中的声音信号。数据采集需要在恰当的位置和条件下进行,以保证获得准确且具有代表性的声音数据。预处理:对收集到的声音信号进行预处理,如滤波、降噪等,以去除不相关的干扰信号,提高信号质量。特征提取:从预处理后的声音信号中提取特征参数,如频率、能量、时域统计特征等。这些特征参数有助于准确识别和分析异响问题。振动、异音、异响生产下线检测系统是安装在生产下线测试台架上的测量系统。
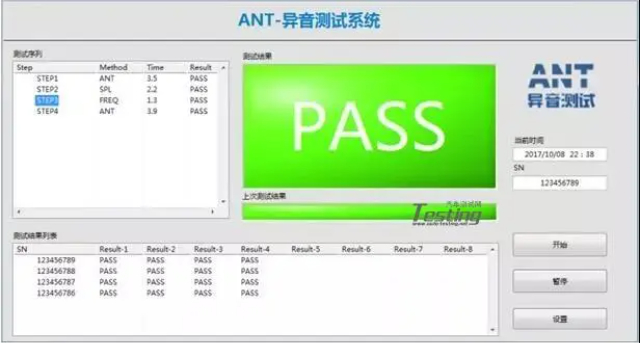
依赖数据分析:检测结果的准确性依赖于对采集到的声音信号进行的数据分析,如果数据分析算法不够准确或存在漏洞,可能会导致检测结果的误判或漏判。异响异音检测是确保产品质量和用户体验的重要手段之一。通过选择合适的检测方法和设备,并加强操作人员的培训和管理,可以充分发挥异响异音检测的优势,提高产品质量和可靠性。异响异音检测在声学性能测试中扮演着重要角色,但其结果可能受到多种因素的影响,从而产生误差。以下是一些常见的异响异音检测误差来源:对测试得到的数据进行处理和分析,以评估电动汽车的声音性能是否符合异响检测标准和要求。设备异响检测系统供应商
对于消费类电子产品和家用电器等,异响检测不*可能影响产品的性能和寿命,还可能影响用户的使用体验。设备异响检测
传感器部署:在生产线的关键工位和测试站点部署高灵敏度的传感器,如麦克风用于捕捉声音信号,振动传感器和加速度计用于捕捉振动信号。确保传感器的布置能够***、多层次地捕捉产品在工作过程中的微小声音和振动信号。数据采集:通过数据采集设备实时收集传感器捕捉到的声音和振动信号。需要注意的是,采集到的数据可能包含产品的正常工作声音以及生产线的环境噪声,因此需要进行预处理以抑制环境噪声的干扰。信号处理与特征提取:采用数字信号处理技术对采集到的声音和振动信号进行预处理,如滤波、降噪等。通过特征提取方法(如时域分析、频域分析、时频域分析等)从预处理后的信号中提取出能够反映产品状态的特征向量。设备异响检测






