声学信号分析:利用先进的声学信号分析技术,对采集到的声音信号进行频谱分析、时域分析等处理,以识别出异常声音。这种方法需要专业的分析软件和算法支持,但能够提供更精确的检测结果。高精度:通过高精度的声学传感器和专业的分析软件,能够准确识别出异常声音,提高检测的准确性。高效性:相比传统的人工检测,异响异音检测设备能够在短时间内对大量产品进行检测,提高检测效率。客观性:检测结果不受环境噪声和操作人员主观因素的影响,保证了检测结果的客观性。下线测试台架上的异响检测系统,通过尽可能地模拟实际工况,从而获得产品在接近真实工况下的NVH外特性。上海定制异响检测生产厂家
为确保检测的准确性和有效性,需要选择合适的检测环境和设备。检测环境:建议在专业的声学环境中进行测试,如静音测试箱或无声室等。这些环境可以隔离外部噪声和振动干扰,提供理想的测试条件。检测设备:选择高精度、高稳定性的声学传感器和数据分析设备,以确保能够准确捕捉和分析声音信号。四、检测流程与步骤准备阶段:确定检测对象、检测标准和检测方法,准备必要的检测设备和工具。信号采集:在关键部件的适当位置安装声学传感器,采集声音信号。数据处理:对采集到的声音信号进行预处理和特征提取。异响识别:运用先进的算法和技术对特征参数进行分析,识别出异常声音。结果判定:根据识别结果对关键部件的声学性能进行评估和判定。报告编制:编制详细的检测报告,记录检测结果和分析过程。上海耐久异响检测控制策略异响异音生产下线检测系统可以为机器学习和大数据分析接入提供了端口和更加质量的训练数据。

生线产异音异响下线测试测试要求不同于研发实验室测试或者整车测试:与生产线控制端进行实时通信沟通复杂生产环境中进行稳健、自动和快速的测量统一管理复合产品类型、多测试产线以及复杂测试步骤质量关键的相关值、合格/不合格限值评估质量缺陷的根本原因快速分析定位每天每条产线近千个测试结果的原始数据和测试结果的储存,管理和分析基于测试结果数据库的实时趋势分析、热点问题分析,对于产线情况,产品质量评估和预警。生线产异音异响下线测试不**是限值设定和单次测量的评估,而是一套复杂且多部门协同工作的系统。
失去了发动机的掩盖效应之后,各种生产缺陷被放大,比如齿轮齿面波纹度和轴承异响,更容易被人耳识别到。电动机转矩波动会通过动力总成固定装置传递到车身或者通过输出轴传递到驱动轮。这些力矩波动可以通过扭转加速度测量甚至表现为线性振动。找出隐藏的质量缺陷尽管整车测试中没有主观异响或者噪音,但也可能存在限制产品使用寿命的耐久性质量缺陷。生产统计分析通过存储100%生产测试的所有结果生成的结果数据库,可以进行生产数据统计学分析:前N项主要质量缺陷分析,提供一个简洁的产线概览。异响检测是针对机械设备、汽车、家电等产品在运行过程中产生的异常声音进行检测和诊断的过程。

一、异响异音检测的原理异响异音检测的关键原理是通过声学传感器(如麦克风)捕捉产品或设备运行过程中产生的声音信号,然后对这些信号进行频谱分析、时域分析等处理,以便识别出异常声音。这些异常声音可能源于产品内部的松动、摩擦、振动、电气故障等多种原因。二、异响异音检测的方法观察法:通过肉眼观察产品或设备运行过程中是否有异常现象,如摇晃、变形、异味等,这种方法简单直观,但只能发现一些明显的问题。听觉法:通过听觉判断产品或设备运行过程中是否有异常声音。使用噪音测试仪、振动分析仪等专业设备对设备的异响进行定量分析和定位。上海耐久异响检测控制策略
异响检测设备工作原理:基于先进的信号处理和分析技术,通过高灵敏度的传感器捕捉产品产生声音和振动信号。上海定制异响检测生产厂家
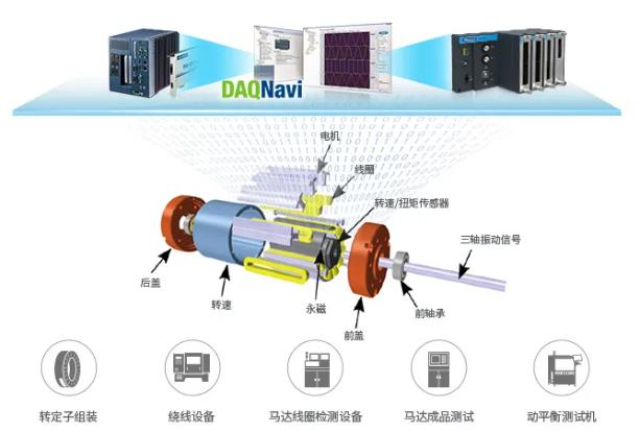
小型电机的异响异音EOL(End of Line)检测是生产流程中的关键环节,旨在确保电机在出厂前达到既定的质量和性能标准。以下是对小型电机EOL检测的详细解析:一、EOL检测概述EOL检测通常是在生产线末端进行的终端检测,以验证产品的质量和性能是否符合要求。对于小型电机而言,EOL检测不*关乎电机的正常运转,还直接影响到产品的整体质量和用户满意度。二、EOL检测内容小型电机的EOL检测内容主要包括以下几个方面:外观检查:检查电机的外壳、接线端子、标识等是否完好无损,符合产品标准和要求。确保电机表面无划痕、凹陷等缺陷,且标识清晰可读。异响异音检测测试。上海定制异响检测生产厂家







