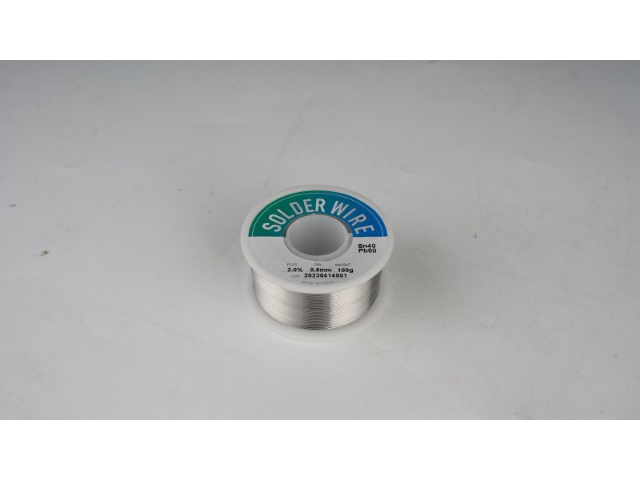
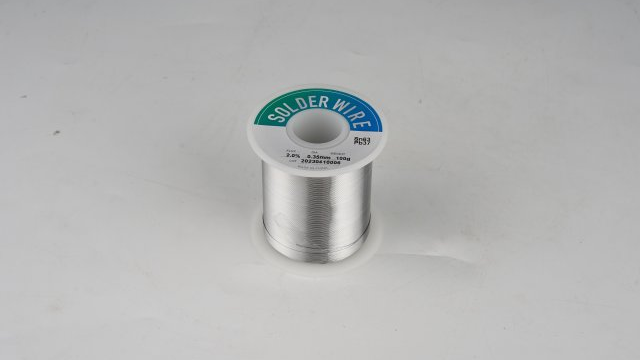
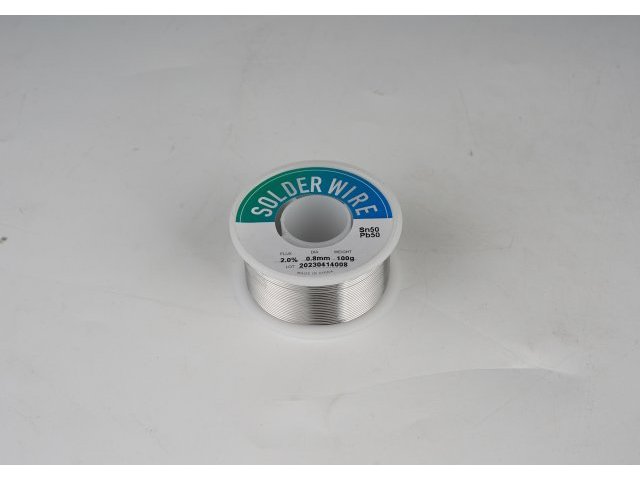
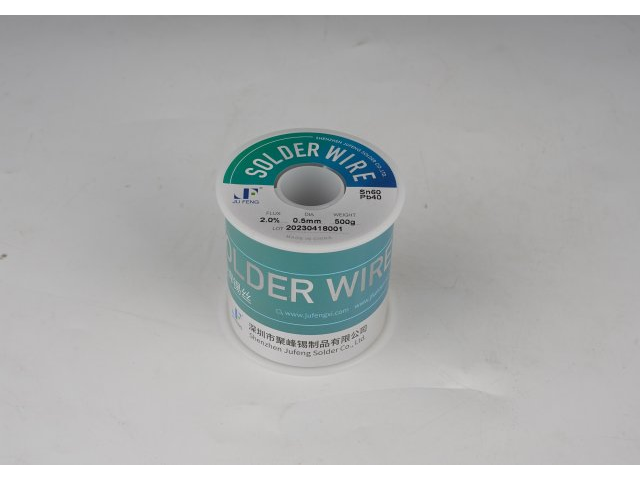
- 品牌
- 聚峰
- 牌号
- Sn99.95
- 材质
- 锡
- 锡含量
- 99.3
- 杂质含量
- 0.7
- 厂家
- 聚峰
在车载电子部件的返修与补焊环节,聚峰高温锡线能够承接严苛的整机后续热处理工况考验。车载电子产品完成组装之后,往往还要经过整机加热固化、环境测试等流程,返修补焊形成的焊点同样需要经受后续热环境的考验。普通锡线补焊形成的焊点,经过后续整机热处理时容易出现软化移位,返修后的部件依旧存在失效风险。聚峰高温锡线用于车载电路板返修补焊,补焊之后形成的焊点拥有较高的受热耐受能力。即便后续整机进入热环境测试工序,返修点位依旧可以维持焊点原有结构,不会轻易出现流淌脱焊。维修之后的车载电子板件,能够跟随整机走完整套测试流程,减少返修件二次失效,为车载电子板块的板件维修、样机整改提供适配的焊接材料选择。无铅锡线可提供免清洗型,焊后残留透明无腐蚀,无需额外清洗工序。有铅Sn55Pb45锡线1.0MM
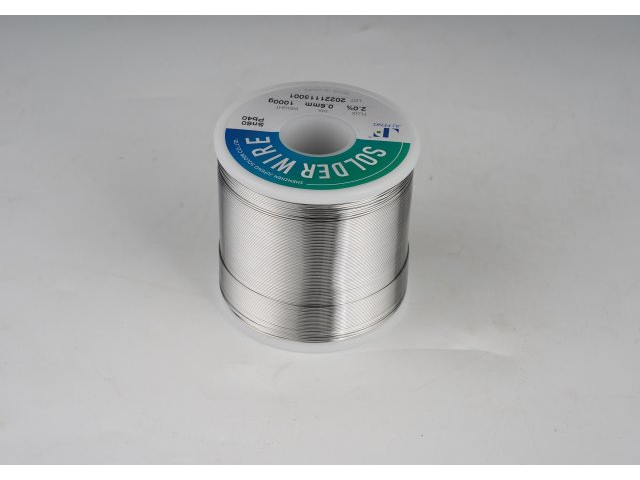
聚峰锡线在配方与工艺上兼顾焊点强度与韧性,焊接形成的焊点不*具备足够的机械强度,能抵御外力拉扯,同时拥有良好的韧性,可应对一定的形变与振动冲击。这种特性让焊点在设备长期使用过程中,不易出现老化开裂、疲劳断裂等问题,延长电子设备的整体使用寿命。无论是消费电子的日常使用,还是工业电子的长期运行,聚峰锡线的焊点都能保持稳定性能,减少因焊点故障导致的设备维修与更换频次,为用户提供更持久的电子设备使用体验,也为制造企业提升产品的市场竞争力。有铅Sn55Pb45锡线1.0MM还在为找不到合适锡线烦恼?我们源头厂家个性化定制,满足您特殊焊接要求!
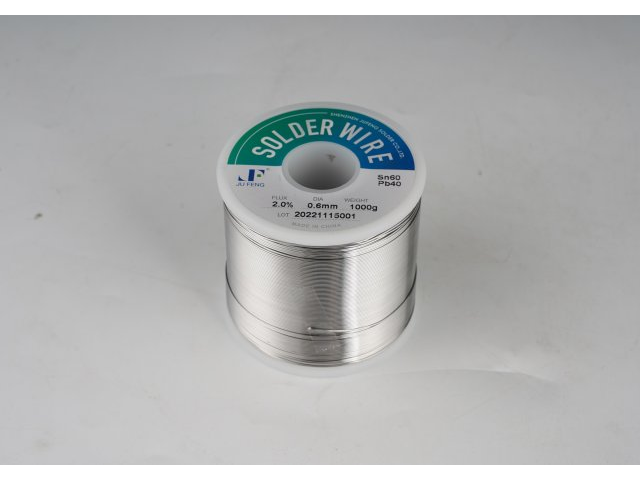
锡线在拉丝、绕卷和送锡过程中会承受不同程度的拉力。抗拉强度偏低时,锡线容易在自动焊锡机的送锡管中拉断或变形;延展性不足时,锡线在弯折和绕卷处可能出现裂纹。聚峰通过合金配比调整和拉丝工序间的退火控制,在抗拉强度与延伸率之间取得平衡。线径越细,对抗拉强度的要求越高,因为同样拉力下细线的截面积更小。聚峰对0.3mm至0.6mm细径锡线在拉丝后段加强张力监测,减少断线风险。对于手工焊接,锡线需要一定的挺度,以便操作者将锡线送到焊点位置而不易弯折。对于自动焊锡机,锡线的挺度和表面光滑度影响送锡稳定性。抗拉与延展性能的匹配,是锡线在连续使用中保持顺畅的基础。
聚峰超细焊锡丝适合自动送丝设备走丝,卷绕排布规整,减少设备运行当中的卡丝、缠丝故障。自动化焊锡工位对锡丝提出更高要求,锡盘上面线材排布杂乱、局部凸起错位,高速送丝的时候极易出现卡丝、缠丝,机器需要停机清理线材,打断整条产线流转节奏。聚峰超细焊锡丝完成拉丝之后,采用受控的卷绕工艺进行收卷,锡丝在料盘上面逐层有序排布,没有交叉叠压。细线的表面保持顺滑,自动送丝导管输送的时候行进阻力相对平稳。适配台式自动焊锡设备连续作业,送丝滚轮匀速牵引细线向前输送,降低送丝卡顿以及线材缠绕盘边的情况。稳定的走丝表现,能够缩减设备非计划停机时间,帮助自动化焊接工位维持连贯的生产节奏,适配中小元器件大批量焊接制程。锡线采用高纯原矿锡料,杂质含量低,避免焊接时产生气孔、虚焊等不良现象。
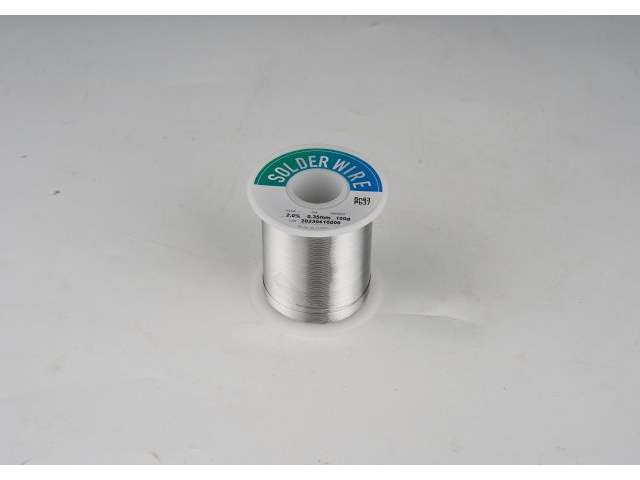
在电路板组装工位,连接器以及多排直插器件经常需要开展长距离拖焊作业。拖焊过程当中烙铁头沿着一排引脚匀速移动,锡线同步送进;倘若锡线内部的助焊剂断续释放,移动到某一段引脚位置时活化成分不足,焊料就会出现上锡阻滞,容易留下虚焊问题。返修人员需要回头重新补焊整条引脚,直接拖慢工位产出节奏。聚峰锡线把控内腔助焊剂的连续性,拖焊作业行进过程当中助焊剂可以持续析出,对引脚金属表面完成活化处理。熔融焊料顺着引脚铺展开,整条排针位置的上锡状态趋于连贯。对于需要大量拖焊作业的组装工位,可以减少中途停顿补焊的频次,操作工可以维持较为平稳的施焊节奏,降低长排引脚位置潜藏的虚焊问题,助力产线管控单板不良。锡线具备良好的延展性,弯折不易开裂,适合线材加工与端子压焊后补焊。广州有铅Sn35Pb65锡线批发厂家
无铅锡线以 SnAgCu 合金为主,熔点 217℃,润湿快、焊点饱满、导电稳定。有铅Sn55Pb45锡线1.0MM
使用聚峰无铅焊锡丝施焊,产生烟尘体量偏低,熔融状态下飞溅可控,维持车间稳定的作业环境。配方优化后的合金搭配改性助焊剂,受热分解过程更加平缓,减少微小锡珠向外弹射。焊接过程中形成的烟气总量更少,弱化持续作业带来的刺激性感受。对于人员长时间在岗的手工焊接工位而言,能够减轻持续焊接带来的不适感;同时减少锡珠飞溅造成电路板短路、设备台面污染,降低清理频次,兼顾生产顺畅度与工位作业体验,适合长期不间断批量焊接工序。有铅Sn55Pb45锡线1.0MM


- 上海低温锡线 2026-11-05
- 上海环保锡线厂家 2026-11-05
- 上海锡线厂家 2026-11-03
- 有铅Sn55Pb45锡线1.0MM 2026-11-02
- 中温锡线批发厂家 2026-11-01
- 广州0.8MM锡线批发厂家 2026-11-01
- 有铅Sn40Pb60锡线厂家 2026-10-31
- 1.0MM锡线1.2MM 2026-10-31
- 0.1MM锡线 2026-10-31
- 有铅Sn30Pb70锡线价格 2026-10-31
- 浙江有铅Sn60Pb40锡线源头厂家 2026-10-31
- 浙江有铅Sn63Pb37锡线源头厂家 2026-10-30