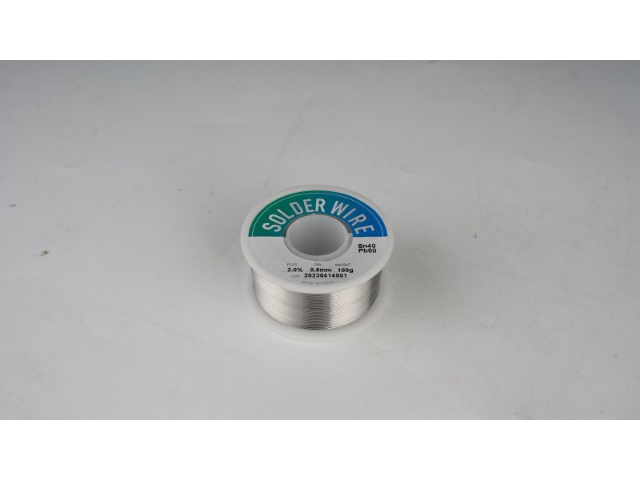
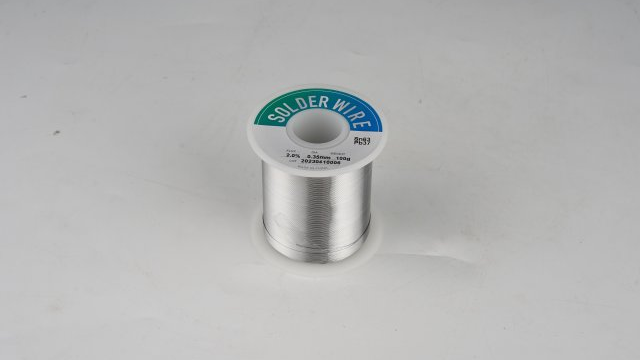
- 品牌
- 聚峰
- 牌号
- Sn99.95
- 材质
- 锡
- 锡含量
- 99.3
- 杂质含量
- 0.7
- 厂家
- 聚峰
工业设备、车载部件在整机运行过程当中会持续承受机械震动,焊点位置不断承受往复剪切作用力。焊接之后焊点界面形成金属间化合物层,如果该层生长速度过快,容易生成厚而脆的薄层,在外力反复撕扯下,界面位置会萌生微裂纹,裂纹持续延伸之后焊点直接开裂失效。聚峰锡线从合金组分层面做出调整,约束焊接之后界面金属间化合物的生长节奏。冷却成型后的焊点界面保持合适的合金层厚度,焊点本体保留一定韧性。当整机持续承受振动冲击时,焊点界面抵抗剪切撕扯的能力得到改善。经过整机振动测试环节,焊点出现撕裂失效的情况有所减少,帮助组装厂商提升成品在振动工况下的耐受表现。想找靠谱锡线供应商?我们源头厂家信誉良好,众多客户信赖,口碑就是实力见证!浙江PCB焊接锡线批发厂家
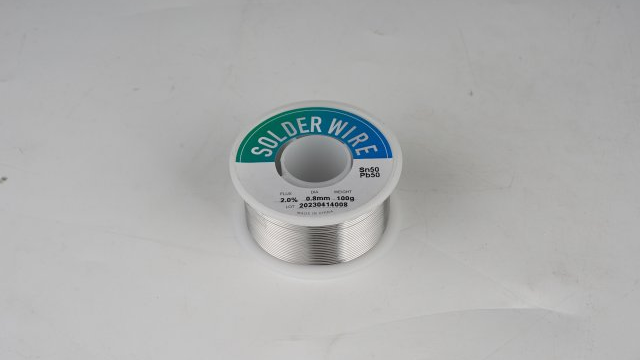
聚峰锡线围绕锡铅、锡银铜、锡铜等合金体系进行配比设计,不同合金对应不同熔点区间。以Sn63Pb37为例,其共晶熔点约183℃,凝固区间窄,焊接时流动性较好;Sn99.3Cu0.7的熔点约227℃,适合无铅焊接工艺。合金中锡、铅、银、铜的比例变化会直接影响熔点、润湿性和焊点强度。聚峰在熔炼环节通过炉前取样与光谱分析核对成分,使每批次合金落在设定范围内。用户在选择时,需要结合元器件耐温、焊盘镀层和焊接方式判断。熔点区间稳定,有助于焊接温度曲线在不同班次之间保持可复现,减少因材料波动带来的焊点差异。对于手工焊接和自动焊锡机,合适的熔点区间还能影响出锡速度和凝固时间。上海灯带焊接锡线源头厂家无铅锡线低温 SnBi 系列熔点 138℃,适配热敏元件、柔性电路板焊接工艺。
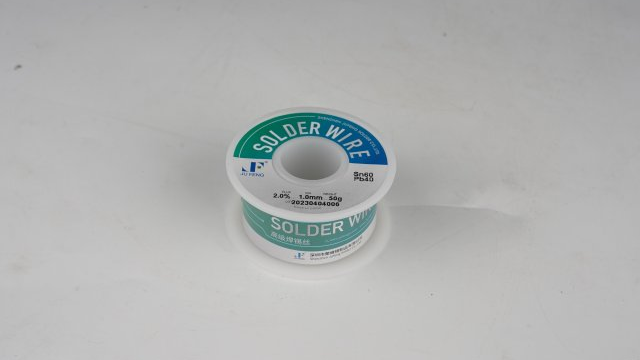
聚峰锡线在出厂前会经过多项检测,包括合金成分、线径公差、助焊剂含量、表面状态和绕卷质量。合金成分通过光谱分析核对,线径使用千分尺或激光测径仪在多个位置抽检,助焊剂含量通过化学分析或灼烧法测定。表面状态检查主要观察是否有氧化变色、油污或毛刺。绕卷质量检查包括排线是否整齐、有无缠结和接头。每批产品记录原料批次、熔炼炉号、拉丝道次和检测结果,形成可追溯的批次档案。当用户反馈焊接问题时,可根据批次号查询对应工艺记录,缩小问题范围。质量检测与追溯不直接改变产品性能,但能减少批次之间的波动,为使用方提供稳定的材料基础。聚峰通过这套流程,使锡线在交货前经过多道确认。
自动化焊台在连续生产时,锡线持续进给的流畅程度会直接影响整条产线的运行节奏。线径波动偏大的锡线,很容易在送锡导管内部发生卡滞,设备报警停机之后,整条工位都需要暂停调试,无形中拉长整体生产节拍。聚峰锡线在拉丝成型环节做好多道尺寸校验,对线径波动区间进行约束,成品锡线丝身顺滑,硬软程度适中。不管是作业人员手持烙铁手工施焊,还是接驳自动化送锡机构开展连续焊接,锡线进给过程更加顺滑。对于电子组装工厂来说,稳定的送丝表现能够减少设备的无故停机,减少操作工处理卡丝故障所耗费的时间,助力工位维持相对平稳的生产节奏,降低大批量订单交付阶段的产线压力。锡线助焊剂活性适中,不腐蚀铜箔与元器件引脚,保护 PCB 板与电子元件本体。
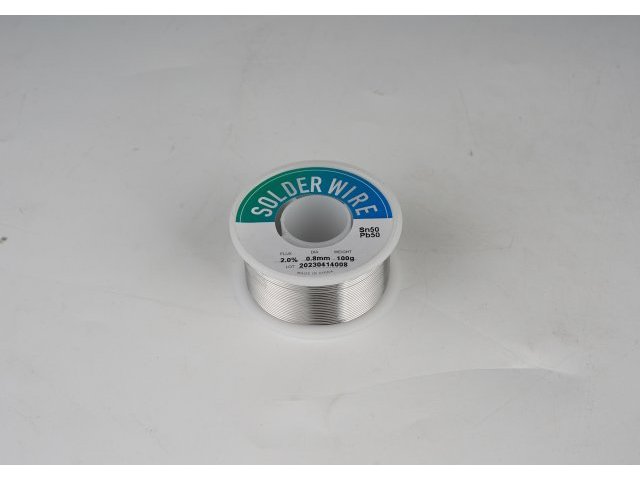
聚峰锡线在焊接热源作用下表现出较快的熔融响应,熔融后的锡液在铜、镍等常见焊盘表面能够迅速铺展,润湿角较小。这一特性源于合金配比的合理设计与助焊剂活性的协同释放。焊接时,助焊剂芯在锡线熔化之前先行受热活化,去掉焊盘表面的氧化层,为锡液铺展创造洁净界面。扩展性良好意味着锡液在焊盘上的覆盖面积充分,有助于减少虚焊和假焊的发生概率。对于插件元件和表面贴装元件的手工焊接与半自动焊接而言,熔融迅速可以缩短烙铁头与焊盘的接触时间,进而降低热敏元件受损的问题。聚峰锡线在这一维度上的表现,使其能够适应从常规消费电子产线到仪器仪表焊接等多种工况对焊接效率与焊点一致性的综合要求。担心锡线含铅量不达标?我们源头厂家严格遵循环保标准,生产绿色无铅锡线!金属锡线源头厂家
锡线适配铜、铁、铝、不锈钢、电镀件等多种金属材质焊接,应用场景多。浙江PCB焊接锡线批发厂家
聚峰锡线的药芯助焊剂含量覆盖1.6%、1.8%、2.0%和2.2%四个档位,活性成分以松香或树脂为基体,可根据客户的实际焊接场景进行调整。助焊剂含量偏低时,焊后残留较少,适合对清洁度要求较高的线路板焊接;含量偏高时,活化能力增强,对氧化较重的焊盘或存放时间较长的元器件引脚具有更好的去膜效果。聚峰在助焊剂配方上的灵活性,使其能够为不同焊接温度曲线、不同焊盘镀层和不同清洗工艺的用户提供对应的芯型选择。此外,药芯的填充均匀性直接影响焊接过程中助焊剂的释放节奏,聚峰通过拉丝工序中的同步灌注控制,使助焊剂沿锡线轴向分布保持连续,避免因局部缺芯导致的焊接缺陷。浙江PCB焊接锡线批发厂家


- 高铅高温锡线0.6MM 2026-11-07
- 上海低温锡线 2026-11-05
- 上海环保锡线厂家 2026-11-05
- 上海锡线厂家 2026-11-03
- 有铅Sn55Pb45锡线1.0MM 2026-11-02
- 中温锡线批发厂家 2026-11-01
- 广州0.8MM锡线批发厂家 2026-11-01
- 有铅Sn40Pb60锡线厂家 2026-10-31
- 1.0MM锡线1.2MM 2026-10-31
- 0.1MM锡线 2026-10-31
- 有铅Sn30Pb70锡线价格 2026-10-31
- 浙江有铅Sn60Pb40锡线源头厂家 2026-10-31