- 品牌
- 聚峰
- 牌号
- Sn99.95
- 材质
- 锡
- 锡含量
- 99.3
- 杂质含量
- 0.7
- 厂家
- 聚峰
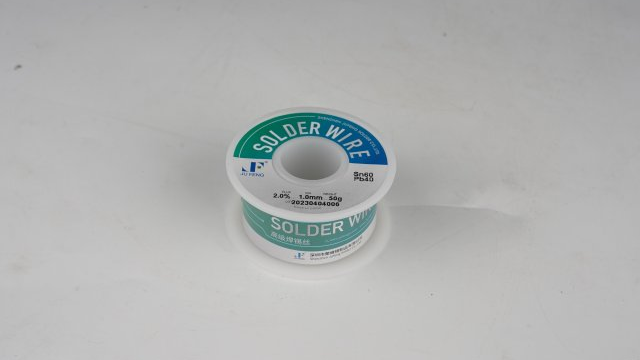
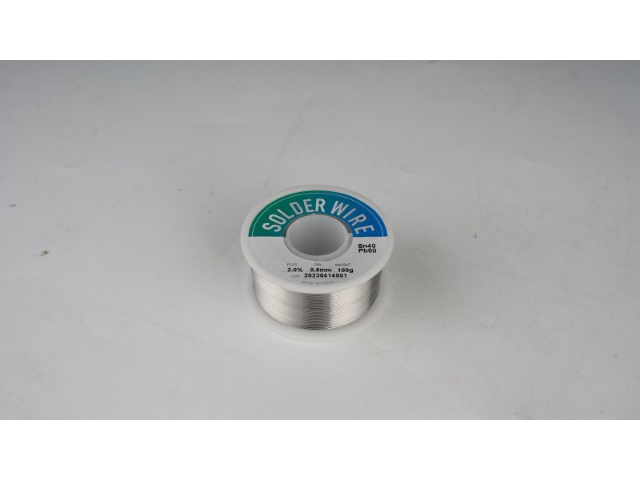
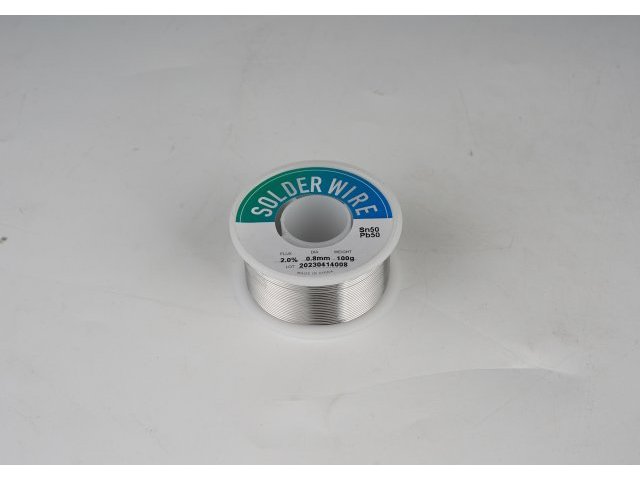
聚峰锡线的包装通常按卷重区分,常见有100g、250g、500g和1kg等规格,每卷贴有标签,标明合金类型、线径、助焊剂含量、批次号和净重。外包装采用纸箱或塑料箱,内部锡线卷之间用隔板分开,减少运输中的挤压。交期方面,常规规格保持一定库存,特殊线径或定制助焊剂含量需要安排生产排期。聚峰在接到订单后根据合金类型和线径确认生产周期,并与客户沟通分批交货的可能性。技术支持包括选型建议、焊接温度参考、残留物处理和常见焊接缺陷排查。用户在使用中遇到润湿不良、飞溅或断线等问题,可提供焊接条件与批次信息,由技术人员协助分析。包装、交期与技术支持共同构成产品交付后的使用保障。选择我们锡线源头厂家,可享受技术支持,为您解决焊接过程中的难题!有铅Sn30Pb70锡线价格
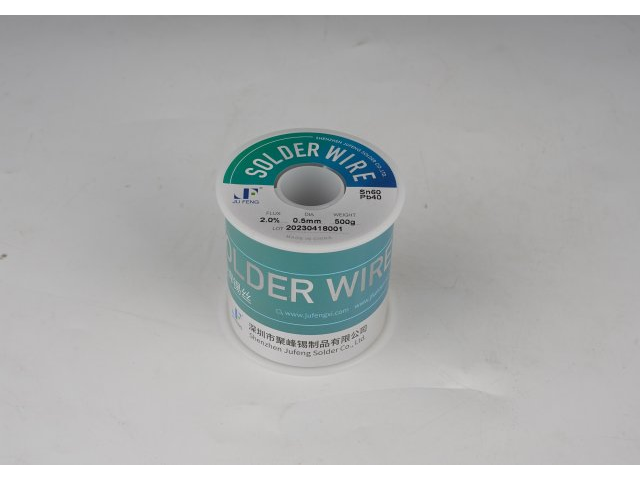
聚峰锡线的合金基础原料取自云锡锡锭与电解铅,这一选材策略决定了产品在纯度与稳定性上的起点。云锡锡锭在杂质控制和成分均匀性方面具有长期积累的冶炼优势,电解铅则进一步保障了铅锡合金中各组分的精确配比。聚峰在投料前对每批次锡锭进行成分复核,确保锡含量偏差控制在国标要求的负偏差1%以内,电解锡线则控制在3%以内。这一原料管控流程使得成品锡线在后续拉丝、绕卷及终端焊接环节中,能够保持一致的熔点区间与润湿行为。对使用方而言,原料端的一致性直接关系到焊接工艺参数的稳定复现,减少了因批次波动导致的焊点质量起伏。聚峰依托珠三角的供应链区位,在原料采购与库存周转之间形成了较为紧凑的衔接节奏,这也是其锡线产品在交期与品质之间取得平衡的基础条件。有铅Sn30Pb70锡线价格锡线内置均匀助焊剂芯,焊接时飞溅少、残留低,提升焊接效率与良品率。
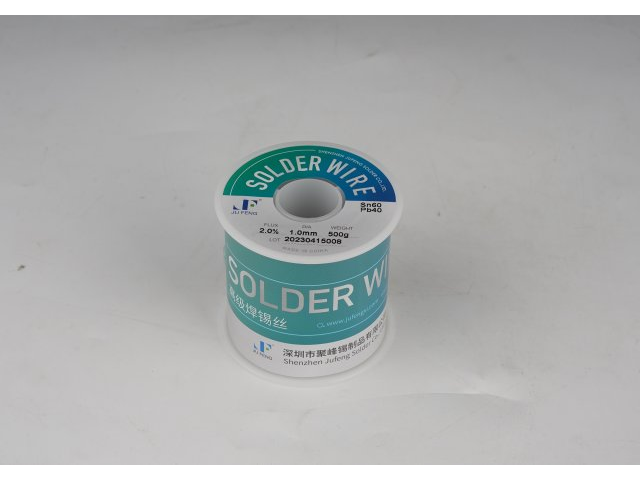
低银 SAC0307 无铅锡线,银含量0.3%,铜含量 0.7%,在保留无铅合规性的基础上,大幅降低银元素使用成本,平衡材料成本与焊接性能。其熔点约 216℃,润湿性与焊点强度满足中端电子设备焊接需求,适合智能家居、数码配件、普通消费电子等场景。相比高银 SAC305,其成本优势明显,焊接性能可覆盖非严苛可靠性场景,为中端电子制造企业提供高性价比的无铅焊接方案,在合规、性能、成本之间实现平衡。同时,均匀线径让焊接参数更稳定,减少工艺调试频次,提升产线生产效率。
聚峰锡线在焊接热源作用下表现出较快的熔融响应,熔融后的锡液在铜、镍等常见焊盘表面能够迅速铺展,润湿角较小。这一特性源于合金配比的合理设计与助焊剂活性的协同释放。焊接时,助焊剂芯在锡线熔化之前先行受热活化,去掉焊盘表面的氧化层,为锡液铺展创造洁净界面。扩展性良好意味着锡液在焊盘上的覆盖面积充分,有助于减少虚焊和假焊的发生概率。对于插件元件和表面贴装元件的手工焊接与半自动焊接而言,熔融迅速可以缩短烙铁头与焊盘的接触时间,进而降低热敏元件受损的问题。聚峰锡线在这一维度上的表现,使其能够适应从常规消费电子产线到仪器仪表焊接等多种工况对焊接效率与焊点一致性的综合要求。聚峰锡线针对储存工况做抗氧化改良,存放周期拉长之后,表层不易生成厚氧化层影响现场施焊。
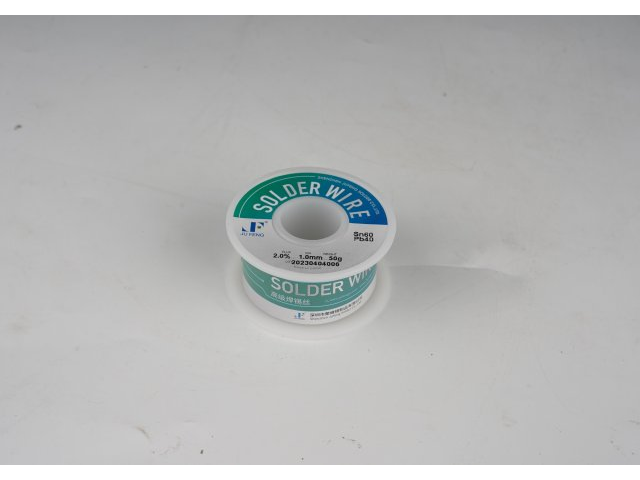
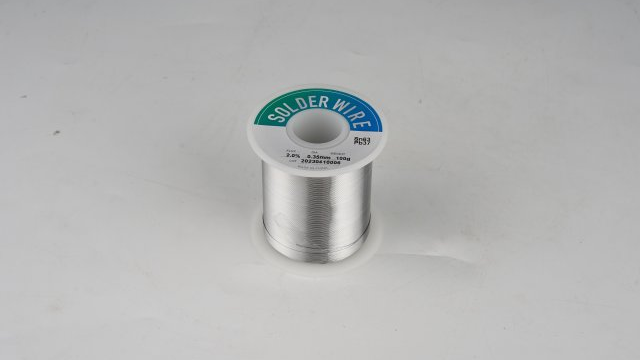
手工焊接与自动焊锡机对锡线的要求有所不同。手工焊接时,操作者关注送锡是否顺手、飞溅是否少、焊点是否容易成型。锡线直径过粗会导致出锡量不易控制,过细则需要多次送锡。聚峰提供0.3mm至3.0mm多档线径,便于按焊点大小选择。自动焊锡机则更关注锡线的线径一致性、绕卷整齐度和表面光滑度。线径波动过大会影响送锡量,绕卷松散会导致送锡阻力变化。聚峰在绕卷工序控制张力,使锡线在送锡管中保持稳定前进。对于使用破锡机或送锡机构的设备,锡线的挺度和药芯连续性也会影响焊接节拍。手工与自动两种场景对锡线的需求不同,聚峰通过规格划分和工艺控制,为不同焊接方式提供对应选择。经挤压、粗拉、中拉至细拉多道工序,聚峰锡线将合金坯料逐级拉制为均匀线径。Sn464Bi35Ag1锡线0.6MM
锡线流动性经过精细调控,既能填满焊盘间隙,又不会产生过多锡珠残留。有铅Sn30Pb70锡线价格
不少电子制造产线都会被焊接飞溅的问题所困扰,熔融状态下的细小锡珠四处弹射之后,散落在电路板表层,潜藏短路隐患,后续还需要投入人力开展板面检查与清理。出现大量飞溅,很多时候源于锡线内腔当中的助焊剂填充疏密不一,局部助焊剂含量偏高,遇高温瞬间急剧气化就会向外迸射锡液。聚峰在锡线成型过程当中把控助焊剂的填充流程,让松香助焊剂顺着锡线内腔连续分布。烙铁接触锡线之后,助焊剂逐步受热挥发,气化速度趋于缓和。施焊时迸溅出来的熔融锡液随之变少,焊点周边板面更加洁净,后续板面巡检的工作量得到减轻,也降低因散落锡珠遗留带来的器件后期失效隐患,更适配连续化的电路板组装作业。有铅Sn30Pb70锡线价格


- 高铅高温锡线0.6MM 2026-11-07
- 上海低温锡线 2026-11-05
- 上海环保锡线厂家 2026-11-05
- 上海锡线厂家 2026-11-03
- 有铅Sn55Pb45锡线1.0MM 2026-11-02
- 中温锡线批发厂家 2026-11-01
- 广州0.8MM锡线批发厂家 2026-11-01
- 有铅Sn40Pb60锡线厂家 2026-10-31
- 1.0MM锡线1.2MM 2026-10-31
- 0.1MM锡线 2026-10-31
- 有铅Sn30Pb70锡线价格 2026-10-31
- 浙江有铅Sn60Pb40锡线源头厂家 2026-10-31