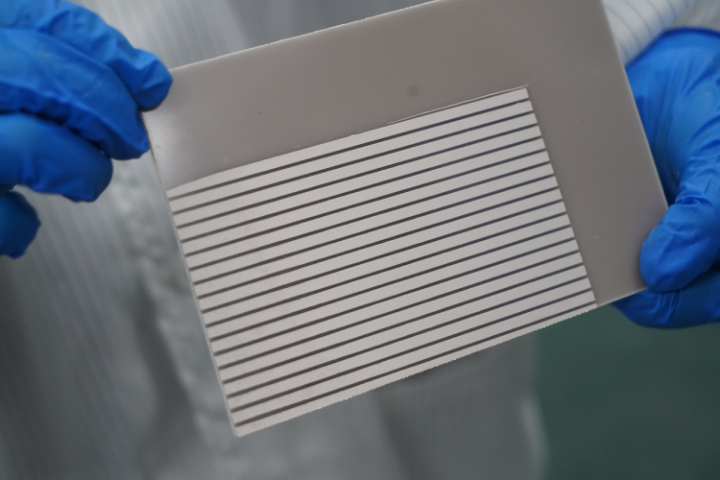
- 品牌
- 聚峰
- 牌号
- H59
- 品种
- 电解铜
- 产品类型
- 塞孔铜浆
聚砺 JL-CS-F01 塞孔铜浆兼顾导电与导热表现,能够加快高密度线路板工作过程中的热量传导。目前线路板布线密度持续提升,芯片、功率器件集中布置,局部区域热量聚集明显,单纯依靠表层散热难以把控温升。常规树脂塞孔材料导热水平有限,热量难以透过孔位向外传递。JL-CS-F01 依托复合金属填料体系,在实现导电连通的同时搭建导热通道,元器件产生的热量可以经由填充孔向板材其他区域扩散。孔道同时承担电气互连与热量疏导双重作用,优化高密度板整体热分布,减少局部过热带来的性能波动。铜浆塞孔成型后兼具导电与填充效果,对比树脂塞孔,可直接完成孔道导通,省去后续电镀填孔多道工序。深圳高温稳定塞孔铜浆厂家

塞孔铜浆工艺可以减少孔内气泡残留问题,气泡会造成局部断路,控制填充过程保障孔内实体化成型。填孔作业过程中空气容易被困在孔腔内部,形成封闭气泡,气泡位置无导电材料覆盖,直接造成孔内通路断开。孔径越小、孔深越大,空气越不容易排出,气泡不良发生概率随之上升。塞孔铜浆工艺配合负压排气手段,在浆料填入的同时带出孔腔内部滞留空气,让浆料逐层把孔腔填满。生产中需要把控印刷速度、真空抽气时长,避免浆料快速封死孔口,把空气封存在孔底。完成固化之后通过切片检测,观察孔腔内部,确认无大型气泡空腔,实现孔位整体实体填充,规避气泡引发的开路不良,提升成品板材的良率水平。高导电塞孔铜浆制造商聚峰塞孔铜浆固化条件温和,170‑180℃区间即可完成交联,减轻高温烘烤给薄型、高频基材带来的形变负担。

塞孔铜浆 JL‑CS‑F01 适配 HDI 多层板与厚铜板生产,可替代部分电镀填孔工序,简化整体生产流程。传统电镀填孔要经过多道电镀流程,耗时较长,厚铜板微孔电镀填孔还容易出现孔中间填不满的情况。JL‑CS‑F01 依靠塞孔烘烤即可完成孔内导电填充,针对 HDI 板微小孔、厚铜板大深度通孔,都可以实现填实。部分场景下,可直接用铜浆塞孔替代电镀填孔,减少电镀槽处理时长,压缩整条板件的加工周期。面对堆叠孔、高密度微孔排布的 HDI 板,浆料的填充能力可以匹配细密孔位布局;针对厚铜板,也能够应对更深的孔腔深度。企业可以根据板件设计,灵活选用这套填孔方案,优化生产工序排布,管控整体加工成本。
聚砺塞孔铜浆适配真空塞孔设备,浆料流动性适配微孔,印刷过程不易出现堵网、溢浆现象。真空塞孔是目前线路板塞孔主流作业方式,设备依靠负压把浆料压入板材微孔,浆料本身流变特性直接决定加工良率。这款塞孔铜浆经过配方调试,具备合适的粘度与触变性能,网版印刷时浆料可以顺畅透过网孔流入板材孔位,静置阶段又可以维持形态,不会随意漫流溢出孔口。生产连续作业过程中,浆料不易在网纱缝隙堆积结块,减少频繁清洗网版的频次。面对批量生产场景,浆料状态保持稳定,单批次多片板材加工,也可以维持一致的填孔效果,降低因浆料工艺问题带来的不良品占比,适配产线连续化作业节奏。1. 聚峰塞孔铜浆批次间波动小,同一产线切换不同批量物料,无需反复调整印刷设备参数。
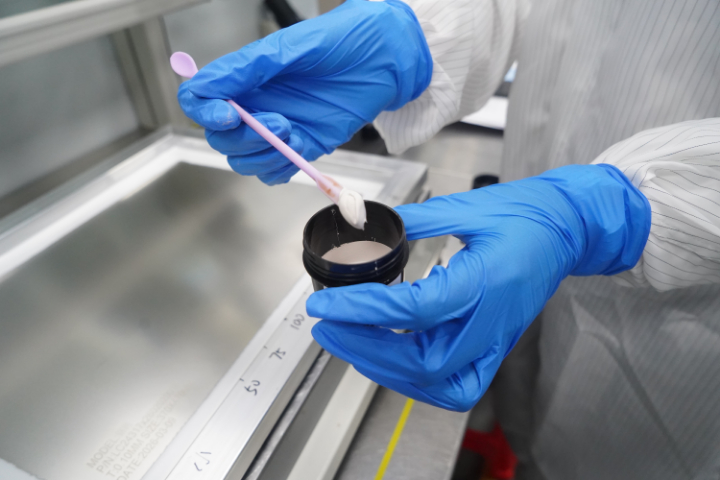
聚砺 JL-CS-F01 塞孔铜浆固化后与孔壁铜镀层结合紧密,冷热交替环境下界面不易发生剥离。线路板使用后会持续遭遇温度起伏,填充浆料与孔壁镀层热膨胀系数存在差异,反复冷热循环容易引发界面脱粘,断开导电连接。JL-CS-F01 调整基体树脂热膨胀参数,缩小与铜镀层之间的膨胀差值,降低界面应力。固化成型后浆料与孔壁金属镀层形成牢固结合界面,持续冷热冲击测试后,界面依旧保持完整贴合,不会出现分层脱落现象。该表现提升线路板在温度波动工况下的运行稳定性,延长成品使用周期。聚峰JL-CS-F01塞孔铜浆体积电阻率低至5-8×10⁻⁵Ω·cm,导通孔内电流传输损耗大幅减少。上海高附着力塞孔铜浆源头厂家
铜浆塞孔工艺可填平板面孔腔,优化板面平整度,为元器件贴装提供平整的装配基底,降低贴片不良概率。深圳高温稳定塞孔铜浆厂家
聚砺塞孔铜浆固化后表面平整,经过简单打磨处理,就可直接进入贴片、焊接等后续加工流程。部分填孔材料固化后孔口凸起、凹陷明显,需要耗费大量打磨工时,甚至打磨之后依旧存在凹凸不平,干扰元器件贴装。聚砺塞孔铜浆固化成型,孔口位置平整度表现良好,经过适度打磨,板面与孔口填料基本齐平。打磨后板面无需额外复杂处理,就可以流转至阻焊、表面处理工序,后续直接开展贴片作业。平整的孔口不会造成焊膏堆积、塌陷,元器件贴装时可以平稳放置在板面,减少虚焊、偏移等贴片不良,简化整条生产链路,帮助产线减少后处理工序成本,提升整体加工效率。深圳高温稳定塞孔铜浆厂家


- 南京无裂纹无收缩塞孔铜浆厂家直销 2026-11-06
- 深圳高温稳定塞孔铜浆厂家 2026-11-06
- 高附着力塞孔铜浆厂家供应 2026-11-05
- 中国台湾无裂纹无收缩塞孔铜浆国内生产厂家 2026-11-05
- 南京100%固含量塞孔铜浆厂家直销 2026-11-04
- 中国台湾环保塞孔铜浆厂家供应 2026-11-04
- 江苏国产替代塞孔铜浆国内生产厂家 2026-11-04
- 中国澳门高导热塞孔铜浆厂家供应 2026-11-04
- 浙江高可靠性塞孔铜浆厂家供应 2026-11-04
- 超细颗粒塞孔铜浆有哪些 2026-11-03
- 上海低成本塞孔铜浆国内生产厂家 2026-11-03
- 中国香港塞孔铜浆厂家直销 2026-11-03