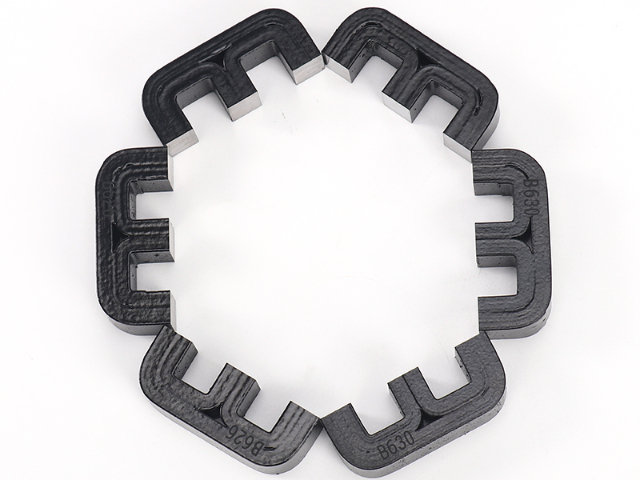
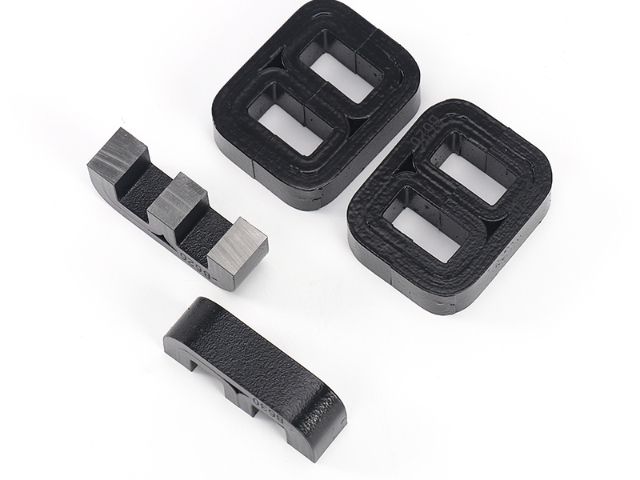
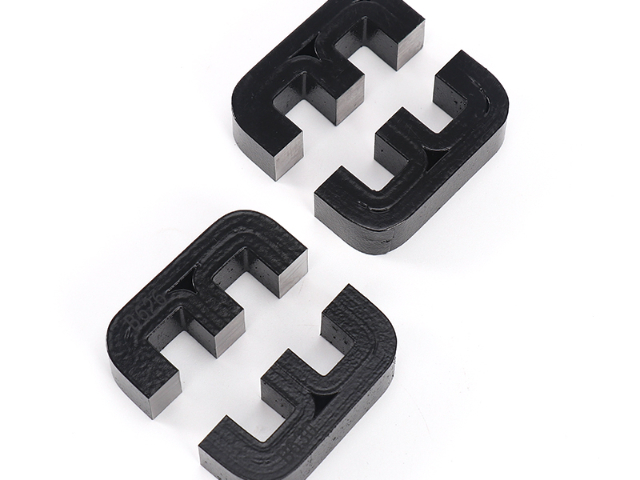
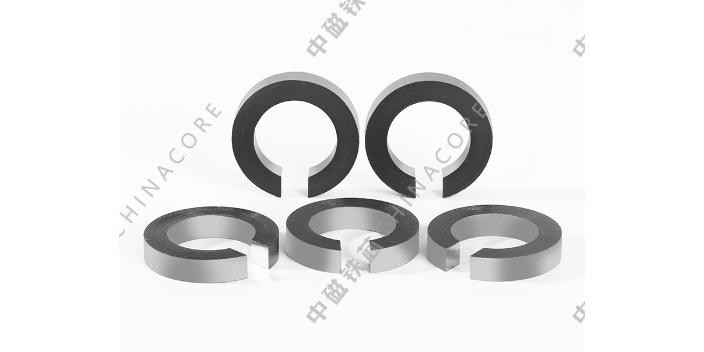
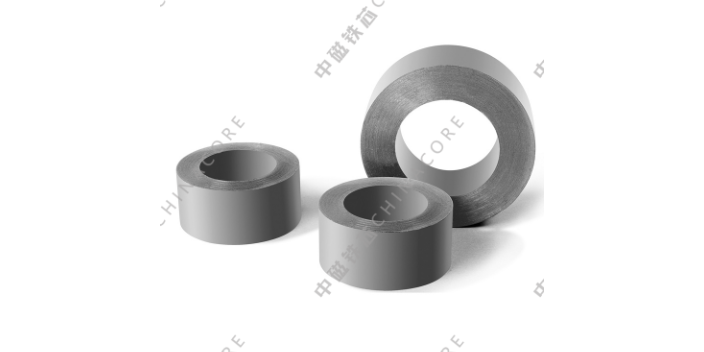
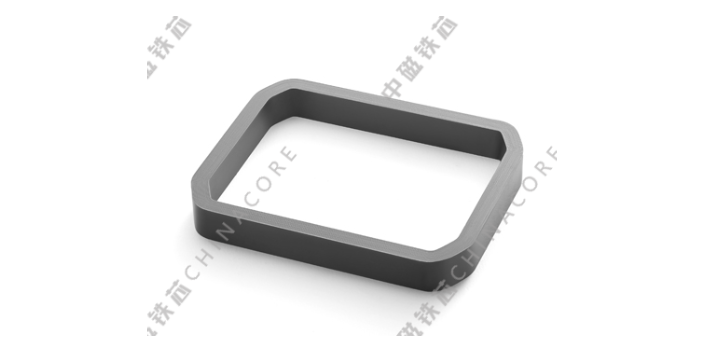
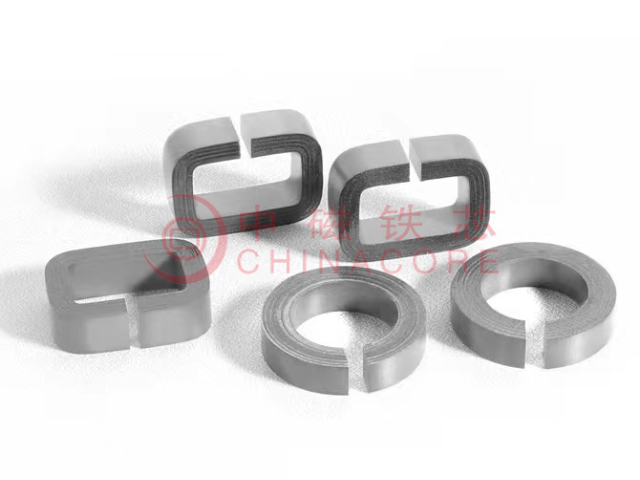
逆变器铁芯的红外热像检测,可直观识别局部过热区域。在额定功率下运行2小时后,用红外热像仪(分辨率640×512,测温精度±2℃)扫描铁芯表面,热点温度与平均温度差需≤8K,若超过10K,可能存在叠片松动、片间短路或气隙不均等问题。对于油浸式铁芯,热点多集中在铁芯柱与铁轭连接处(此处磁通密度高),需通过优化油道布局(如增加径向油道数量至6个)降低热点温度;干式铁芯热点多因绝缘老化导致,需更换绝缘材料。检测后记录热像图,与历史数据对比,若热点温度逐年上升3K-5K,需安排维护,防止绝缘进一步老化。 铁芯绝缘涂层分为树脂、陶瓷,分别适配环形与大功率铁芯。交通运输逆变器电话
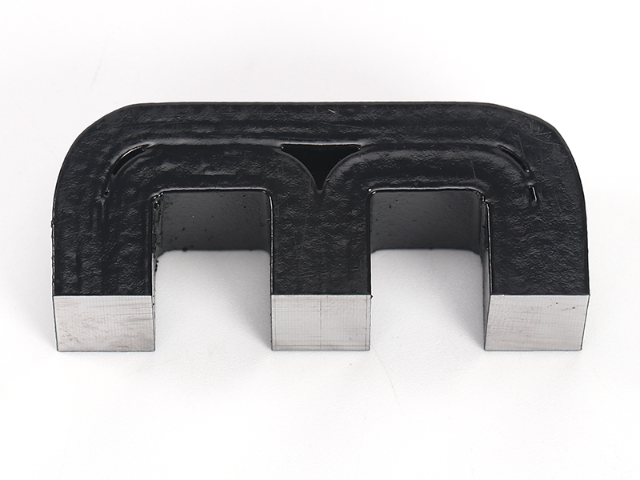
逆变器铁芯的叠片间隙测试,需确保磁路气隙符合设计。采用激光测厚仪(精度),在铁芯柱不同位置(上、中、下)测量叠厚,计算叠片间隙(设计叠厚-实际叠厚),间隙需≤,否则会导致磁导率下降、损耗增加。对于环形铁芯,需测量内、外圆处的叠厚,偏差≤,确保径向磁路均匀;对于EI型铁芯,E片与I片的接缝间隙需≤,通过塞尺(精度)测量,间隙超标时需重新调整叠装压力或更换叠片。叠片间隙测试合格后,铁芯的电感量偏差可把控在±2%以内,满足逆变器对电感稳定性的需求。 广东定制逆变器价格逆变器铁芯的包装需防潮防尘!
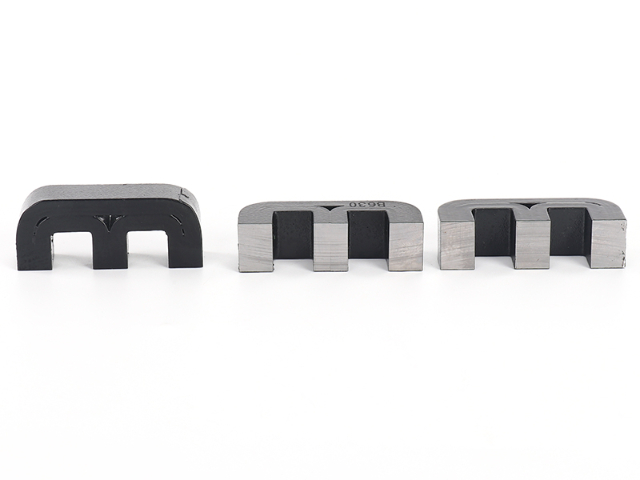
海边高盐雾逆变器铁芯的防腐蚀处理需强化表层防护与内部绝缘。硅钢片表面采用锌铝镁合金涂层(厚度20μm),通过热浸镀工艺制备,盐雾测试(5%NaCl,35℃)1500小时无锈蚀,比普通镀锌涂层耐腐蚀性提升倍。铁芯整体封装在316L不锈钢壳体内(厚度6mm),壳体与铁芯之间填充防水密封胶(耐候等级IP67),胶层厚度8mm,完全阻断海水湿气侵入。引线出口处采用陶瓷密封接头(漏气率<1×10⁻⁹Pa・m³/s),绝缘电阻≥10¹²Ω。在海边光伏电站应用,经历2000小时盐雾暴露后,铁芯铁损变化率≤4%,绝缘电阻≥500MΩ,适配海边高湿度、高盐雾的恶劣环境。
逆变器铁芯的防冷凝水设计可应对高湿环境。在铁芯外壳内部设置除湿装置(含吸湿50g,可再生),每立方米空间放置2个,吸湿量≥20g/g,可将壳体内相对湿度把控在50%以下,避免冷凝水产生。外壳底部开设排水孔(直径3mm),配备单向阀,冷凝水可排出但外部湿气无法进入。在南方梅雨季节逆变器应用中,该设计使铁芯内部无冷凝水,绝缘电阻≥200MΩ,铁损变化率≤3%,避免短路危害。逆变器铁芯的电磁兼容测试可验证抗干扰能力。按照IEC61000-6-3标准,对铁芯施加80MHz-1GHz映射电磁场(场强10V/m),测量铁芯输出电压的变化率≤1%,证明抗映射干扰能力;施加2kV电速度瞬变脉冲群(频率5kHz),铁芯误差变化≤,无误动作。测试时需将铁芯置于隔离暗室(背景噪声≤10dBμV),确保测试数据准确,通过该测试的铁芯可在、实验室等电磁敏感环境中应用。 EE 型逆变器铁芯留有开口,自动化设备可快速完成铜线缠绕作业。
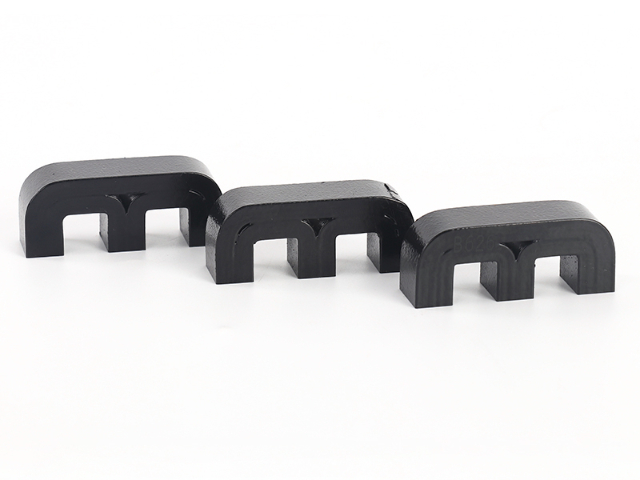
逆变器铁芯叠片工艺直接决定磁路均匀度与结构稳定性,主流采用半搭接与全搭接两种堆叠方式。半搭接工艺生产效率更高,适合通用型逆变铁芯批量生产;全搭接接缝交错更彻底,磁路连续性更好,适合参数稳定性要求高的逆变设备。叠片过程依托特需工装定位,固定每层板材的摆放位置与角度,避无偿片倾斜、错位,保证芯柱截面平整规整。叠压压力全程恒定,压力过大会挤压破损片间绝缘漆膜,压力不足会导致铁芯松散震动。叠压完成后统一校准外形尺寸,保证同批次铁芯装配通用性。 逆变器铁芯的磁阻大小与结构相关;北京工业逆变器价格
逆变器铁芯的材料回收需分离绝缘物?交通运输逆变器电话
逆变器铁芯的超声波测厚新方法可精细测量叠厚。采用10MHz高频探头(精度),在铁芯柱不同位置(上、中、下、左、右)测量5点叠厚,计算平均值与偏差,确保叠片间隙≤。对于环形铁芯,还需测量内、外圆叠厚(偏差≤),避免径向磁路不均。测厚前需用酒精清洁铁芯表面(去除油污、粉尘),确保探头与铁芯良好耦合,测量数据重复性偏差≤。在300kW逆变器生产中,该方法可快速排查叠装不良的铁芯(如叠片错位、缺片),不合格率从5%降至1%。逆变器铁芯的高温导热胶应用可强化散热。采用硅基导热胶(导热系数(m・K)),填充铁芯与散热片之间的间隙(厚度),热阻比空气间隙降低80%,在100kW逆变器中应用,铁芯温升从55K降至42K。导热胶耐温范围-60℃至200℃,在温度循环(-40℃至120℃,50次)后无开裂,与铁芯的粘结强度≥2MPa。施工时采用点胶工艺(点胶直径5mm,间距10mm),确保导热胶均匀分布,无气泡(真空脱泡10分钟),避免局部热阻增大。 交通运输逆变器电话