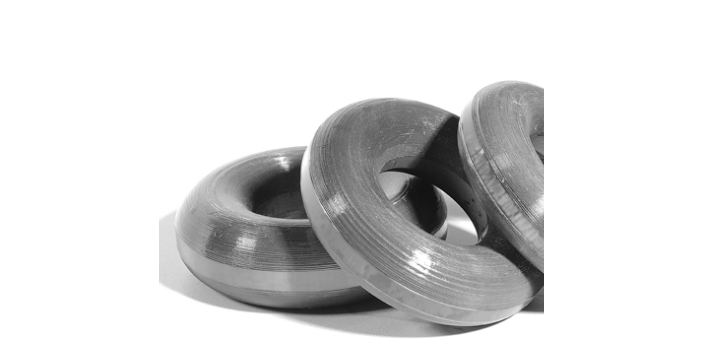
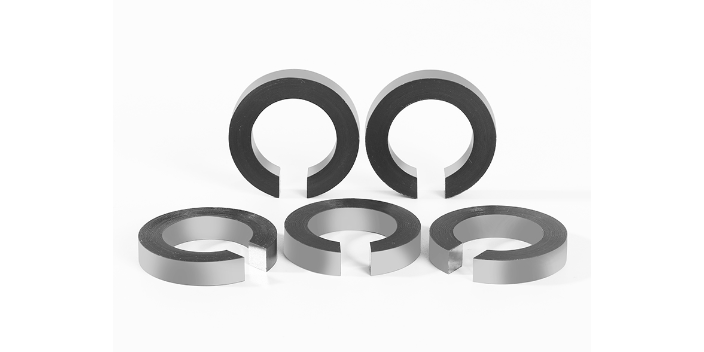
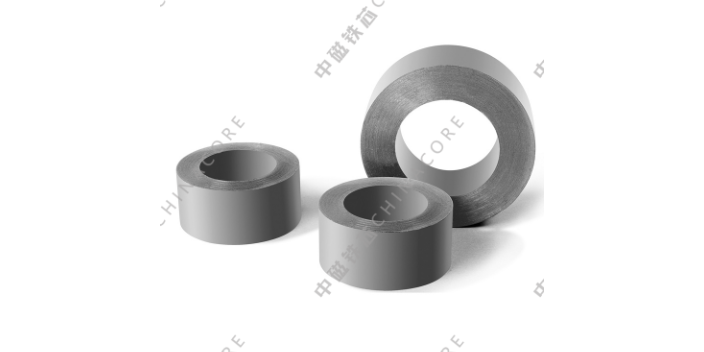
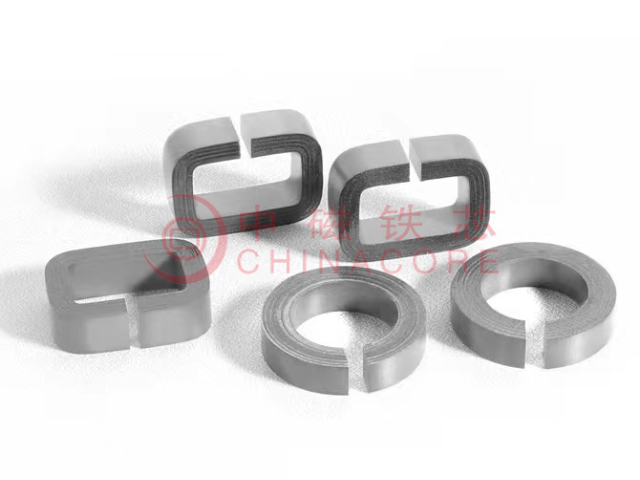
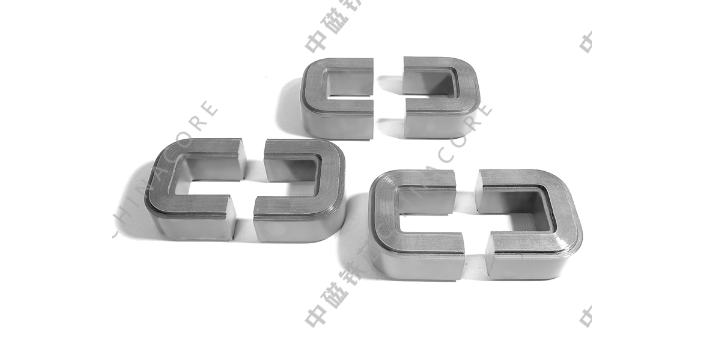
传感器铁芯的创新结构设计不断推动其性能升级,新型结构在特定场景中展现出独特优势。分体式铁芯由两个半环形结构组成,通过螺栓拼接形成闭合磁路,这种结构便于在线圈缠绕完成后安装铁芯,避免线圈在铁芯装配过程中受损,在大型电流传感器中应用时,装配效率可提升30%以上。可调节气隙铁芯在磁路中预留微小间隙,通过旋转螺杆改变气隙大小,实现磁导率的动态调整,这种设计使传感器能适应不同强度的被测磁场,例如在磁场强度波动较大的工业环境中,可通过调节气隙使输出信号保持在效果范围内。镂空式铁芯在非关键区域设计通孔或凹槽,在减少30%重量的同时,增加了散热面积,适合高功率传感器的散热需求,通孔直径通常为1-3mm,间距5-10mm,既不影响磁路完整性,又能加快空气流通。柔性铁芯采用薄片状铁镍合金卷曲而成,可弯曲至半径50mm的弧度,适用于曲面安装的传感器,如管道流量传感器的弧形检测模块,其弯曲后的磁性能衰减不超过5%。这些创新结构通过改变铁芯的形态与装配方式,拓展了传感器在复杂场景中的应用可能性。 耐高温特性让车载传感器铁芯在发动机舱高温环境下仍保持稳定磁性能,不衰减不变形。CD型环型切割车载传感器铁芯
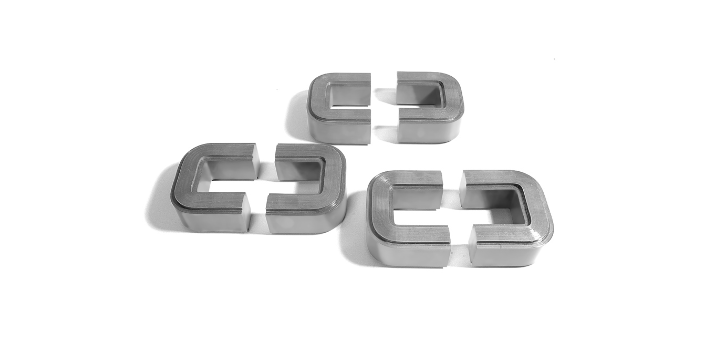
车载传感器铁芯的轻量化设计,正成为行业新趋势。在悬架高度传感器中,采用新型复合材料铁芯,在保持磁性能的同时,重量降低30%。其独特的蜂窝状结构,既增强机械强度,又优化散热性能。制造工艺引入3D打印技术,实现复杂形状的一体成型,减少装配误差。铁芯与传感器的集成化设计,使车辆在不同路况下的车身姿态监测更加精细,提升驾驶舒适性。当探讨车载传感器铁芯的可靠性时,环境适应性是不可忽视的维度。在雨量传感器中,铁芯需同时耐受高湿度与温度循环冲击。其材料选用抗潮硅钢,表面涂覆疏水涂层,防止结露影响信号输出。结构设计采用密封磁路,隔绝外界尘埃干扰。通过加速老化测试,验证铁芯在10年使用寿命内的性能衰减率低于5%,确保车辆雨刮系统智能联动始终可靠。 坡莫合晶车载传感器铁芯厂家在颠簸路面上,抗冲击性能能保护其结构完整,不会因剧烈震动而出现裂纹,确保传感器持续输出稳定信号。
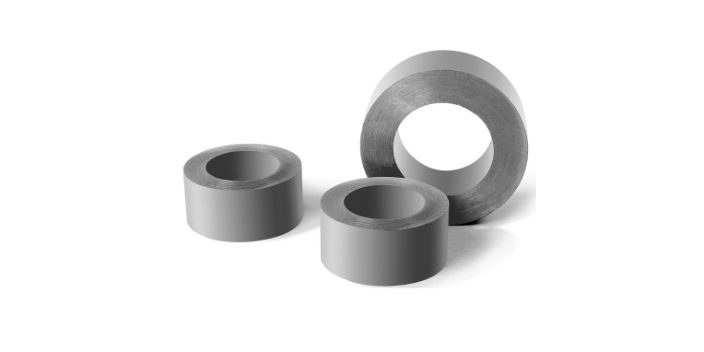
车载传感器铁芯,作为车辆感知系统的重点部件,其结构设计与材料选择至关重要。它通常由高磁导率材料制成,通过精密叠压工艺形成特定形状,以优化磁场分布。在发动机转速传感器中,铁芯能够稳定传递旋转信号,确保车辆动力系统精细响应。其表面经过特殊涂层处理,可抵御油污与高温侵蚀,适应发动机舱复杂环境。从原材料筛选到成品检测,每一环节都遵循严苛标准,保障铁芯在车辆全生命周期内稳定运行,为智能驾驶提供可靠的基础数据支撑。
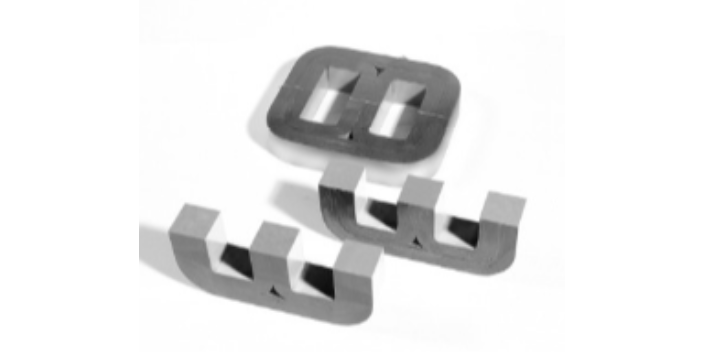
车载传感器铁芯在汽车电子系统中扮演着重要角色,其材料选择和设计直接影响到传感器的性能。常见的铁芯材料包括硅钢、铁氧体和纳米晶合金等。硅钢铁芯因其较高的磁导率和较低的能量损耗,广泛应用于车载电力设备和电机中。铁氧体铁芯则因其在高频环境下的稳定性,常用于车载通信设备和开关电源。纳米晶合金铁芯因其独特的磁性能和机械性能,逐渐在车载高频传感器和精密仪器中得到应用。铁芯的形状设计也是影响其性能的重要因素,常见的形状有环形、E形和U形等。环形铁芯因其闭合磁路结构,能够减少磁滞损耗,适用于对精度要求较高的车载传感器。E形和U形铁芯则因其结构简单,便于制造和安装,广泛应用于车载工业传感器中。铁芯的制造工艺包括冲压、卷绕和烧结等。冲压工艺适用于硅钢和铁氧体铁芯,能够较快生产出复杂形状的铁芯。卷绕工艺则适用于环形极简的铁芯,通过将带状材料卷绕成环形,能够进一步减小磁滞损耗。烧结工艺则适用于纳米晶合金铁芯,通过高温烧结,能够提升铁芯的磁性能和机械性能。铁芯的表面处理也是制造过程中的重要环节,常见的处理方法包括涂覆绝缘层和镀镍等。涂覆绝缘层能够防止铁芯在高温和高湿环境下发生氧化和腐蚀,延长其使用寿命。 车载传感器铁芯绝缘性能良好,配合线圈使用安全稳定,避免短路与信号干扰。
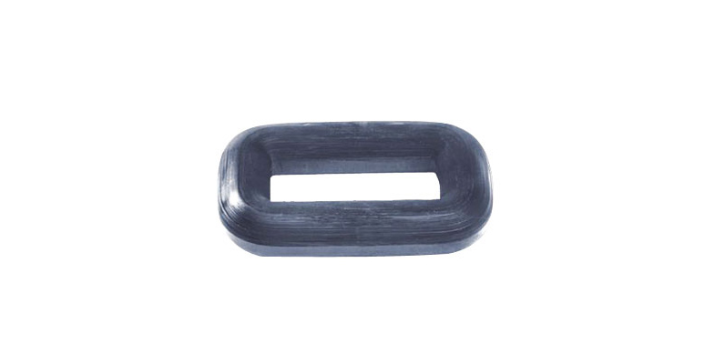
在智能车灯系统中,距离传感器铁芯的创新应用展现技术融合趋势。其采用磁光混合传感技术,铁芯构建基础磁场,配合光学元件实现毫米级距离测量。铁芯材料选用磁光系数高的石榴石铁氧体,通过磁畴调控提升测量灵敏度。结构设计上,磁路与光学路径同轴对准,确保测量一致性。磁光混合铁芯传感器,使车灯自适应调节系统更加精细,提升夜间行车安全性。车载传感器铁芯的低温特性优化,是寒区车辆可靠运行的关键。在低温电池传感器中,铁芯材料添加纳米晶相变合金,抑制低温导致的磁导率骤降。其结构设计引入热补偿磁路,通过双材料热膨胀系数差异抵消温度影响。制造时,进行-70℃低温浸泡试验,验证磁性能稳定性。低温优化铁芯的应用,使传感器在极寒环境下仍能准确监测电池状态,保障车辆冷启动性能。 车载传感器铁芯的绝缘电阻需符合汽车电气规范?O型纳米晶车载传感器铁芯
车载导航传感器铁芯受地磁场影响较明显。CD型环型切割车载传感器铁芯
传感器铁芯的加工工艺直接影响磁路的完整性,每一道工序的细节都可能改变其磁性能。冲压加工时,模具的刃口精度需把控在以内,若刃口磨损出现圆角,会导致铁芯边缘产生塑性变形,这种变形会使局部材料的磁导率下降10%-15%。冲压后的铁芯需经过去毛刺处理,常见的方式包括滚筒研磨和喷砂处理,滚筒研磨通过介质与铁芯的摩擦去除毛刺,处理时间通常为2-4小时,而喷砂处理则利用高速砂粒冲击边缘,适合处理形状复杂的铁芯,但需把控砂粒直径在,避免对铁芯表面造成过度损伤。对于环形铁芯,卷绕工艺比拼接工艺更具优势,卷绕形成的铁芯没有接缝,磁路连续性更好,卷绕时的张力需保持均匀,若张力波动超过5%,会导致铁芯各部分的密度不一致,进而产生磁性能差异。热处理是改善铁芯性能的关键步骤,以硅钢片铁芯为例,通常在800-1000℃的惰性气体氛围中加热,保温2-3小时后缓慢冷却,冷却速度把控在50℃/小时以内,这种工艺可消除冲压过程中产生的内应力,使磁畴结构原始有序排列。此外,铁芯的表面处理也不容忽视,部分铁芯会进行磷化处理,形成一层多孔的磷酸盐薄膜,这层薄膜不*能起到绝缘作用,还能增强后续涂漆的附着力,确保铁芯在长期使用中不会因漆膜脱落而出现短路现象。 CD型环型切割车载传感器铁芯