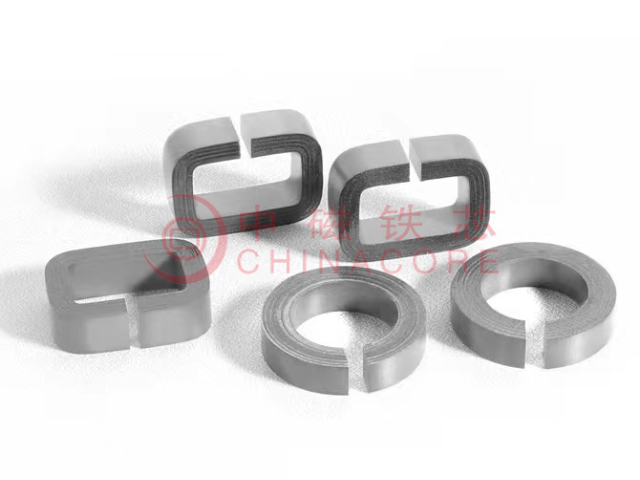
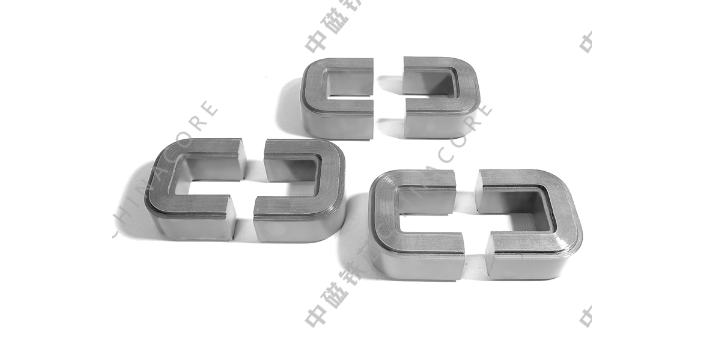
光伏微型逆变器铁芯的小型化与效果性需求,推动软磁复合材料的应用。采用铁基软磁复合材料(铁粉粒度50μm-80μm,环氧树脂粘结剂含量3%),通过模压成型工艺制备铁芯,压制压力800MPa,成型温度180℃,保温10分钟,铁芯密度达³,磁导率900-1100,适合制作复杂异形结构。为降低损耗,成型后在500℃氮气中退火2小时,去除压制应力,使高频损耗(10kHz)降低20%。铁芯尺寸把控在30mm×20mm×10mm,适配微型逆变器(功率300W-500W)的安装空间,与传统硅钢片铁芯相比,体积缩小40%,重量减轻35%。在25℃环境中,额定功率运行时,铁芯温升≤30K,转换效率≥,满足家庭分布式光伏的小型化、轻量化需求。 逆变器铁芯搭建磁路传导磁通,多种磁材适配光伏储能各类逆变设备。福建定制逆变器电话
逆变器铁芯的环氧胶固化度测试,需确保粘结强度达标。采用差示扫描量热法(DSC),测量环氧胶的固化放热峰,固化度=(实际放热量/理论放热量)×100%,需≥95%,否则粘结强度会下降(≤2MPa),导致叠片松动。测试时,取样量5mg-10mg,升温速率10℃/min,温度范围30℃-250℃,记录放热曲线。固化度不足的铁芯需重新加热固化(温度120℃,时间2小时),或更换新胶重新粘结。在300kW逆变器中,环氧胶固化度≥95%的铁芯,叠片松动率≤,长期运行铁损稳定。 上海矩型逆变器厂家逆变器铁芯的接地设计需防漏电风险;
逆变器采用脉冲宽度调制(PWM)把控方式时,输出电压波形包含丰富的高次谐波成分,这些谐波会在铁芯中引起额外的损耗。PWM逆变器输出的电压波形不是标准正弦波,而是由一系列不同宽度的脉冲组成,其谐波频谱分布在开关频率及其倍频附近-2。铁芯损耗在PWM供电条件下与正弦供电时存在差异,谐波分量导致的总损耗增加值取决于开关频率和调制比的设定。在Bertotti分立铁耗计算模型的基础上,可以推导PWM供电下硅钢片损耗的解析表达式,该模型考虑了逆变器参数对材料损耗的影响机制-5。逆变器开关频率的选择对铁芯损耗产生直接影响,频率升高会改善输出波形质量,但同时可能使铁芯的涡流损耗增加-9。铁芯损耗的组成包括磁滞损耗和涡流损耗两部分,谐波分量对两类损耗的贡献程度有所不同。磁滞损耗与谐波频率和磁通密度幅值的关系近似为正比关系,而涡流损耗与频率的平方成正比。逆变器输出的PWM波形中,高次谐波分量虽然在总能量中占比较小,但由于其频率较高,对涡流损耗的贡献不能完全忽略。通过改进的爱泼斯坦方圈实验,可以建立非正弦供电下电工材料性能的实验研究方法-2。铁芯损耗的准确计算对于逆变器的热设计和效率评估具有工程价值,过高的铁损会导致温升超标和效率下降。
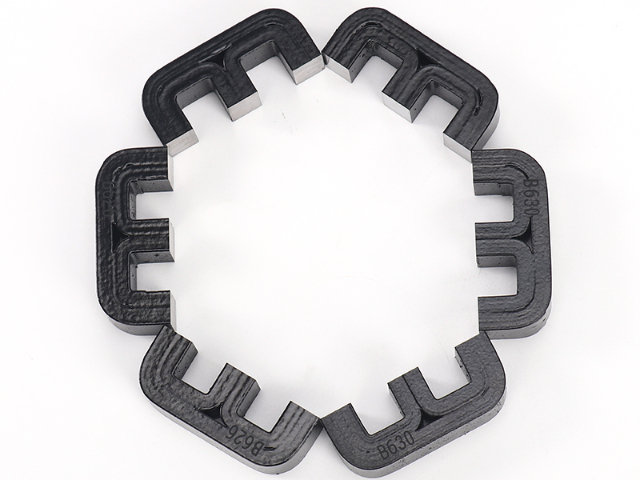
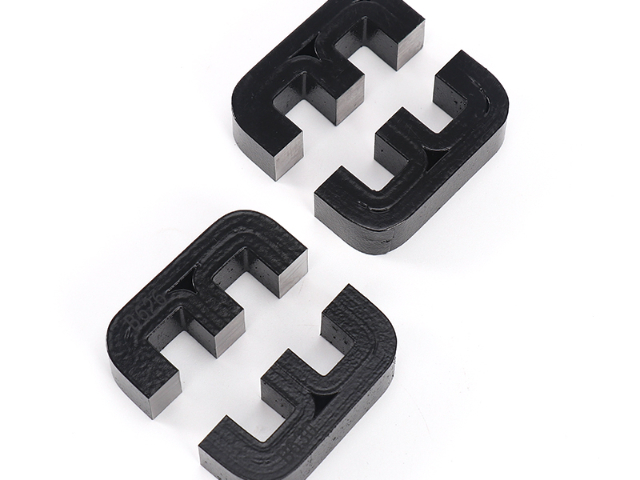
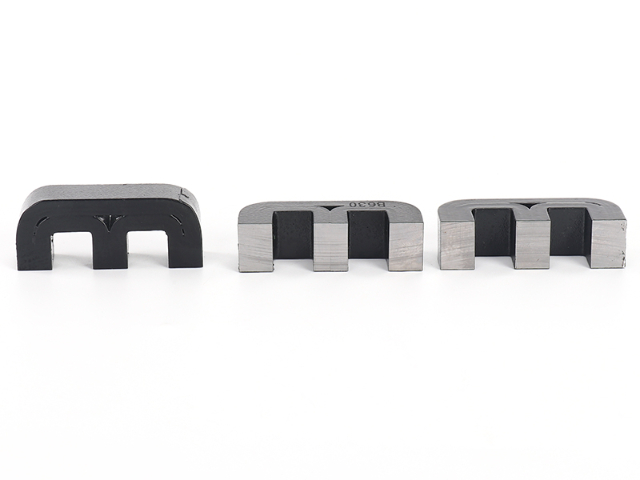
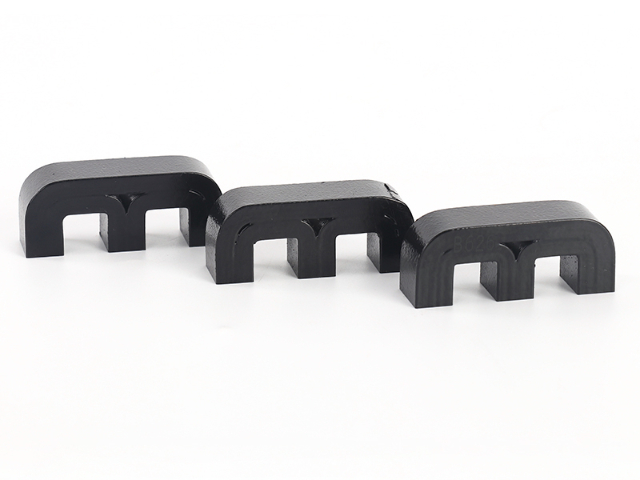
逆变器铁芯的模块化铁芯组串设计可适配功率扩展。将多个100kW铁芯模块(尺寸300mm×200mm×150mm)通过铜排串联,形成200kW-1000kW不同功率的铁芯组串,模块间连接电阻≤50mΩ,确保电流均匀分配(不平衡度≤3%)。每个模块自主配备散热风扇与温度传感器,某模块过热时自动降额,不影响其他模块运行。在大型数据中心逆变器中应用,该设计可根据负载需求灵活增减模块数量,功率扩展时无需更换整体铁芯,升级成本降低40%。逆变器铁芯的软磁复合材料磁粉表面改性可提升磁性能。在铁基磁粉(粒度50μm)表面包覆5nm厚二氧化硅涂层,通过溶胶-凝胶法制备,涂层可减少磁粉间的涡流损耗(高频下降低25%),同时提高与粘结剂的相容性(粘结强度提升30%)。改性后的磁粉压制而成的铁芯密度达³,磁导率1200-1400,比未改性磁粉铁芯高20%。在10kHz高频逆变器中应用,改性磁粉铁芯的损耗≤200mW/cm³,满足高频速度需求。 EE 型逆变器铁芯留有开口,自动化设备可快速完成铜线缠绕作业。
逆变器铁芯的水溶性绝缘漆应用,可减少环境污染。水溶性漆以acrylic树脂为基料,固含量35%±5%,VOC含量<80g/L,符合绿色标准,比溶剂型漆污染降低70%。涂覆工艺采用浸涂,漆液温度25℃±2℃,浸涂时间30s-60s,烘干温度120℃,保温1小时,形成厚度15μm±2μm的漆膜。漆膜绝缘电阻≥10¹³Ω・cm,耐湿热性能(40℃,95%RH,1000小时)无明显下降,击穿电压≥20kV/mm。在批量生产中,水溶性漆的烘干能耗比溶剂型漆降低30%,且无有机溶剂挥发,改善车间工作环境,适合绿色要求高的地区使用。 逆变器铁芯的安装需与 IGBT 模块协同布局!海南车载逆变器
铁芯绝缘涂层分为树脂、陶瓷,分别适配环形与大功率铁芯。福建定制逆变器电话
逆变器铁芯的超声波焊接工艺,为叠片连接提供无热损伤方案。采用20kHz超声波焊接机,振幅40μm±5μm,焊接压力80N-100N,焊接时间60ms-80ms,在硅钢片叠层边缘形成固态连接,焊缝强度≥12MPa,远高于传统胶接强度。焊接过程中热影响区≤,硅钢片晶粒无明显长大,磁导率保持率≥98%,避免传统激光焊接热影响区导致的损耗增加。适用于薄规格硅钢片()的叠接,尤其适合非晶合金这类脆性材料,焊接后非晶合金铁芯的磁滞损耗增幅≤3%,解决了非晶合金难以焊接的问题。在100kW逆变器铁芯中应用,焊接效率比传统胶接提升5倍,且无需等待胶层固化,缩短生产周期。 福建定制逆变器电话