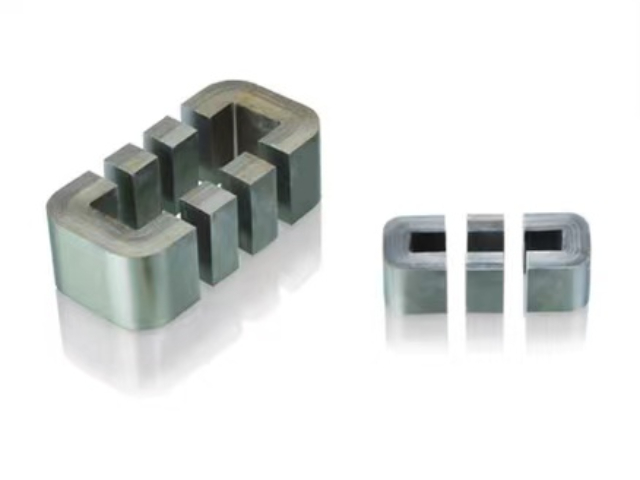
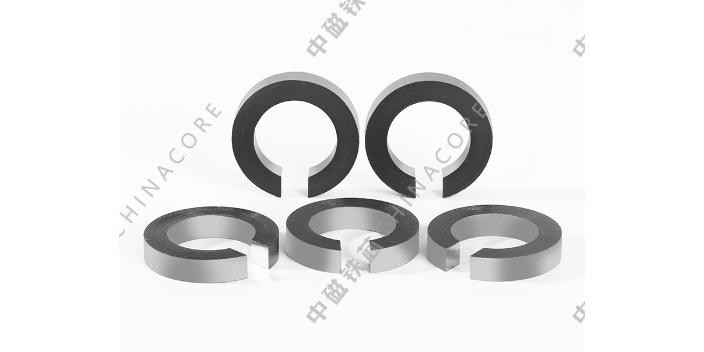
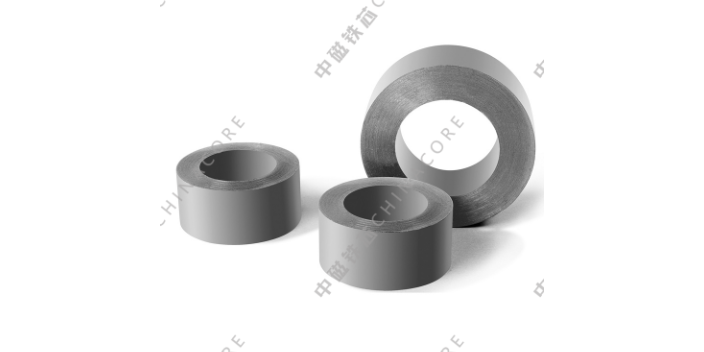
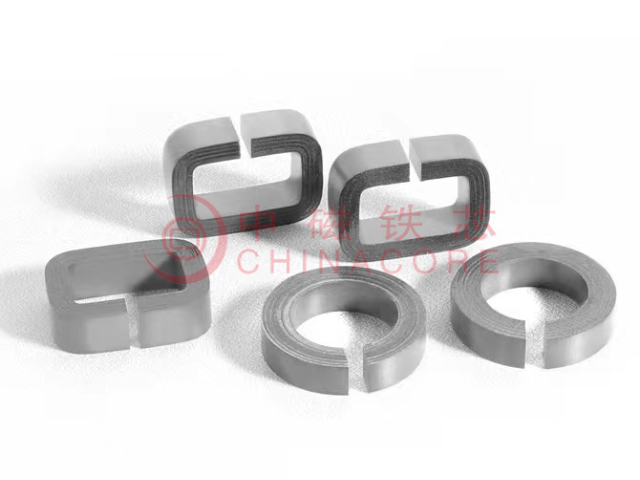
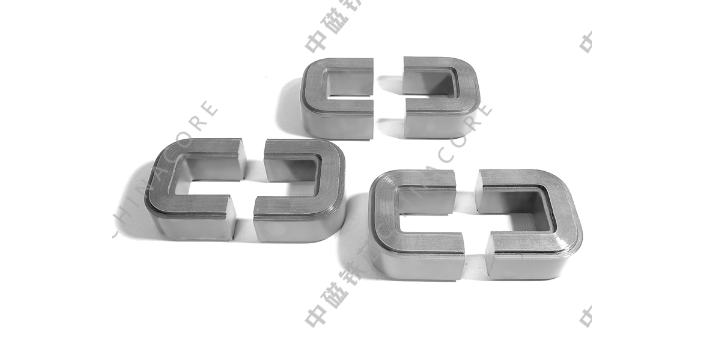
电抗器铁芯用材损耗把控贴合节能使用理念,板材本身的磁滞与涡流损耗数值把控在行业常规合理区间,设备运行时,铁芯自身消耗的电能占比偏低,不会造成多余能源浪费。大批量电网配电、工业生产线使用时,众多电抗器叠加运行,铁芯低损耗特性可以累积降低整体线路能耗,契合工业节能、电网降耗的发展方向。同时铁芯结构稳定,长期使用中性能不会出现明显衰减,不会因使用年限增加导致能耗逐年上升,全周期能耗保持平稳,适合大型园区配电、连锁工厂、集中式光伏电站等大规模批量应用场景。 大容量高压铁芯铁轭采用斜接缝拼接,缩小磁路断层区域,减少工作时向外扩散的漏磁范围。中国台湾新能源汽车电抗器价格
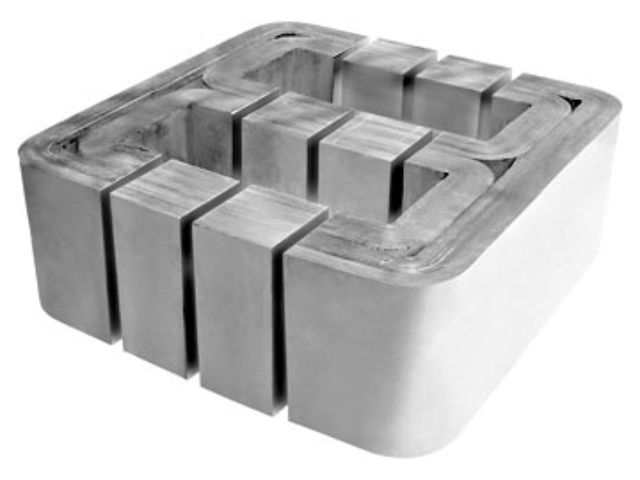
铁芯涡流损耗产生源于交变磁场在硅钢片内部感应环流,环流流动消耗电能并转化为热量,薄片硅钢片可切断环流路径,降低损耗数值。板材表面绝缘涂层是阻断片间环流的关键,涂层出现脱落、破损会让相邻硅钢片直接导通,涡流损耗同步上升。铁芯裁切打磨工序会磨损边缘漆膜,打磨后需重新涂刷薄层绝缘漆,修补破损区域。叠片搭接缝隙过大会扩大磁通流通截面,局部磁通密度升高,加剧发热,生产时把控每层搭接缝隙宽度,统一搭接尺寸。气隙位置磁场分布杂乱,局部涡流集中,因此小气隙分段设计可分散磁场聚集点,平衡铁芯各区域发热,整机表面温度分布均匀,不会出现局部高温点位。 江苏车载电抗器厂家现货铁芯发热集中在心柱与铁轭衔接位置,结构预留通风间隙,配合壳体风口形成循环散热气流通道。
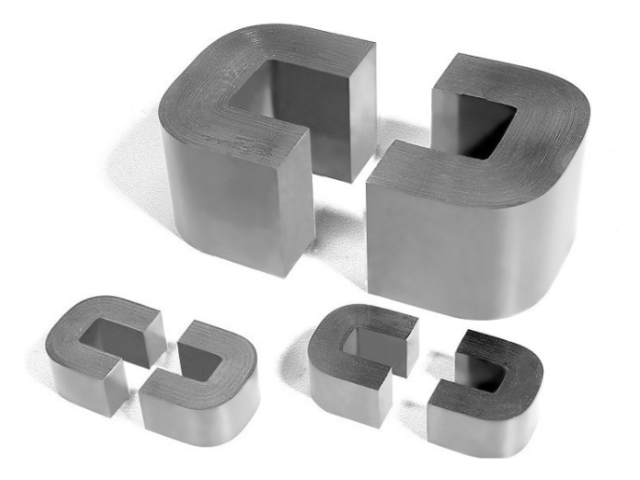
逆变器铁芯是逆变器中的关键部件,它犹如整个逆变器的心脏,起着至关重要的作用。在逆变器的运行过程中,铁芯为电磁能量的转换提供了必要的路径。它由特定的磁性材料制成,这些材料经过精心挑选和加工,以适应逆变器的工作需求。铁芯的结构设计精巧,通常呈现出特定的形状和尺寸,以便与逆变器的其他部件完美配合。当电流通过逆变器的绕组时,铁芯会在磁场的作用下产生感应电动势,从而实现电能的转换和传输。它的存在使得逆变器能够效果地将直流电转换为交流电,为各种电子设备和电力系统提供稳定的电源支持。
电抗器铁芯的生产涉及剪片、叠装、固化、测试等多个环节,标准化是保证产品一致性的关键。在剪片环节,高精度的数控设备确保每一片硅钢片的尺寸误差控制在极小范围内,保证叠装后的截面系数符合设计要求。叠装过程中,工人或自动化设备严格按照图纸规定的叠积方式(如直叠、斜叠)进行操作,确保磁路接缝处的磁阻此小化。固化后的铁芯需要经过严格的尺寸检测和绝缘电阻测试。对于带有气隙的铁芯,气隙的厚度公差也是重点检测对象。这种全流程的质量控制体系,确保了每一个出厂的铁芯都能在电抗器中发挥预期的电气性能,满足电力系统的严苛标准。 铁芯的几何形状和尺寸设计需综合考虑电磁性能、散热条件和机械强度,是电抗器研发中的关键环节。
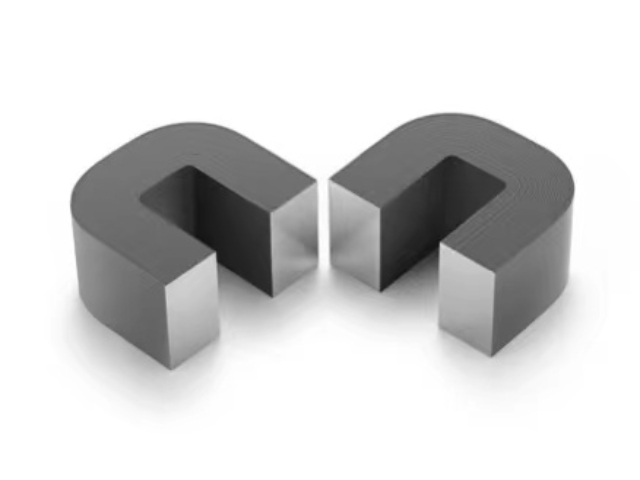
电抗器铁芯在交变磁场中产生的损耗主要分为磁滞损耗和涡流损耗两部分。磁滞损耗来源于铁芯材料在磁化过程中磁畴壁移动所消耗的能量,该损耗与励磁频率成正比,与磁通密度的。涡流损耗则是由于交变磁通在铁芯内部感应出环形电流,该电流在铁芯电阻上发热而消耗能量,涡流损耗与频率的平方和磁通密度的平方成正比。铁芯内部磁通分布不均匀导致损耗密度分布也不均匀,气隙附近的铁芯区域承受更高的局部磁通密度因此损耗更大。铁芯边角处的磁通路径发生转向,该区域的磁化方向与硅钢片轧制方向存在较大夹角,磁滞损耗会相应增加。降低铁芯损耗可以通过选用更薄规格的硅钢片来实现,薄片能够缩短涡流路径从而减小涡流损耗。铁芯表面与空气接触的部位因散热条件较好,实际运行温度低于铁芯内部温度。铁芯损耗转化为热能后需要经由铁芯表面和夹件结构传导出去,散热设计不当时铁芯温升可能超出允许范围。铁芯材料生产商提供的损耗曲线是在标准正弦波励磁条件下测得的数据,实际电抗器中的励磁波形可能存在谐波成分这会使实际损耗偏离标准值。铁芯在室温条件下的损耗特性与在高温条件下存在差别,硅钢片的电阻率随温度升高而增大,这有助于降低涡流损耗。在需要极低铁损的场合。 复合降噪材料可削弱振动向外部结构的传递。江苏车载电抗器厂家现货
长期投入使用的铁芯定期复查紧固螺栓,叠片松动会磨损绝缘层,破坏设备闭合磁路完整性。中国台湾新能源汽车电抗器价格
铁芯叠压工装统一把控堆叠尺寸,工装块限定硅钢片摆放位置,每层板材对齐边缘,避免芯柱截面出现阶梯错位。叠压压力由液压设备匀速输出,全程压力数值稳定,不会出现局部过压、欠压问题。叠片完成后使用卡尺测量芯柱长宽、铁轭厚度,外形尺寸偏差把控在固定区间,尺寸偏差超标重新叠压。统一尺寸铁芯搭配标准化线圈模具,线圈绕制时贴合度一致,散热间隙均匀,不会出现局部线圈紧贴铁芯、散热不畅的情况。批量生产时工装定期校准,避免工装磨损造成同批次铁芯尺寸分化,整机装配时无需单独调整线圈适配铁芯,提升成套设备装配效率。 中国台湾新能源汽车电抗器价格