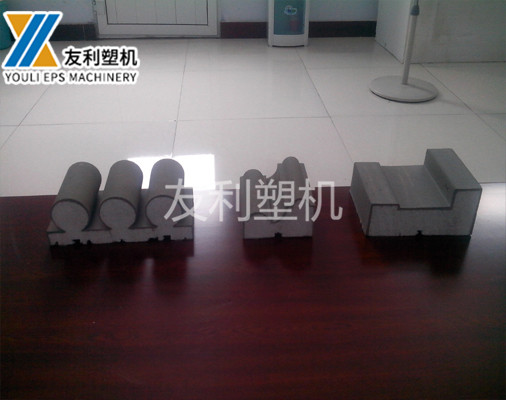
多工位与分段切割技术:为了进一步提高生产效率和实现对大型 EPS 泡沫材料的连续切割,一些 EPS 连续切割线采用了多工位和分段切割技术。多工位切割线在同一设备上设置了多个切割工位,每个工位可以同时进行不同的切割任务。例如,在生产 EPS 建筑保温板时,一条连续切割线上可能设置了粗切工位、精切工位和修边工位等。EPS 泡沫板材在进料系统的输送下,依次经过各个工位,完成从毛坯切割到成品加工的全过程,提高了生产效率。分段切割技术则是针对大型 EPS 泡沫材料,将其分割成若干个较小的段落进行逐段切割。在切割过程中,进料系统将 EPS 泡沫材料按照预设的分段长度依次送入切割区域,切割系统完成一段切割后,进料系统再输送下一段材料进行切割,通过这种方式实现对大型 EPS 泡沫材料的连续切割,同时也降低了设备的设计和制造难度。友利塑机为客户服务,要做到更好。淄博EPS线条数控切割机
预发泡阶段:在预发泡机中,温度控制极为关键。对于物理发泡剂体系,温度需精确控制在既能使 PS 软化又能让发泡剂气化的范围内。若温度过低,PS 软化不足,发泡剂气化产生的压力无法使 PS 珠粒有效膨胀;若温度过高,PS 可能过度软化甚至分解,同时发泡剂可能快速逸出,导致发泡不均匀或发泡倍率低。例如,对于以戊烷为发泡剂的 EPS 预发泡,适宜的温度通常在 90 - 110°C 之间。压力方面,预发泡机内部一般维持一定的正压,这有助于发泡剂在 PS 珠粒内部形成稳定的气泡核,防止气体过早逸出。烟台EPS线条厂家淄博友利机电以客户永远满意为标准的一贯方针。

在EPS泡沫材料的加工过程中,EPS连续切割线扮演着至关重要的角色。然而,由于EPS泡沫存在多样的密度和硬度,要想实现高效、精细且高质量的切割,就必须科学合理地调整切割线的各项参数,尤其是切割速度与切割深度。这不*关乎产品质量,更对生产效率和成本控制有着深远影响。EPS泡沫的密度是指单位体积内所含EPS材料的质量,通常用千克每立方米(kg/m³)来表示。常见的EPS泡沫密度范围在10-50kg/m³之间。较低密度的EPS泡沫,如10-20kg/m³,内部泡孔结构较大且相对稀疏,材料质地轻盈,具有出色的缓冲性能,常用于包装领域,如电子产品、玻璃制品等的缓冲包装。而较高密度的EPS泡沫,如30-50kg/m³,泡孔结构更为细密,材料强度相对较高,在建筑保温、冷链运输箱体制造等方面应用,因其能承受一定压力,保障保温和结构性能。
预发泡装置决定了PS珠粒的初始发泡质量,直接影响终EPS产品的泡孔结构和密度。如果预发泡不均匀,会导致后续成型产品出现密度不一致、泡孔大小差异大等问题,严重影响产品性能和质量。例如,在生产EPS建筑保温板时,若预发泡阶段PS珠粒膨胀不均匀,保温板的保温隔热性能将大打折扣。结构与原理:熟化仓通常是一个具有良好保温和通风性能的封闭空间。从预发泡装置出来的预发泡PS珠粒被送入熟化仓中。在熟化过程中,预发泡珠粒内部的气体压力与外界环境压力需要达到平衡,同时PS珠粒需要进一步冷却固化。熟化仓内一般配备有通风系统,通过调节通风量和环境温度、湿度,加速这一平衡和固化过程。例如,一些先进的熟化仓采用智能控制系统,根据预发泡珠粒的特性和环境参数,自动调节通风设备的运行频率和加热、加湿装置的工作状态。 友利塑机与广大客户携手并进,共创辉煌!

机械刀片切割系统主要依靠高速旋转或往复运动的刀片对 EPS 泡沫材料进行切削。刀片的材质通常选用高速钢、硬质合金或陶瓷等,这些材料具有高硬度和良好的耐磨性,能够在长时间的切割作业中保持锋利。对于一些需要切割复杂形状的 EPS 制品,热丝切割系统通常采用数控技术。通过预先在控制系统中输入切割路径的坐标数据,控制系统控制进料系统和热丝的运动,使热丝按照预设的轨迹对 EPS 泡沫材料进行切割。例如,在生产带有弧度或波浪形边缘的 EPS 装饰线条时,热丝在数控系统的控制下,沿着特定的曲线轨迹移动,同时 EPS 泡沫材料匀速向前输送,从而实现复杂形状的精确切割。淄博友利机电和客户携手诚信合作,共创辉煌!日照EPS打板机
友利塑机技术力量雄厚,工装设备和检测仪器齐备,检验与实验手段完善。淄博EPS线条数控切割机
高密度 EPS 泡沫:面对密度为 35 - 50kg/m³ 的高密度 EPS 泡沫,因其切割阻力大,切割速度需相应降低。热丝切割速度通常在每分钟 1 - 3 米,机械刀片切割速度则在每分钟 1 - 2 米。以生产度建筑结构用 EPS 泡沫构件为例,较低的切割速度可使刀具或热丝有足够时间克服切割阻力,平稳地完成切割,防止因速度过快导致刀具磨损加剧、切割面出现崩裂等问题。低密度 EPS 泡沫:低密度 EPS 泡沫质地柔软,切割深度可相对较大。在使用热丝切割时,对于厚度不超过 100 毫米的低密度 EPS 泡沫板材,一次切割深度可达 80 - 100 毫米;机械刀片切割时,一次切割深度也可达到 60 - 80 毫米。例如,在切割用于大型家电包装的低密度 EPS 泡沫时,较大的切割深度可减少切割次数,提高生产效率,同时由于材料柔软,较大切割深度也不易造成材料损坏。淄博EPS线条数控切割机
EPS切割线的切割原理与热丝切割一致,即利用通电加热的电阻丝将泡沫熔化分切,但由于切割线的连续生产特...
【详情】切割线的精度和质量指标是衡量其加工水平的直接依据,关系到成品能否满足使用要求。切割精度通常表现为成品...
【详情】数据记录与生产管理是EPS切割线自动化和信息化发展的延伸,通过记录生产过程中的相关信息,为管理决策和...
【详情】EPS切割线的发展与EPS材料应用的扩展和自动控制技术的进步密切相关,其演进过程体现了从简单分切到连...
【详情】垂直切割是EPS切割线中用于确定板材宽度和长度的工位,与水平分片配合,把块体加工成规格规整的板材。经...
【详情】输送系统的维护与故障处理关系到EPS切割线能否连续稳定运行,由于输送装置处于生产流程的各个环节,其故...
【详情】水平切割工位是EPS切割线中把块体分切成板材的主要工位,其结构和功能直接决定板材的产量和质量。水平切...
【详情】