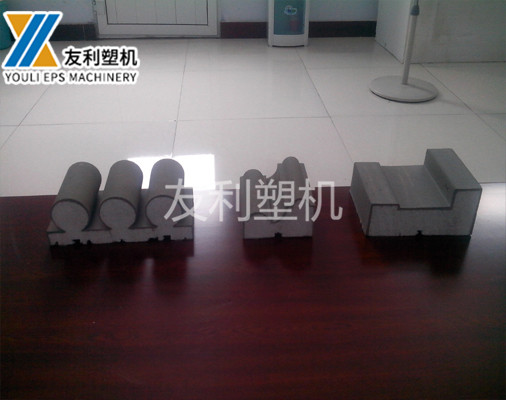
高密度 EPS 泡沫:面对密度为 35 - 50kg/m³ 的高密度 EPS 泡沫,因其切割阻力大,切割速度需相应降低。热丝切割速度通常在每分钟 1 - 3 米,机械刀片切割速度则在每分钟 1 - 2 米。以生产度建筑结构用 EPS 泡沫构件为例,较低的切割速度可使刀具或热丝有足够时间克服切割阻力,平稳地完成切割,防止因速度过快导致刀具磨损加剧、切割面出现崩裂等问题。低密度 EPS 泡沫:低密度 EPS 泡沫质地柔软,切割深度可相对较大。在使用热丝切割时,对于厚度不超过 100 毫米的低密度 EPS 泡沫板材,一次切割深度可达 80 - 100 毫米;机械刀片切割时,一次切割深度也可达到 60 - 80 毫米。例如,在切割用于大型家电包装的低密度 EPS 泡沫时,较大的切割深度可减少切割次数,提高生产效率,同时由于材料柔软,较大切割深度也不易造成材料损坏。淄博友利机电以诚信为根本,以质量服务求生存。临沂EPS板材设备
稳定、高效的上料装置是保证EPS发泡机连续生产的基础。它能够确保PS原料和发泡剂等物料及时、准确地输送到设备中,避免因物料短缺导致的生产中断。同时,精确的物料输送量控制有助于保证产品质量的一致性。例如,在生产过程中,若发泡剂的输送量不稳定,会导致产品的发泡倍率波动,影响产品性能。冷却系统在EPS发泡机中用于对成型后的EPS制品进行冷却,使其快速固化定型。冷却系统一般由冷却水箱、水泵、冷却管道和喷头等组成。冷却水箱储存冷却水,水泵将冷却水通过冷却管道输送到模具或制品表面的喷头处,喷头将冷却水均匀喷洒在制品表面,带走热量,实现冷却效果。部分先进的冷却系统还配备有温度调节装置,能够根据制品的冷却需求自动调节冷却水的温度。 泰安EPS连续切割机淄博友利机电真诚希望与您携手、共创辉煌。

PLC 实现了 EPS 发泡机的自动化控制,将各个部件的运行有机地协调起来,使设备能够按照预设的工艺流程自动运行。通过编写不同的控制程序,PLC 可以满足不同产品的生产工艺要求,实现生产过程的快速切换和调整。例如,只需在 PLC 中修改控制程序,就可以轻松实现从生产 EPS 包装产品到生产 EPS 建筑保温产品的工艺转换,提高了生产效率和设备的通用性。上料装置负责将 PS 原料和发泡剂等物料输送到 EPS 发泡机的各个工作部位。常见的上料装置有真空上料机、螺旋上料机等。真空上料机利用真空泵产生的真空吸力,通过管道将物料从储料罐输送到设备的进料口。螺旋上料机则通过电机驱动螺旋叶片旋转,将物料沿着螺旋槽推送至进料口。上料装置通常配备有料位传感器,用于监测储料罐内的物料液位,当物料不足时自动启动上料设备进行补料。
冷却系统的性能直接影响EPS制品的生产效率和质量。快速、均匀的冷却能够使制品迅速固化,缩短成型周期,提高生产效率。同时,合理的冷却方式和参数能够避免制品因冷却不均而产生变形、开裂等缺陷,保证产品质量。例如,在生产大型EPS箱体时,若冷却系统设计不合理,箱体可能会因局部冷却过快而产生收缩变形,影响产品的尺寸精度和外观质量。EPS发泡过程中会产生含有发泡剂蒸汽、挥发性有机物(VOCs)等污染物的废气。废气处理装置用于对这些废气进行净化处理,减少对环境的污染。常见的废气处理装置采用活性炭吸附、催化燃烧等技术。活性炭吸附装置通过活性炭的吸附作用,将废气中的污染物吸附在活性炭表面,达到净化目的。催化燃烧装置则是在催化剂的作用下,将废气中的污染物在较低温度下氧化分解为二氧化碳和水等无害物质。废气处理装置通常还配备有废气监测设备,实时监测废气排放浓度,确保达标排放。 淄博友利机电周边生态环境状况好。

关键作用:成型模具的性能直接决定了EPS制品的质量和生产效率。高精度的模具能够保证产品的尺寸公差控制在极小范围内,满足不同行业对产品精度的严格要求。同时,良好的模具结构和表面处理能够使PS珠粒在成型过程中均匀受热、受压,避免出现产品变形、缺料等缺陷,提高产品的良品率。例如,在电子产品包装用EPS泡沫的生产中,高精度的模具能够确保泡沫与电子产品的外形完美贴合,提供可靠的防护。结构与原理:电机作为EPS发泡机的动力源,通常采用三相异步电动机。它通过电磁感应原理将电能转化为机械能,输出旋转动力。减速机则与电机相连,其内部由多个齿轮组成,通过齿轮的啮合传动,将电机的高速低扭矩输出转换为适合设备工作的低速高扭矩输出。例如,在预发泡装置的搅拌系统中,电机通过减速机带动搅拌桨叶以合适的转速旋转,实现对PS珠粒的均匀搅拌。减速机的减速比根据设备的具体工作要求进行设计,常见的减速比范围在5-100之间。 淄博友利机电公司秉承着“标准、精细、超越、求精”的质量方针。湖南EPS线条
淄博友利机电一起不断创新、追求共赢、共享全新市场的无限商机。临沂EPS板材设备
低密度 EPS 泡沫:对于密度在 10 - 20kg/m³ 的低密度 EPS 泡沫,由于切割阻力小,可适当提高切割速度。一般来说,在热丝切割中,切割速度可控制在每分钟 5 - 10 米左右;机械刀片切割时,切割速度可设定在每分钟 3 - 6 米。例如,在生产用于精密仪器包装的低密度 EPS 泡沫缓冲材料时,较高的切割速度既能保证生产效率,又不会因速度过快导致材料变形严重影响切割质量。中密度 EPS 泡沫:密度处于 20 - 35kg/m³ 的中密度 EPS 泡沫,切割速度应适中。热丝切割速度可控制在每分钟 3 - 5 米,机械刀片切割速度在每分钟 2 - 4 米。如在生产普通建筑保温板用的中密度 EPS 泡沫时,这样的切割速度能较好地平衡切割效率和切割面质量,避免因速度过快使切割面粗糙,或速度过慢影响生产进度。临沂EPS板材设备
EPS切割线的切割原理与热丝切割一致,即利用通电加热的电阻丝将泡沫熔化分切,但由于切割线的连续生产特...
【详情】切割线的精度和质量指标是衡量其加工水平的直接依据,关系到成品能否满足使用要求。切割精度通常表现为成品...
【详情】切割线的调试与试运行是把设备从安装状态转入正常生产的关键环节,其目的是检验设备性能、确定工艺参数并确...
【详情】数据记录与生产管理是EPS切割线自动化和信息化发展的延伸,通过记录生产过程中的相关信息,为管理决策和...
【详情】电热丝系统是EPS切割线的执行部分,其状态直接决定切割质量,而张力控制是电热丝系统中较为关键的技术内...
【详情】EPS切割线的发展与EPS材料应用的扩展和自动控制技术的进步密切相关,其演进过程体现了从简单分切到连...
【详情】垂直切割是EPS切割线中用于确定板材宽度和长度的工位,与水平分片配合,把块体加工成规格规整的板材。经...
【详情】