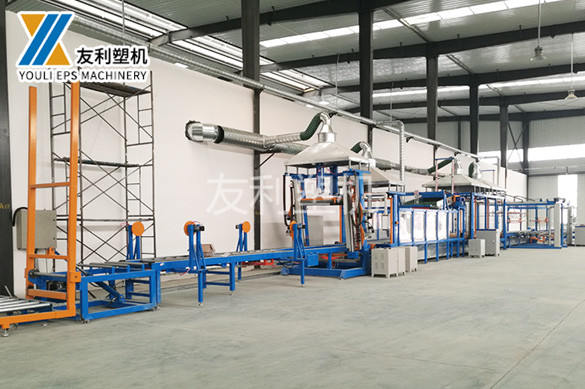
物料流转与节拍协调是EPS切割线实现连续生产的关键,合理的流转和协调能够减少等待和积压,使设备能力得到充分发挥。切割线由多个环节组成,块体从进料、对齐、水平切割、垂直切割到出料堆垛,各环节的工作时间并不完全相同,如果某一环节的处理速度明显快于或慢于其他环节,就会造成物料的积压或设备的等待。为使各环节协调工作,需要根据设备的实际能力确定生产节拍,使各环节的处理速度相互匹配,并通过输送装置按节拍转运物料。控制系统在其中起到调度作用,通过设定和联动使各工位按顺序运行,减少人工协调带来的不确定。对于产品规格较多的生产,物料流转还需要适应换型和调整:换型时丝距、切割尺寸和相关输送参数需要相应调整,换型时间的缩短有助于提高设备利用率。物料流转的另一个方面是物料的有序和可追溯,即清楚掌握当前在线的块体和产品数量,便于生产管理和统计。通过合理的节拍协调和流转管理,切割线可以形成稳定顺畅的生产流程,减少无效等待和物料积压,从而提高设备利用率和整体产出,是切割线高效运行的重要内容。友利塑机智造产品,制造品质是我们服务环境的决心。日照EPS机械
切割质量的控制是EPS切割线运行管理的重点,其目标是在连续生产中保持板材和型材的尺寸精度、切口质量的一致性。切割质量的主要指标包括板材厚度的均匀性、宽度的准确性、切口的平整程度以及表面的光洁程度。影响切割质量的因素涉及电热丝状态、温度、切割速度、张力和输送稳定性等多个方面:电热丝间距不准会造成厚度和宽度偏差;温度偏低或速度过快会造成切口拉丝、粘连;温度偏高会造成切口碳化、发黄;张力不足会使电热丝下垂抖动,导致切口波浪;输送不稳或块体移位会造成尺寸波动。因此,切割质量控制需要从参数设定和设备状态两方面入手:根据泡沫密度、厚度和产品要求设定合适的温度和速度,并保持稳定;检查和维护电热丝的张力、间距和加热状态,使各丝工作一致。质量检验通常通过抽检板材的厚度和尺寸、观察切口和表面情况来进行,发现偏差时及时调整参数或检修设备,避免问题持续。对于产品规格较多的生产,换型后应进行首件检查,确认合格后再批量加工。通过稳定的设备状态、合理的参数和必要的检验,切割线可以在连续生产中保持较为稳定的切割质量。日照EPS机械淄博友利机电公司依托便利的区位和人才优势。

包装与覆膜是EPS切割线产出板材后进行的后道处理,其目的是对成品进行保护并便于储运,是产品出厂前的环节。板材经堆垛形成垛体后,通常需要进行覆膜或打包:覆膜通过薄膜对垛体进行整体包覆,起到防尘、防潮和保护的作用,也能使包装外观较为整洁;打包则通过捆扎材料把垛体固定,便于搬运和运输。包装设备可实现薄膜的自动供给、包裹、切断和封合,提高包装效率并稳定包装质量,减少人工操作。包装材料的选择需要考虑保护性能、成本和环保要求,常用的有聚乙烯薄膜和捆扎带等。包装过程中应注意垛体的整齐程度和包覆的紧实程度,避免在搬运和运输中散落、受潮或变形;对于较薄或边缘较脆的板材,包装时还应防止边角损伤。包装环节与堆垛环节紧密相关,通常衔接在一起,使切割线输出后的板材直接进入包装,减少中间转运。对于产量较大的生产,自动包装和自动堆垛的应用能够减少人工依赖,保持后道环节的效率和稳定;对于规模较小的生产,也可以采用半自动或人工包装的方式。合理的包装与覆膜,是保证成品质量和储运便利的重要环节。
废料输送与回收衔接是EPS切割线中处理边角料和余料的部分,关系到材料利用率和现场整洁。切割过程中,水平分片和垂直裁切都会产生边角料,如块体边部的余料、裁切边条以及不符合规格的废片等,这些废料如果不能及时处理,会堆积在设备周围影响生产和安全。切割线通常配置废料输送装置,把切割产生的边角料从工位附近输送到回收处理设备,常见方式包括皮带输送、气力输送和负压抽吸等:边角料较轻且有体积,气力输送和负压装置在收集和转运中较为常用,能够把零散的废料集中输送。输送到回收环节后,废料经破碎加工成可回用颗粒,再按比例掺入原料重新使用,从而提高材料利用率。废料输送系统的设计需要与切割工位的布局相协调,在产生废料较多的位置设置收集口,使废料能够较快地被带走,减少人工清理。对于含有较多粉尘的废料,输送和回收过程中还需要考虑除尘措施,避免粉尘扩散。废料输送和回收衔接的顺畅程度,既影响生产现场的整洁和安全,也关系到材料回收的效果和成本,是切割线运行中需要重视的配套环节。淄博友利机电以满足客户要求为重点。

EPS切割线在运行中可能出现一些常见问题,了解其表现、原因和处理方法,有助于及时排除故障、减少生产中断。切割质量方面的问题包括板材厚度不均、尺寸偏差、切口拉丝或波浪、表面碳化等:厚度不均多与电热丝间距不准或张力不一致有关,需要检查和调整丝距和张紧;尺寸偏差可能源于电热丝位置、定位不准或传动间隙,应检查相关部件;切口拉丝通常与温度偏低或速度过快有关,可调整温度和速度;切口波浪多因电热丝张力不足或受热下垂,需要调整张力;表面碳化则与温度偏高有关,应适当降低温度。运行方面的问题包括输送装置跑偏或不动作、堆垛不整齐、计数不准和联动异常等,前者多与张紧、平行度和传动有关,后者常涉及传感器、计数装置和控制逻辑,需要分别检查处理。设备方面的问题如加热异常、电机过载和安全装置动作等,应按电气和控制部分的排查方法处理。处理问题时,应先停止设备并确保安全,再分析原因后采取措施,避免盲目调整;对于涉及关键部件或反复出现的问题,宜联系专业人员检修。做好问题和处理的记录,有助于积累经验、减少同类问题的再次发生。淄博友利机电以快的速度提供好的产品质量和好的价格及完善的售后服务。滨州EPS线条数控切割机
淄博友利机电诚信、尽责、坚韧。日照EPS机械
EPS切割线的安装是一项系统性工作,其质量与场地条件密切相关,对设备后续的稳定运行有直接影响。场地方面,切割线由多个设备组成,占用空间较大且有一定长度,场地需要具备足够的面积和合适的形状以容纳整条生产线,并留出操作、维修和物料进出的空间;设备的布局应使物料从进料到出料的流转顺畅,减少交叉和迂回。场地高度需要满足设备龙门结构的高度要求以及吊装和维修的需要。地面应平整并能承受设备的重量,必要时对基础进行处理,保证设备安装后水平稳固。供电方面,需要根据切割线的总功率配置电源容量和线路,电热丝加热和电机驱动是主要的用电部分,供电应稳定并符合安全要求,接地和漏电保护须到位。由于切割过程会产生少量烟气和粉尘,场地还应具备通风条件或排风接口。设备安装时,各组成部分应按照工艺顺序排列,机架和龙门结构调整到水平状态,各工位的相对位置和基准要准确,输送装置相互衔接顺畅;电热丝系统和传动系统的安装要符合精度要求。安装完成后需进行检查,确认各部件安装正确、紧固可靠、电气接线无误,为调试做好准备。日照EPS机械
输送系统的维护与故障处理关系到EPS切割线能否连续稳定运行,由于输送装置处于生产流程的各个环节,其故...
【详情】水平切割工位是EPS切割线中把块体分切成板材的主要工位,其结构和功能直接决定板材的产量和质量。水平切...
【详情】EPS切割线根据加工方式、结构形式、自动化程度和适用产品等维度可分为多种类型,不同类型在功能侧重和适...
【详情】进料与出料输送装置是EPS切割线连接上下游的通道,负责把块体送入切割区和把成品输出,其顺畅程度影响整...
【详情】参数设定和联动控制是EPS切割线实现自动加工的关键,合理的参数和协调的联动使各工位按统一要求工作,产...
【详情】切割速度与产能测算是评估EPS切割线加工能力和进行生产规划的重要内容,合理的测算有助于判断设备能否满...
【详情】块体输送与对齐装置是EPS切割线中负责把成型块体准确送入切割区并调整其位置的部分,其精度影响切割基准...
【详情】