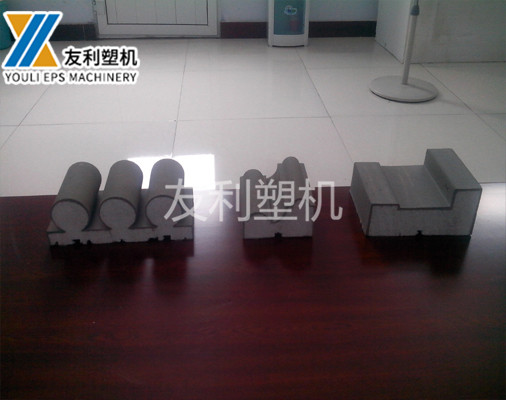
EPS切割线的选型需要综合考虑产品方向、生产规模、块体条件和使用要求等多个因素,做到既满足当前需要又兼顾发展余地。首先应明确产品方向和规格范围,包括产品的厚度、宽度范围以及是否有型材和形状件的需要,据此确定切割方向配置(水平、垂直或二者结合)和电热丝数量的需求。其次要考虑生产规模,产量较大时应选择多丝配置和自动化程度较高的切割线,以匹配产出需要并减少人工依赖;产量较小或品种较多时,则可以适当降低自动化配置,保持使用的灵活性。第三要考虑与上游的匹配,切割线可加工的块体规格和密度范围应与成型的产出相适应,避免规格不匹配。第四要考虑精度和质量要求,对厚度一致性、切口质量要求较高的产品,应选择精度较高、温控和张力控制较好的设备。此外,设备的自动化水平、换型便利性、能耗、运行成本和维护便利性也应纳入考虑;场地条件如空间尺寸、供电容量和布局也会影响设备的选型和布置。选型时不宜只看价格或单一参数,而应结合自身实际进行综合评估,必要时参考实际生产条件下的运行情况,做出与需求相匹配的选择。淄博友利机电的企业理念是 “勇于开拓,不断创新,以质量求生存,以效益促发展”。四川EPS设备
电热丝系统是EPS切割线的执行部分,其状态直接决定切割质量,而张力控制是电热丝系统中较为关键的技术内容。电热丝在通电加热后温度升高,长度会因受热而发生变化,如果张力不能得到合理控制,电热丝会下垂或抖动,导致切口出现波浪、尺寸偏差甚至无法正常切割。为解决这一问题,切割线通常设置张力调节装置,常见的形式有弹簧张紧和气缸张紧等:弹簧张紧结构较为简单,通过弹簧的伸缩补偿电热丝受热后的变化;气缸张紧则可以通过气压调节在运行中保持较为稳定的张力,部分装置还能实现自动补偿。多根电热丝同时工作时,各丝的张力和温度需要保持一致,否则不同丝切割出的切口质量会出现差异,影响板材的厚度和表面一致性。为此,切割线在设计上需要使各丝的供电和张紧相对单独或可控,以便单独调整和更换。电热丝在长期高温工作后会氧化变细,电阻增大,出现温度不稳定和断丝的情况,因此需要定期检查和更换;更换时应断电操作并进行预热和张力调整。稳定的电热丝张力系统,是切割线获得一致切割质量的重要保障。吉林EPS板材机淄博友利机电以快的速度提供好的产品质量和好的价格及完善的售后服务。

传动与运动系统是EPS切割线实现各部件运动和位置调整的部分,其性能影响切割精度、运行速度和控制能力。切割线中的运动主要包括电热丝位置的调整运动、龙门或横梁的移动、输送装置的转动以及堆垛装置的动作等。常用的传动方式包括电机配合丝杠、同步带和链条等,电机多采用步进电机或伺服电机:步进电机结构简单、控制方便,适合一般的定位和输送;伺服电机在定位精度、响应速度和过载能力方面较好,适合精度和速度要求较高的部位,如电热丝位置的精确调整。电热丝位置的调整是切割线中精度要求较高的运动,通过传动系统把电机转动转换为电热丝位置的直线移动,实现丝距的设定和调整;采用精度较高的传动部件和自动调丝功能,可以减少人工调整的时间和误差,并提高尺寸的一致性。输送装置的传动则主要保证物料平稳地按节拍流动,速度需要与切割节拍相适应。运动系统的维护包括导轨和传动部件的清洁与润滑、连接部位的紧固以及运动参数的检查,磨损或松动会累积为定位误差,影响切割尺寸。良好的传动与运动系统,是切割线实现精确、稳定和高效运行的机械基础。
水平切割工位是EPS切割线中把块体分切成板材的主要工位,其结构和功能直接决定板材的产量和质量。水平切割工位通常由横梁、安装在横梁上的水平电热丝、张紧装置、加热电源和位置调整机构组成。多根水平电热丝按设定的间距平行布置,间距决定切出的板材厚度;当块体通过切割区,或横梁相对块体移动时,各电热丝同时作用,一次行程把块体分切成多片等厚的板材。电热丝位置可以通过调整机构改变,以适应不同厚度产品的需要;自动调丝功能可以根据设定的尺寸自动调整电热丝位置,减少人工调整的时间和误差。为保证切割质量,水平切割工位需要保持电热丝张力的稳定和温度的均匀,多丝之间的状态应尽量一致,避免因差异造成板材厚度的波动。切割速度需要与电热丝温度和块体密度相匹配,以使切口平整、尺寸稳定。块体在切割过程中的稳定性也很重要,通常配合吸附或压紧装置防止移位。水平切割工位是切割线产出板材的主要环节,其配置的能力和精度在很大程度上决定了整条切割线的生产水平。友利塑机始终秉承“品质、锐意进取”的经营理念。

计数与分垛控制是EPS切割线后道环节中保证成品数量准确、便于管理的重要功能,通过计数装置和控制逻辑,使堆垛按设定的数量进行。计数通常由传感器配合控制系统完成,对通过出料装置的板材进行识别和累计,当数量达到设定值时,堆垛装置完成一个垛体的堆码并进入下一垛,从而实现分垛。计数的准确性直接关系到成品的数量管理:计数不准会导致每垛数量不一,影响包装、发货和统计,因此计数装置的可靠性和信号处理较为重要。分垛控制还包括对堆垛高度或层数的控制,使每个垛体的高度适宜,既便于搬运和堆放,也不至于过高造成不稳。对于不同规格的产品,垛体的数量或高度设定可以调整,以适应包装和储运的要求。计数和分垛的数据还可以用于生产记录,帮助掌握产量和进度,为生产管理提供依据。在实际使用中,需要保持计数装置的清洁和准确,定期检查传感器和信号,避免因粉尘或误动作造成计数偏差;同时,分垛逻辑应与堆垛和包装环节协调,使整个后道流程顺畅进行。计数与分垛控制的合理应用,使切割线的产出管理更加规范和便利。友利塑机公司自成立以来,一直专注于对产品的精耕细作。菏泽EPS打板机
友利塑机我们将用稳定的质量,合理的价格,良好的信誉。四川EPS设备
可编程控制器和人机界面是EPS切割线控制系统的关键,二者配合实现设备运行的自动控制和参数管理。可编程控制器负责接收和处理信号,按照设定的程序控制电机、加热电源、输送装置和各工位的动作,使切割线按顺序和节拍运行;它具有较高的可靠性和抗干扰能力,适合在工业环境中长期工作。人机界面则是操作人员与设备交互的窗口,通过触摸屏或操作面板,操作人员可以设定和查看切割参数、启动和停止设备、了解运行状态和处理提示信息。控制系统的功能通常包括电热丝位置的设定和调整、加热功率的控制、输送速度的设定、各工位的启停和联动以及安全保护逻辑等,通过程序把这些功能组织起来,实现切割线的自动化运行。良好的人机界面应具有直观易用的特点,把常用操作和关键信息以清晰的方式呈现,降低操作的难度,使一般操作人员经过培训即可使用。控制系统还应具备参数存储和调用功能,便于在加工不同规格产品时快速切换,减少重复设定。PLC控制与人机界面的应用,把原来依靠人工操作和经验判断的环节转变为程序控制,是切割线实现连续、稳定和高效运行的重要基础。四川EPS设备
EPS切割线的切割原理与热丝切割一致,即利用通电加热的电阻丝将泡沫熔化分切,但由于切割线的连续生产特...
【详情】切割线的精度和质量指标是衡量其加工水平的直接依据,关系到成品能否满足使用要求。切割精度通常表现为成品...
【详情】数据记录与生产管理是EPS切割线自动化和信息化发展的延伸,通过记录生产过程中的相关信息,为管理决策和...
【详情】EPS切割线的发展与EPS材料应用的扩展和自动控制技术的进步密切相关,其演进过程体现了从简单分切到连...
【详情】垂直切割是EPS切割线中用于确定板材宽度和长度的工位,与水平分片配合,把块体加工成规格规整的板材。经...
【详情】输送系统的维护与故障处理关系到EPS切割线能否连续稳定运行,由于输送装置处于生产流程的各个环节,其故...
【详情】水平切割工位是EPS切割线中把块体分切成板材的主要工位,其结构和功能直接决定板材的产量和质量。水平切...
【详情】