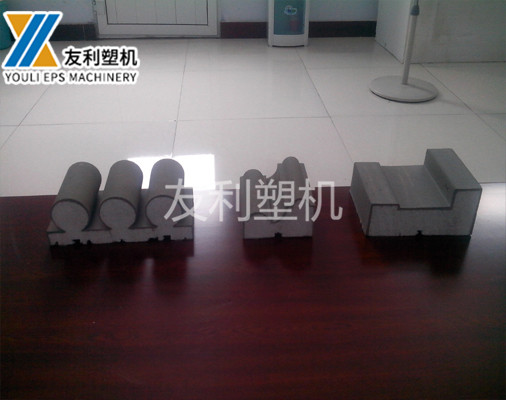
切割线的精度和质量指标是衡量其加工水平的直接依据,关系到成品能否满足使用要求。切割精度通常表现为成品尺寸与设计尺寸之间的偏差,主要指标包括板材厚度的均匀性、宽度的准确性和长度的偏差范围;对于板材产品,厚度一致性尤为重要,直接影响保温效果和施工质量。切割精度受设备结构精度、电热丝间距准确性、张力稳定性和温度一致性等因素影响,也受到块体定位准确性和输送稳定性的影响。质量指标除尺寸精度外,还包括切口质量和表面状态:良好的切口应平整光滑,不出现拉丝、粘连、波浪和碳化发黄等现象,表面不应有明显的灼痕和变形。切口质量与温度、速度和张力密切相关,参数不匹配时容易出现缺陷。此外,成品的外观完整性,如边角是否规整、有无破损,也属于质量考察的内容。在实际使用中,切割线的精度和质量指标需要通过抽检来控制,通过测量尺寸、观察切口和表面来判断产品是否合格,发现偏差时及时调整参数或检修设备。稳定的精度和良好的切口质量,是切割线在批量生产中保持产品合格率的基础,也是选用设备时需要考虑的重要方面。淄博友利机电以诚信为根本,以质量服务求生存。济宁EPS数控切割机
电热丝系统是EPS切割线的执行部分,其状态直接决定切割质量,而张力控制是电热丝系统中较为关键的技术内容。电热丝在通电加热后温度升高,长度会因受热而发生变化,如果张力不能得到合理控制,电热丝会下垂或抖动,导致切口出现波浪、尺寸偏差甚至无法正常切割。为解决这一问题,切割线通常设置张力调节装置,常见的形式有弹簧张紧和气缸张紧等:弹簧张紧结构较为简单,通过弹簧的伸缩补偿电热丝受热后的变化;气缸张紧则可以通过气压调节在运行中保持较为稳定的张力,部分装置还能实现自动补偿。多根电热丝同时工作时,各丝的张力和温度需要保持一致,否则不同丝切割出的切口质量会出现差异,影响板材的厚度和表面一致性。为此,切割线在设计上需要使各丝的供电和张紧相对单独或可控,以便单独调整和更换。电热丝在长期高温工作后会氧化变细,电阻增大,出现温度不稳定和断丝的情况,因此需要定期检查和更换;更换时应断电操作并进行预热和张力调整。稳定的电热丝张力系统,是切割线获得一致切割质量的重要保障。泰安EPS全自动连续切割设备友利塑机产品质量好,收到广大业主一致好评。

码垛与成品输出是EPS切割线后道流程的末端,负责把包装后的成品按一定方式码放并转运至存放区或发货区,完成从生产到储运的过渡。码垛是指把包装好的成品垛按一定规则放置在托盘或指定位置,形成便于搬运和堆存的形式。码放方式需要考虑垛体的稳定和空间的利用:码放整齐、层间对齐可以减少倾倒的风险,也便于清点和搬运;对于较轻的板材,码放层数可以适当增加,但仍需考虑下层承压和稳定。成品输出则涉及从生产线到存放区的转运,方式包括叉车搬运、输送装置转运等,应根据现场布局和产量选择。为减少人工搬运,自动化程度较高的切割线会配置自动码垛和转运装置,由控制系统安排成品的码放和输出。成品输出环节还需要做好标识和记录,如产品规格、数量和生产的批次等,便于仓储管理和发货核对。在使用中,码垛和转运应注意安全,避免因重心不稳或搬运不当造成倒垛和损伤。码垛与成品输出的合理组织,能够使切割线产出的成品得到有序管理,顺利完成从加工到出厂的流程。
EPS切割线主要用于把泡沫块体加工成各类板材和型材,其产品应用领域较为普遍,涵盖建筑、包装和工业等多个方向。建筑领域是EPS切割线产品的主要去向之一,切割线生产的保温板材用于外墙保温、屋面保温和地暖保温等,对板材的厚度一致性和表面平整度有一定要求,切割线的精度和效率直接影响板材质量和产能;此外,建筑装饰用的线条和构件在部分情况下也通过切割线完成初步加工。包装领域使用切割线把块体加工成包装用片材和内衬材料,用于电器、家具和运输保护,这类产品往往批量较大、规格相对固定,适合用切割线连续生产。工业领域还包括冷链保温材料的加工,如保温板和箱体用板的切割。除板材外,部分切割线还用于加工特定截面的型材和具有一定形状的产品。由于不同应用对产品规格和精度的要求不同,切割线在配置上也有所差异:建筑保温板材通常要求板材厚度均匀、表面平整,切割线需要具备较高的丝距精度和稳定的切割质量;包装用片材则更关注效率和成本。总体而言,EPS切割线的应用集中在需要批量、连续生产平面板材的场合,是EPS材料从块体转化为商品板材的主要加工手段。淄博友利机电热诚欢迎各界朋友前来参观、考察、洽谈业务。

多丝切割是EPS切割线提高效率的重要手段,通过在水平或垂直方向布置多根电热丝,实现一次行程切割多片或同时分条,从而成倍提高产出。多丝配置在板材生产中应用较为普遍:水平方向布置较多电热丝,可在块体通过时一次分出多片板材,减少切割次数和时间;垂直方向布置多根电热丝,可同时裁出多条或对多个位置进行裁切。这种并行加工方式使切割线的单位时间产量明显高于单丝逐次切割,适合批量较大、规格相对稳定的板材生产。多丝配置的效果取决于各电热丝状态的一致性,包括间距的准确性、张力的一致性和温度的均匀性:间距误差会直接反映在成品尺寸上,张力和温度不一致会使不同丝切出的切口质量出现差异。为保证多丝切割的质量,切割线通常具备精密的丝距设定能力、稳定的多路温控以及必要的自动调丝功能,使各丝在运行中保持相对一致的状态。此外,电热丝数量的增加也对设备的供电、张紧结构和整体刚性提出更高要求。合理配置多丝切割,并结合自动调丝和稳定的温控,能够在保证质量的前提下提高切割线的效率,是产线设计中提升产能的主要方式之一。友利塑机倾城服务,确保产品质量无后顾之忧。内蒙古EPS全自动连续切割设备
淄博友利机电热忱欢迎国内外客户前来进行技术交流和业务洽谈。济宁EPS数控切割机
EPS切割线在运行中可能出现一些常见问题,了解其表现、原因和处理方法,有助于及时排除故障、减少生产中断。切割质量方面的问题包括板材厚度不均、尺寸偏差、切口拉丝或波浪、表面碳化等:厚度不均多与电热丝间距不准或张力不一致有关,需要检查和调整丝距和张紧;尺寸偏差可能源于电热丝位置、定位不准或传动间隙,应检查相关部件;切口拉丝通常与温度偏低或速度过快有关,可调整温度和速度;切口波浪多因电热丝张力不足或受热下垂,需要调整张力;表面碳化则与温度偏高有关,应适当降低温度。运行方面的问题包括输送装置跑偏或不动作、堆垛不整齐、计数不准和联动异常等,前者多与张紧、平行度和传动有关,后者常涉及传感器、计数装置和控制逻辑,需要分别检查处理。设备方面的问题如加热异常、电机过载和安全装置动作等,应按电气和控制部分的排查方法处理。处理问题时,应先停止设备并确保安全,再分析原因后采取措施,避免盲目调整;对于涉及关键部件或反复出现的问题,宜联系专业人员检修。做好问题和处理的记录,有助于积累经验、减少同类问题的再次发生。济宁EPS数控切割机
EPS切割线的切割原理与热丝切割一致,即利用通电加热的电阻丝将泡沫熔化分切,但由于切割线的连续生产特...
【详情】切割线的精度和质量指标是衡量其加工水平的直接依据,关系到成品能否满足使用要求。切割精度通常表现为成品...
【详情】数据记录与生产管理是EPS切割线自动化和信息化发展的延伸,通过记录生产过程中的相关信息,为管理决策和...
【详情】EPS切割线的发展与EPS材料应用的扩展和自动控制技术的进步密切相关,其演进过程体现了从简单分切到连...
【详情】垂直切割是EPS切割线中用于确定板材宽度和长度的工位,与水平分片配合,把块体加工成规格规整的板材。经...
【详情】输送系统的维护与故障处理关系到EPS切割线能否连续稳定运行,由于输送装置处于生产流程的各个环节,其故...
【详情】水平切割工位是EPS切割线中把块体分切成板材的主要工位,其结构和功能直接决定板材的产量和质量。水平切...
【详情】