
-
 泰州冷镦螺丝模具厂家07.22
高温夏季生产车间环境温度偏高,冷镦润滑油散热效率下降,多工位冷镦螺丝模具工作面蓄热速度变快,车间通过加装润滑油循环冷却装置降低油品工作温度,间接控制模具成型区域温度,缓解高温带来的模具表层软化磨损。午...

-
 上海非标螺丝模具型号07.22
小型轻量化多工位冷镦螺丝模具人工转运时,操作人员佩戴防滑劳保手套握持模具非型腔部位,杜绝手掌汗液接触精密腔体引发锈蚀问题,大体积重型模具依靠叉车配合托架转运,模具出厂加工阶段预留吊装孔位,吊装作业依托...
-
 铜陵硬质合金螺丝模具售后服务07.22
多工位冷镦螺丝模具各个工位外侧加装薄钢板弯折成型的防尘挡板,挡板依靠卡扣固定在模具基座表面,阻挡飞溅铁屑、高温润滑油渗入模具装配缝隙,挡板拆装简便便于日常清洁打理。挡板受撞击变形或是出现破洞后直接更换...
-
 杭州非标螺丝模具哪家服务好07.22
小型多工位冷镦螺丝模具整体重量偏低,人工搬运装卸时借助防滑手套握持模具非型腔区域,避免手部汗液接触型腔内壁诱发锈蚀,大型模具转运依靠叉车搭配工装托架,吊装点位提前在模具基体预留吊装孔,不随意捆绑型腔部...
-
 铜陵冷镦螺丝模具选购07.22
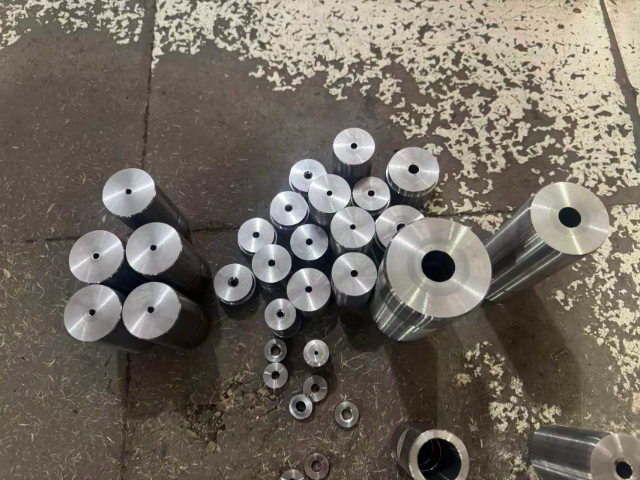
多工位冷镦螺丝模具淬火热处理作业时,模具整体浸入淬火液的下落速度保持匀速状态,下沉过快造成模具内外冷却速率差距过大,极易催生内部应力裂纹,下沉过慢模具表层降温不足,没法达到工艺预设硬度指标。淬火结束送...
-
嘉兴红打螺丝模具供应商07.17
加工自攻类螺丝的多工位冷镦螺丝模具,成型工位型腔内壁带有适配牙尖预成型的细微沟槽,沟槽经由精细刻模加工成型,沟槽深浅直接关联后续搓牙工序的原料基础形态。预镦工位只做坯料体积初步聚拢,不完成产品终外形,...
-
 苏州钨钢螺丝模具规格07.17
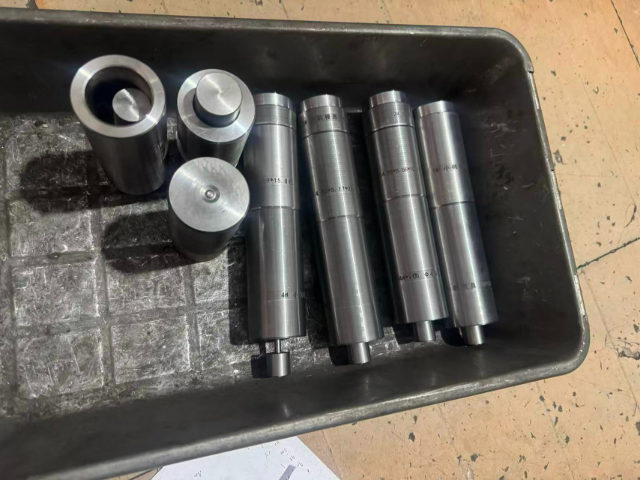
实际投入生产线使用的多工位冷镦螺丝模具,各工位模体之间预留合理的安装间隙,方便设备调试人员借助垫片微调模体所处位置,让每一个工位的成型点位和设备送料轨迹保持重合。坯料材质分为碳钢、不锈钢、铜材等多种类...
-
 台州冷镦螺丝模具咨询07.17
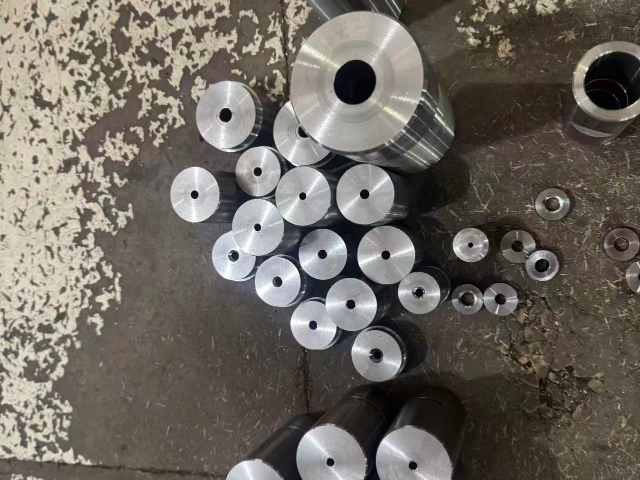
组成多工位冷镦螺丝模具的各类镶件大多采用过盈装配方式压装在模套内部,装配作业选用液压压装机缓慢施压,摒弃铁锤敲击的粗放装配方式,防止冲击载荷造成镶件内壁产生肉眼不易察觉的细微裂纹。模具完成全部机加工与...
-
台州钨钢螺丝模具选购07.17
多工位冷镦螺丝模具在日常生产装配环节,需要配合冷镦设备的运行节奏完成坯料的形变加工,模具主体由不同功能的模腔结构拼接组成,原材料选用适配冷挤压受力环境的钢材进行锻打预处理,加工阶段会经过粗车、精铣、热...
-
长沙硬质合金螺丝模具型号07.17
组成多工位冷镦螺丝模具的各类镶件大多采用过盈装配方式压装在模套内部,装配作业选用液压压装机缓慢施压,摒弃铁锤敲击的粗放装配方式,防止冲击载荷造成镶件内壁产生肉眼不易察觉的细微裂纹。模具完成全部机加工与...
-
连云港钨钢螺丝模具供应商07.16
小型轻量化多工位冷镦螺丝模具人工转运时,操作人员佩戴防滑劳保手套握持模具非型腔部位,杜绝手掌汗液接触精密腔体引发锈蚀问题,大体积重型模具依靠叉车配合托架转运,模具出厂加工阶段预留吊装孔位,吊装作业依托...
-
 多工位螺丝模具咨询07.16
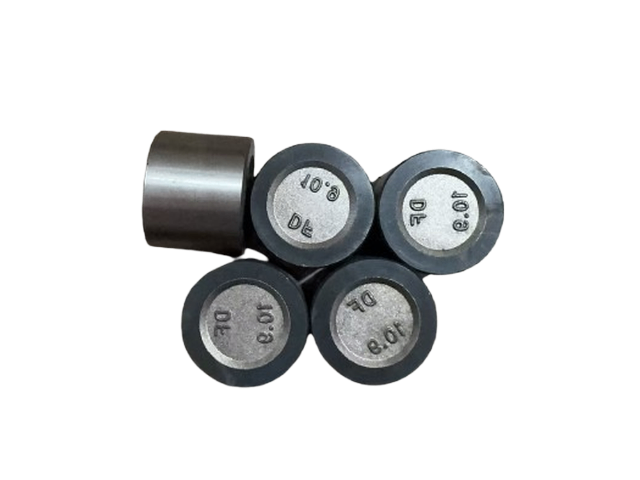
冷镦机设备滑块行程改动后,配套使用的多工位冷镦螺丝模具冲头伸入型腔深度随之变化,调试人员分次微调冲头安装高度,每调整一次就试产十件左右产品,测量螺丝头部厚度、外径等关键尺寸,逐步锁定合适的安装参数。滑...