
-
 长沙螺丝模具联系电话07.26
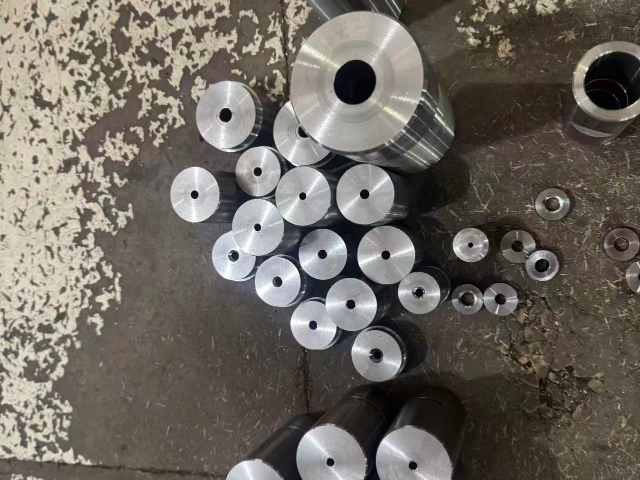
多工位冷镦螺丝模具的上下模配合间隙由产品公差和坯料伸缩系数共同确定,间隙数值过小,冷镦过程中多余金属材料无处延展,容易造成产品开裂同时加剧模具承压损耗;间隙数值偏大,坯料挤压后出现多余飞边,增加后续螺...

-
上海螺丝模具价格07.25
多工位冷镦螺丝模具的上下模配合间隙由产品公差和坯料伸缩系数共同确定,间隙数值过小,冷镦过程中多余金属材料无处延展,容易造成产品开裂同时加剧模具承压损耗;间隙数值偏大,坯料挤压后出现多余飞边,增加后续螺...
-
长沙非标螺丝模具规格07.25
多工位冷镦螺丝模具基体原材料选型结合订单生产周期规划,短期小批量接单生产选用经济型合金钢材压缩模具投入成本,常年不间断连续量产的产品配套模具选用适配交变挤压工况的特种模具钢材。模具钢原料进厂入库前抽取...
-
 湖南非标螺丝模具联系电话07.25
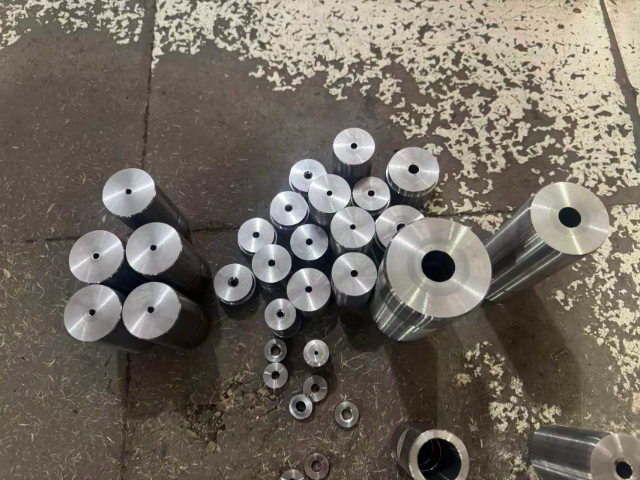
模具表面镀层处理是优化多工位冷镦螺丝模具使用表现的常用手段,镀层工艺包含氮化、渗硼等多种处理方式,不同镀层工艺的处理温度、保温时长各有区别,氮化处理后的模具表层硬度得到改善,能够降低坯料摩擦带来的表层...
-
嘉兴冷镦螺丝模具售后服务07.25
多工位冷镦螺丝模具基体选材会结合产品单批次生产总量调整,短周期小批量生产用模,选用经济型合金钢材控制模具采购成本,常年不间断量产的产品配套模具,选用抗疲劳属性更适配连续挤压工况的特种模具钢。钢材进厂入...
-
 广东非标螺丝模具型号07.25
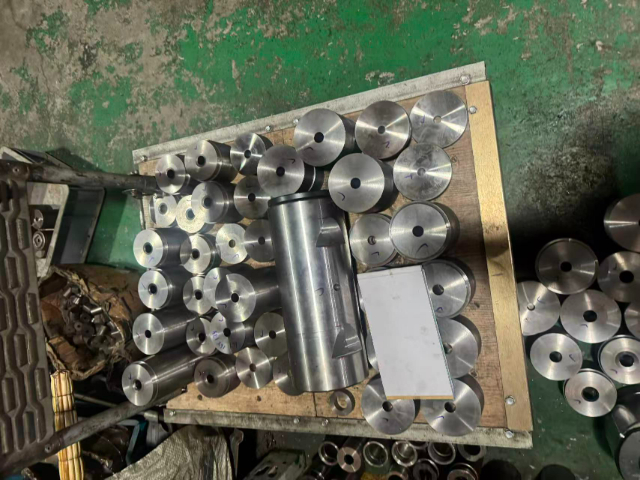
用来加工自攻螺丝的多工位冷镦螺丝模具,成型工位型腔内壁加工细微预成型沟槽,沟槽深度和走向参考后续搓牙工序的工艺需求设定,直接决定牙尖初步成型效果。预镦工位只完成坯料体积聚拢,不做产品终外形定型,预留充...
-
 厦门螺丝模具供应商07.25
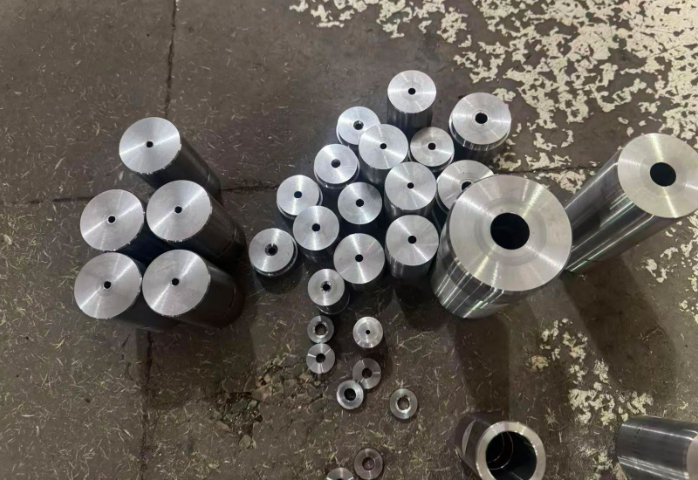
定制非标异形螺丝所用的多工位冷镦螺丝模具,前期工艺人员依据客户提供的产品加工图纸拆解各项尺寸数据,依照螺丝头部异形结构排布模具工位顺序,部分带有台阶、异形凹槽的产品,成型型腔依靠数控铣削分层加工成型,...
-
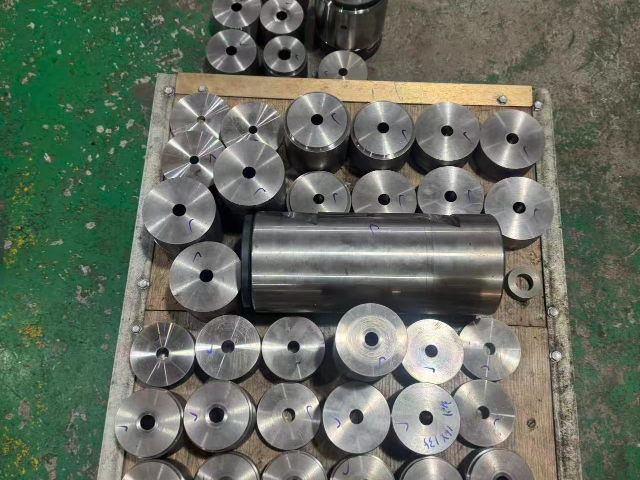 衡阳红打螺丝模具原厂直供07.24
存放于恒温仓储库房的多工位冷镦螺丝模具,库房湿度控制在固定区间,避免空气中水汽凝结在模具金属表面形成锈斑,仓储货架分层摆放模具,重型模具置于货架下层,轻型小规格模具放置上层。模具入库前完成清洁、防锈油...
-
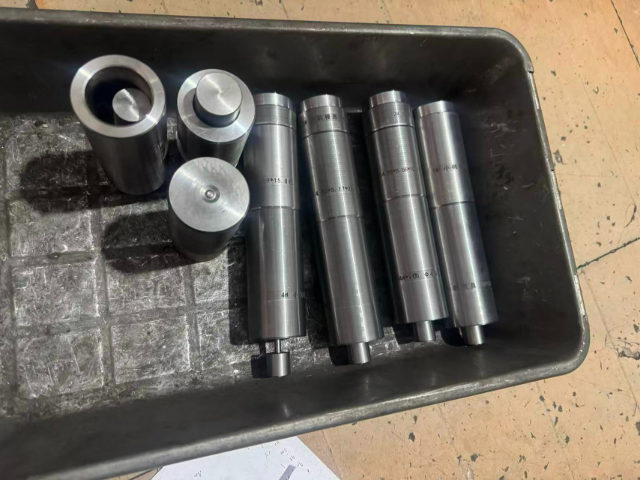 长沙多工位螺丝模具定制解决方案07.24
定制非标异形螺丝所用的多工位冷镦螺丝模具,前期工艺人员依据客户提供的产品加工图纸拆解各项尺寸数据,依照螺丝头部异形结构排布模具工位顺序,部分带有台阶、异形凹槽的产品,成型型腔依靠数控铣削分层加工成型,...
-
湖南冷镦螺丝模具咨询07.24
生产环境里飘散的金属粉尘、细小坯料碎屑容易卡在多工位冷镦螺丝模具各个工位缝隙之中,长时间堆积的硬质杂质会在坯料挤压过程压入螺丝毛坯表层,形成凹坑、毛刺等外观瑕疵,车间操作人员利用高压在设备短暂停机间隙...
-
连云港钨钢螺丝模具性价比07.24
制作多工位冷镦螺丝模具所用钢材的熔炼批次不同,会带来材质理化参数的细微差别,同一批订单所用模具原料尽量选用同一熔炼批次钢材,缩小同批次模具使用性能的浮动范围。模具研磨工序依托平面磨床、内圆磨床完成型腔...
-
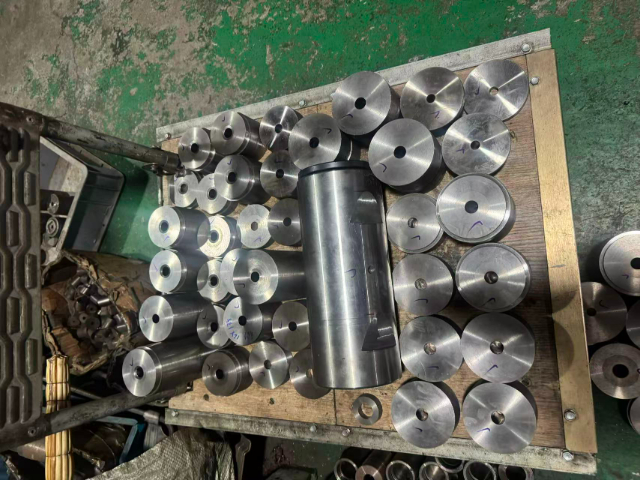 嘉兴硬质合金螺丝模具原厂直供07.24
使用多工位冷镦螺丝模具加工铝制螺丝坯料时,铝屑质地偏软容易粘连在型腔内壁,持续生产需要提升润滑油的附着性能,选用带极压添加剂的冷镦油,减少铝料粘模现象。粘模堆积过多会改变型腔有效成型空间,产出的螺丝头...