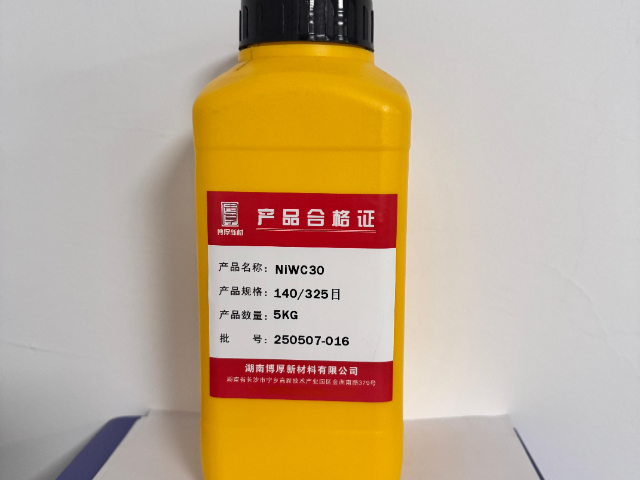
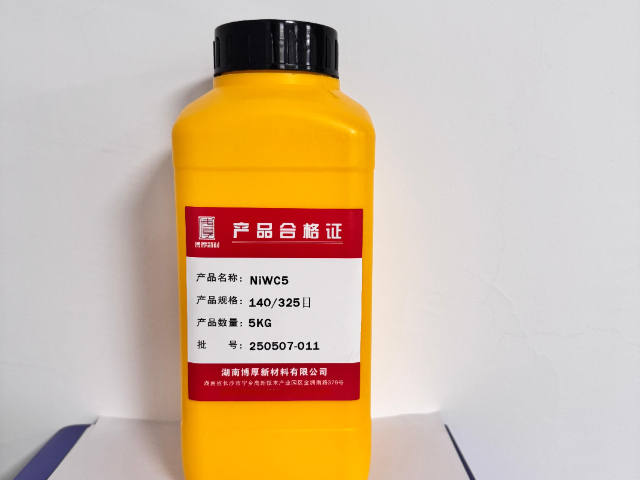
- 品牌
- 博厚粉末
- 品名
- 镍基合金粉
- 粒度
- 325目
- 形状
- 颗粒状
- 制作方法
- 雾化法
- 包装规格
- 桶装
- 产地
- 湖南宁乡
- 厂家
- 湖南博厚新材料有限公司
在高温耐磨的工业应用场景中,博厚新材料镍基高温合金粉末以其硬质相复合体系,构建起长效的耐磨防护屏障。通过在镍基基体中均匀弥散 15-20% 的 WC(碳化钨)与 Cr₃C₂(碳化铬)硬质相,利用粉末冶金工艺使硬质相以纳米级颗粒均匀分布,形成 “金属基体 + 陶瓷强化相” 的复合结构,经检测涂层显微硬度可达 HV1000-1200,较传统镍基涂层提升 40% 以上。在水泥回转窑托轮轴颈的修复应用中,该粉末涂层展现出耐磨损能力。当设备处于 300℃高温与 20MPa 接触应力的工况时,涂层的磨损量为 0.01mm/1000 小时,而未处理的轴颈在相同条件下磨损量达 0.08mm/1000 小时,耐磨性能提升 8 倍。微观分析显示,WC 颗粒在磨损过程中形成 “支撑骨架”,有效阻碍磨粒对基体的切削,而镍基相则提供足够的韧性以抵抗冲击疲劳。某矿山破碎机锤头采用该粉末堆焊后,使用寿命实现质的飞跃。在处理花岗岩等硬岩物料时,锤头更换周期从 3 个月延长至 10 个月,按年处理 100 万吨矿石计算,每年可减少停机更换次数达 8 次,单次停机损失约 25 万元,年综合效益提升超 200 万元。这种 “耐高温 + 高耐磨” 的双重性能优势,使博厚粉末在水泥、矿山、冶金等高温磨损领域成为设备延寿的解决方案。博厚新材料镍基高温合金粉末的显微组织均匀细致,进一步增强了材料的性能优势。In718镍基高温合金粉末市场价格
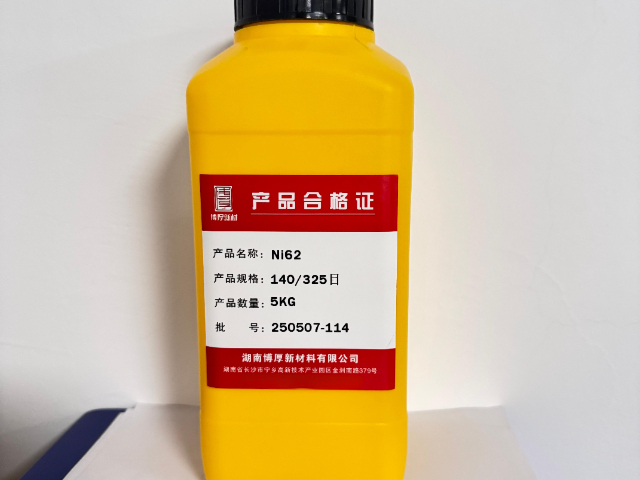
博厚新材料充分认识到不同客户在应用场景和性能需求上的差异,因此能够根据客户的特殊要求,对镍基高温合金粉末的成分和性能进行调整和定制化研发。公司拥有先进的材料设计和模拟计算平台,结合丰富的实验数据和经验,能够快速为客户提供满足特定需求的解决方案。例如,针对某航天企业对高温合金材料度、低密度的要求,研发团队通过优化合金成分,减少密度较大的元素含量,同时引入强化相和微合金化元素,开发出新型镍基高温合金粉末,使材料的密度降低了 8%,而抗拉强度提高了 15%;对于某化工企业在强腐蚀环境下使用的设备部件需求,通过增加钼、钨等耐蚀元素的含量,并调整合金的组织结构,提高了粉末的耐腐蚀性能,使其在特定腐蚀介质中的腐蚀速率降低了 70%。这种定制化服务不满足了客户的个性化需求,还为客户创造了更大的价值,增强了企业的市场竞争力。合金成分均匀镍基高温合金粉末材料博厚新材料镍基高温合金粉末具备优良的高温稳定性,在 800℃以上高温环境中,依然能保持良好的力学性能。
博厚新材料与顺丰冷运、京东物流合作构建专业运输体系,确保粉末存储环境湿度<20% RH。包装采用三层防护:内袋为铝箔真空袋(透湿量≤0.1g / 天),充入高纯氮气(≤-40℃);中袋放置湿度指示卡(>20% 变色)与硅胶干燥剂(吸湿量≥40% 自身重量);外箱标注 “防潮” 标识并贴温度湿度记录仪。运输车辆配备 GPS 温控系统(25℃±5℃),湿度超标自动启动除湿装置。某 3D 打印企业从湖南采购钛基粉末发往马来西亚,经 15 天海运后检测,粉末湿度维持在 18% RH,流动性(20s/50g)与出厂一致,而普通运输的粉末湿度达 35% RH,流动性下降至 28s/50g,该方案使湿热地区交付合格率达 100%。
博厚新材料镍基高温合金粉末的高球形度(≥98%)与优异流动性,为增材制造工艺带来优势。在选区激光熔化(SLM)过程中,粉末铺粉均匀性误差<0.03mm,激光吸收率提升至 45%,有效减少了成型件的孔隙率(<0.5%)。某医疗器械企业采用该粉末 3D 打印的骨科植入物,表面粗糙度 Ra≤0.8μm,无需后续打磨处理,且内部结构实现仿生多孔设计(孔隙率 30 - 40%),促进骨细胞生长。此外,粉末的窄粒度分布(D10 = 15μm,D90 = 45μm)使打印层厚控制精度达 ±0.01mm,为复杂结构件的高精度制造提供了保障。对于装备制造领域,博厚新材料镍基高温合金粉末是不可或缺的材料。
博厚新材料镍基高温合金粉末对激光熔覆、热等静压等先进制造工艺具有良好的适配性。在激光熔覆过程中,粉末的低熔点共晶成分(熔点降低至 1200℃)与高润湿性,使熔覆层与基体形成牢固的冶金结合(结合强度≥45MPa),且稀释率控制在 5% 以内。热等静压工艺中,粉末的高球形度与低含氧量确保了部件的高致密度(≥99.5%),内部缺陷完全消除。某航空发动机叶片制造企业采用 “激光熔覆 + 热等静压” 复合工艺,将叶片的生产周期缩短 30%,成本降低 25%,同时性能达到锻造件水平。博厚新材料镍基高温合金粉末的耐腐蚀性优良,在多种腐蚀性介质环境中都能稳定工作。In718镍基高温合金粉末市场价格
采用博厚新材料镍基高温合金粉末制造的涡轮叶片,在航空发动机中发挥着关键作用。In718镍基高温合金粉末市场价格
在粉末粒度控制领域,博厚新材料依托自主研发的 “双级气雾化 - 旋风分级” 工艺,实现粒径的调控。一级雾化采用高压氮气(压力 10 - 15MPa)将熔融态合金破碎成初步颗粒,二级雾化通过优化气体流场结构,使粉末粒径分布在 15 - 53μm 区间占比达 95% 以上,且粒度分布曲线标准差≤5μm。这种均匀的粒径分布提升了粉末的流动性(霍尔流速≤15s/50g),在激光选区熔化(SLM)工艺中,铺粉层厚度偏差可控制在 ±0.02mm,有效避免因粉末团聚导致的成型缺陷。某 3D 打印企业采用该粉末制造的航空发动机燃油喷嘴,成型精度达 ±0.1mm,良品率从 75% 提升至 92%。In718镍基高温合金粉末市场价格


- 耐腐蚀镍基高温合金粉末出厂价 2026-11-02
- 涡轮盘镍基高温合金粉末价目 2026-11-02
- C276镍基高温合金粉末厂家现货 2026-10-11
- 无脱落镍基高温合金粉末厂家价格 2026-10-05
- 100/270目镍基高温合金粉末方法 2026-10-05
- 无气孔镍基高温合金粉末厂家现货 2026-09-30
- In718镍基高温合金粉末市场价格 2026-09-30
- 无脱落镍基高温合金粉末质量检测 2026-09-27
- Inconel600镍基高温合金粉末材料分类 2026-09-27
- 疲劳性好镍基高温合金粉末质量检测 2026-09-25
- 无裂纹镍基高温合金粉末原料 2026-09-25
- 15/53um镍基高温合金粉末要多少钱 2026-09-25