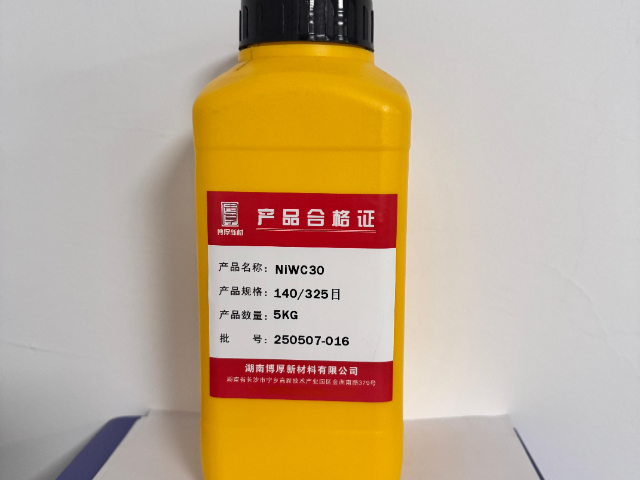
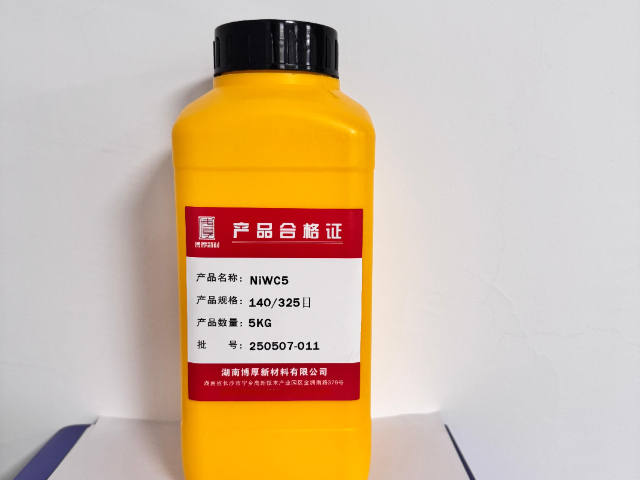
- 品牌
- 博厚粉末
- 品名
- 镍基合金粉
- 粒度
- 325目
- 形状
- 颗粒状
- 制作方法
- 雾化法
- 包装规格
- 桶装
- 产地
- 湖南宁乡
- 厂家
- 湖南博厚新材料有限公司
在高温耐磨的工业应用场景中,博厚新材料镍基高温合金粉末以其硬质相复合体系,构建起长效的耐磨防护屏障。通过在镍基基体中均匀弥散 15-20% 的 WC(碳化钨)与 Cr₃C₂(碳化铬)硬质相,利用粉末冶金工艺使硬质相以纳米级颗粒均匀分布,形成 “金属基体 + 陶瓷强化相” 的复合结构,经检测涂层显微硬度可达 HV1000-1200,较传统镍基涂层提升 40% 以上。在水泥回转窑托轮轴颈的修复应用中,该粉末涂层展现出耐磨损能力。当设备处于 300℃高温与 20MPa 接触应力的工况时,涂层的磨损量为 0.01mm/1000 小时,而未处理的轴颈在相同条件下磨损量达 0.08mm/1000 小时,耐磨性能提升 8 倍。微观分析显示,WC 颗粒在磨损过程中形成 “支撑骨架”,有效阻碍磨粒对基体的切削,而镍基相则提供足够的韧性以抵抗冲击疲劳。某矿山破碎机锤头采用该粉末堆焊后,使用寿命实现质的飞跃。在处理花岗岩等硬岩物料时,锤头更换周期从 3 个月延长至 10 个月,按年处理 100 万吨矿石计算,每年可减少停机更换次数达 8 次,单次停机损失约 25 万元,年综合效益提升超 200 万元。这种 “耐高温 + 高耐磨” 的双重性能优势,使博厚粉末在水泥、矿山、冶金等高温磨损领域成为设备延寿的解决方案。在冶金行业的高温设备制造中,博厚新材料镍基高温合金粉末展现出良好的适用性。不开裂镍基高温合金粉末供应商家
博厚新材料镍基高温合金粉末在多种腐蚀性介质中展现出优异的稳定性。针对化工行业的强酸碱环境,开发出高 Mo(钼)含量(10 - 12%)的耐腐蚀粉末,在 10% 硫酸溶液中,腐蚀速率为 0.05mm/a,是普通不锈钢的 1/10。在海洋工程领域,通过添加 Cu(铜)元素(3 - 5%),使粉末涂层在海水环境中的点蚀电位提高至 0.8V(vs SCE),有效抑制了 Cl⁻引发的点蚀。某海上风电平台采用该粉末喷涂的塔筒,经 5 年海水浸泡与盐雾侵蚀,涂层完好率达 95%,大幅降低了维护成本。不开裂镍基高温合金粉末供应商家在能源电力行业,博厚新材料镍基高温合金粉末为高温部件的制造提供了可靠的材料保障。
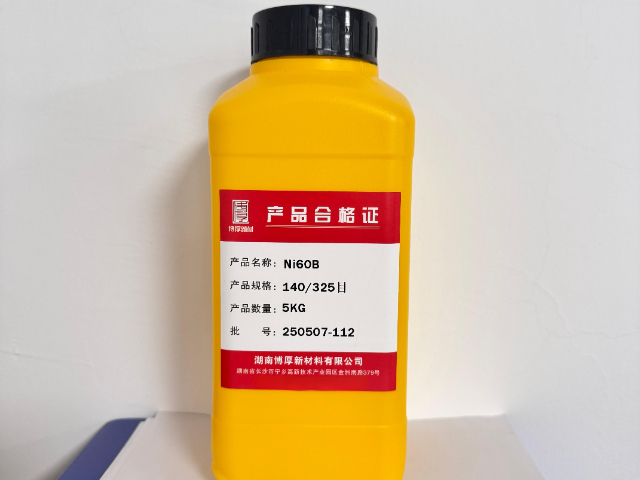
博厚新材料构建了覆盖全产业链的质量检测体系。原材料检测方面,除常规元素分析外,还增加了氧氮氢(ONH)分析仪检测气体杂质(O≤100ppm,N≤50ppm,H≤15ppm);过程检测中,采用工业 CT 扫描检测粉末内部缺陷(分辨率达 1μm);成品检测配备万能材料试验机、高温蠕变试验机等设备,对拉伸、疲劳、高温持久等 12 项指标进行全检。所有产品均通过 ISO 9001、AS9100 航空质量管理体系认证,部分型号获得 GE、西门子等国际巨头的供应商资质认证,确保每一批粉末都达到国际标准。
博厚新材料建立了覆盖镍基高温合金粉末生产全生命周期的智能监控系统。熔炼环节采用红外测温仪实时监测炉温(精度 ±1℃),通过真空度传感器将熔炼环境控制在 10⁻³Pa 以下;气雾化过程中,利用激光粒度仪在线检测粉末粒径,当偏差超过设定值 0.5μm 时,系统自动调整雾化参数;后处理阶段,通过自动称重、扫码追溯系统实现批次信息全记录。这种全流程精密监测使产品批次合格率稳定在 99.8% 以上,某汽车涡轮增压器客户连续 3 年采购零退货,充分验证了质量控制体系的可靠性。博厚新材料镍基高温合金粉末的高温强度和韧性达到了完美平衡,提升了部件的综合性能。
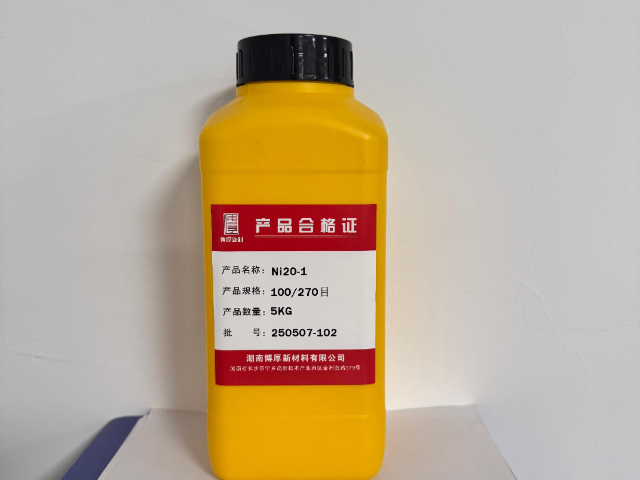
博厚新材料对镍基高温合金粉末的质量检测涵盖多个维度,构建了一套科学、严谨、的质量检测体系,以确保产品质量万无一失。在原材料检测阶段,除了常规的化学成分分析外,还运用高分辨率的扫描电子显微镜(SEM)和能谱仪(EDS)对原料的微观形貌和杂质分布进行检测,确保原料纯净无缺陷;生产过程中,通过在线监测设备实时检测关键工艺参数,如熔炼温度、雾化压力、粉末粒度等,并定期抽取样品进行金相组织观察和硬度测试,及时发现和解决生产过程中的质量问题;成品检测环节,采用万能材料试验机、高温蠕变试验机、疲劳试验机等设备,对产品的拉伸性能、高温持久性能、疲劳性能等力学指标进行严格测试;同时,利用 X 射线衍射仪(XRD)、透射电子显微镜(TEM)等先进仪器对产品的晶体结构、微观组织进行深入分析,确保产品的各项性能符合标准要求。此外,还建立了产品质量追溯体系,每一批次产品都有的追溯编码,可实现从原材料采购、生产过程到成品交付的全过程追溯,为产品质量提供了的保障。博厚新材料镍基高温合金粉末适用于激光熔覆、热等静压等多种先进制造工艺。超音速喷涂镍基高温合金粉末质检
博厚新材料对镍基高温合金粉末的生产过程进行严格把控,每一道工序都经过精密监测,保证产品质量稳定。不开裂镍基高温合金粉末供应商家
在粉末粒度控制领域,博厚新材料依托自主研发的 “双级气雾化 - 旋风分级” 工艺,实现粒径的调控。一级雾化采用高压氮气(压力 10 - 15MPa)将熔融态合金破碎成初步颗粒,二级雾化通过优化气体流场结构,使粉末粒径分布在 15 - 53μm 区间占比达 95% 以上,且粒度分布曲线标准差≤5μm。这种均匀的粒径分布提升了粉末的流动性(霍尔流速≤15s/50g),在激光选区熔化(SLM)工艺中,铺粉层厚度偏差可控制在 ±0.02mm,有效避免因粉末团聚导致的成型缺陷。某 3D 打印企业采用该粉末制造的航空发动机燃油喷嘴,成型精度达 ±0.1mm,良品率从 75% 提升至 92%。不开裂镍基高温合金粉末供应商家


- 耐腐蚀镍基高温合金粉末出厂价 2026-11-02
- 涡轮盘镍基高温合金粉末价目 2026-11-02
- C276镍基高温合金粉末厂家现货 2026-10-11
- 无脱落镍基高温合金粉末厂家价格 2026-10-05
- 100/270目镍基高温合金粉末方法 2026-10-05
- 无气孔镍基高温合金粉末厂家现货 2026-09-30
- In718镍基高温合金粉末市场价格 2026-09-30
- 无脱落镍基高温合金粉末质量检测 2026-09-27
- Inconel600镍基高温合金粉末材料分类 2026-09-27
- 疲劳性好镍基高温合金粉末质量检测 2026-09-25
- 无裂纹镍基高温合金粉末原料 2026-09-25
- 15/53um镍基高温合金粉末要多少钱 2026-09-25