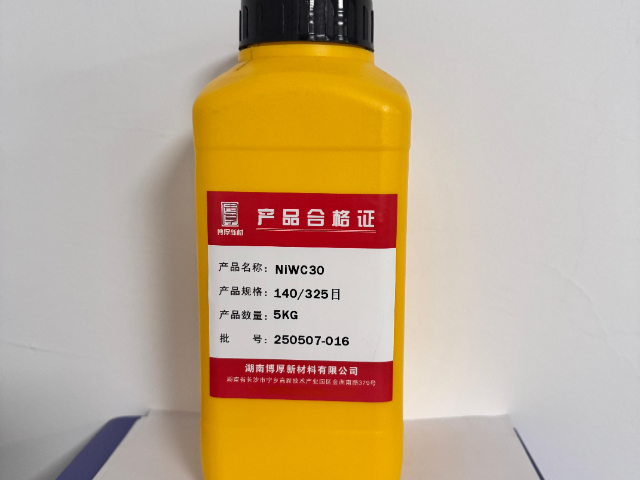
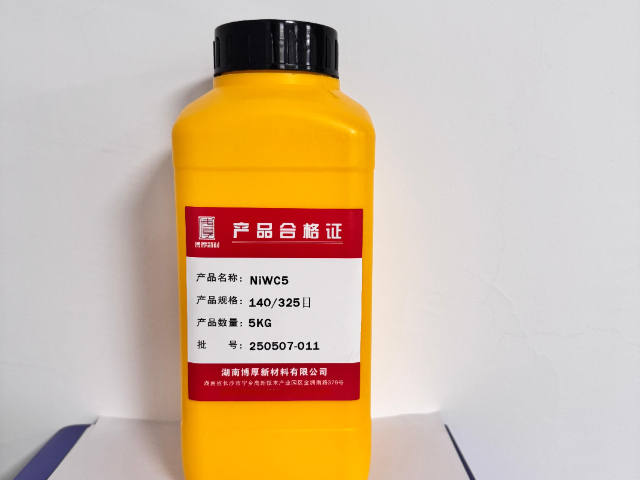
- 品牌
- 博厚粉末
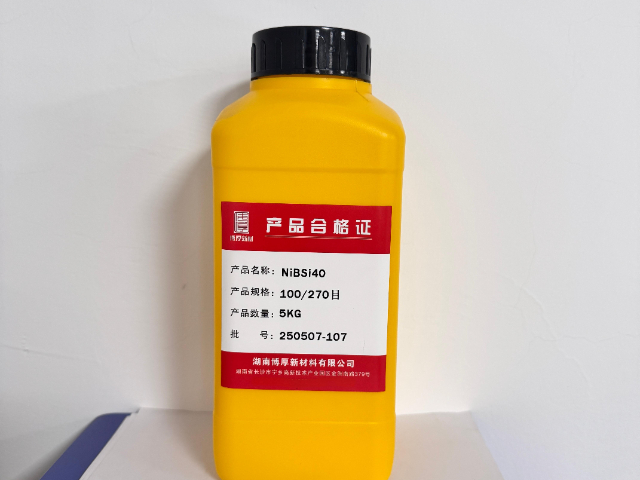
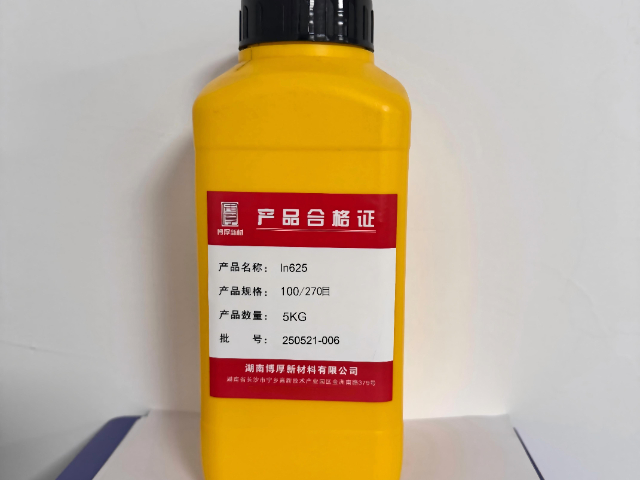
- 品名
- 镍基合金粉
- 粒度
- 325目
- 形状
- 颗粒状
- 制作方法
- 雾化法
- 包装规格
- 桶装
- 产地
- 湖南宁乡
- 厂家
- 湖南博厚新材料有限公司
湖南博厚新材料技术团队提供全流程喷涂工艺优化服务,针对 HVOF(超音速火焰喷涂)工艺,通过正交试验建立参数数据库,可匹配粉末特性与工况需求。某矿山企业采用 KCr2C3-NiCr 粉末喷涂破碎机颚板时,初始参数(燃气流量 300L/min,喷涂距离 300mm)导致涂层结合强度 35MPa,博厚团队通过测试分析,将燃气流量调整至 350L/min,喷涂距离缩短至 250mm,结合强度提升至 50MPa,颚板寿命从 2 个月延长至 6 个月。该团队还开发了智能参数推荐系统,输入粉末型号、基体材料、工况条件后,可自动生成工艺参数,目前已积累 120 余种粉末的工艺方案,帮助客户减少试错成本,工艺调试周期缩短 50%。对于复杂形状的零部件制造,博厚新材料镍基高温合金粉末的成型性能优势明显。不开裂镍基高温合金粉末生产厂家
博厚新材料建立了覆盖镍基高温合金粉末生产全生命周期的智能监控系统。熔炼环节采用红外测温仪实时监测炉温(精度 ±1℃),通过真空度传感器将熔炼环境控制在 10⁻³Pa 以下;气雾化过程中,利用激光粒度仪在线检测粉末粒径,当偏差超过设定值 0.5μm 时,系统自动调整雾化参数;后处理阶段,通过自动称重、扫码追溯系统实现批次信息全记录。这种全流程精密监测使产品批次合格率稳定在 99.8% 以上,某汽车涡轮增压器客户连续 3 年采购零退货,充分验证了质量控制体系的可靠性。In718镍基高温合金粉末直销价格对于高温耐磨的应用场景,博厚新材料镍基高温合金粉末能够提供持久稳定的性能表现。
博厚新材料镍基高温合金粉末的高球形度(≥98%)与优异流动性,为增材制造工艺带来优势。在选区激光熔化(SLM)过程中,粉末铺粉均匀性误差<0.03mm,激光吸收率提升至 45%,有效减少了成型件的孔隙率(<0.5%)。某医疗器械企业采用该粉末 3D 打印的骨科植入物,表面粗糙度 Ra≤0.8μm,无需后续打磨处理,且内部结构实现仿生多孔设计(孔隙率 30 - 40%),促进骨细胞生长。此外,粉末的窄粒度分布(D10 = 15μm,D90 = 45μm)使打印层厚控制精度达 ±0.01mm,为复杂结构件的高精度制造提供了保障。
博厚新材料镍基高温合金粉末在多种腐蚀性介质中展现出优异的稳定性。针对化工行业的强酸碱环境,开发出高 Mo(钼)含量(10 - 12%)的耐腐蚀粉末,在 10% 硫酸溶液中,腐蚀速率为 0.05mm/a,是普通不锈钢的 1/10。在海洋工程领域,通过添加 Cu(铜)元素(3 - 5%),使粉末涂层在海水环境中的点蚀电位提高至 0.8V(vs SCE),有效抑制了 Cl⁻引发的点蚀。某海上风电平台采用该粉末喷涂的塔筒,经 5 年海水浸泡与盐雾侵蚀,涂层完好率达 95%,大幅降低了维护成本。采用博厚新材料镍基高温合金粉末制成的零部件,在高温高压工况下,依然能保持良好的尺寸稳定性。
博厚新材料在镍基高温合金粉末领域的研发成果丰硕,为我国高温合金材料的发展做出了积极而重要的贡献。公司通过持续的技术创新和研发投入,突破了多项关键技术,填补了国内在某些镍基高温合金粉末产品上的空白。例如,成功开发出适用于航空发动机涡轮叶片的新一代镍基单晶高温合金粉末,其性能达到国际先进水平,打破了国外对该类材料的长期垄断,实现了国产化替代;在新能源领域,研发的高导热、高稳定性的镍基高温合金粉末,为太阳能光热发电、核能等新能源装备的关键部件制造提供了可靠的材料支持,推动了我国新能源产业的发展。此外,博厚新材料还积极参与行业标准的制定和修订工作,将自身的技术成果和实践经验转化为行业标准,提升了我国高温合金材料行业的整体技术水平和国际竞争力,为行业的健康、可持续发展发挥了重要的和示范作用。博厚新材料镍基高温合金粉末具备优良的高温稳定性,在 800℃以上高温环境中,依然能保持良好的力学性能。不开裂镍基高温合金粉末生产厂家
采用博厚新材料镍基高温合金粉末制造的零部件,能够有效降低设备的维护成本和停机时间。不开裂镍基高温合金粉末生产厂家
博厚新材料镍基高温合金粉末对激光熔覆、热等静压等先进制造工艺具有良好的适配性。在激光熔覆过程中,粉末的低熔点共晶成分(熔点降低至 1200℃)与高润湿性,使熔覆层与基体形成牢固的冶金结合(结合强度≥45MPa),且稀释率控制在 5% 以内。热等静压工艺中,粉末的高球形度与低含氧量确保了部件的高致密度(≥99.5%),内部缺陷完全消除。某航空发动机叶片制造企业采用 “激光熔覆 + 热等静压” 复合工艺,将叶片的生产周期缩短 30%,成本降低 25%,同时性能达到锻造件水平。不开裂镍基高温合金粉末生产厂家


- 耐腐蚀镍基高温合金粉末出厂价 2026-11-02
- 涡轮盘镍基高温合金粉末价目 2026-11-02
- C276镍基高温合金粉末厂家现货 2026-10-11
- 无脱落镍基高温合金粉末厂家价格 2026-10-05
- 100/270目镍基高温合金粉末方法 2026-10-05
- 无气孔镍基高温合金粉末厂家现货 2026-09-30
- In718镍基高温合金粉末市场价格 2026-09-30
- 无脱落镍基高温合金粉末质量检测 2026-09-27
- Inconel600镍基高温合金粉末材料分类 2026-09-27
- 疲劳性好镍基高温合金粉末质量检测 2026-09-25
- 无裂纹镍基高温合金粉末原料 2026-09-25
- 15/53um镍基高温合金粉末要多少钱 2026-09-25