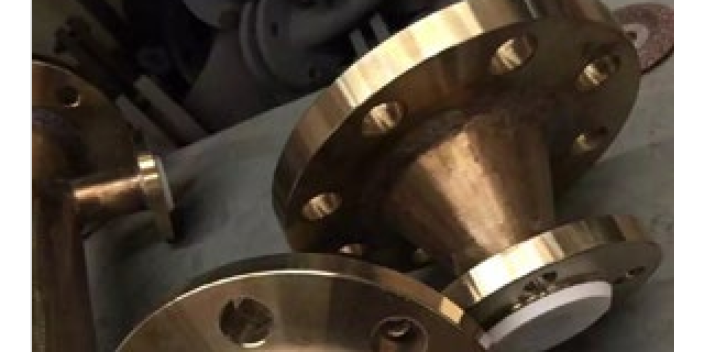
钢衬四氟管道在温度变化时会产生热膨胀(或冷收缩),PTFE内衬和钢管外壳的线膨胀系数差异明显——PTFE的线膨胀系数约为10×10⁻⁵/℃(在20-200℃范围内的平均值),碳钢的线膨胀系数约为1.2×10⁻⁵/℃,两者相差约8倍。这意味着当管道从安装温度(20℃)升至工作温度(150℃)时,一根4米长的钢管自身膨胀约6.2mm(ΔL_steel=4000×1.2×10⁻⁵×130=6.2mm),而PTFE内衬的自由膨胀量约为52mm(ΔL_PTFE=4000×10×10⁻⁵×130=52mm),两者之间的膨胀差高达45.8mm——如果管道两端法兰刚性固定、不允许任何位移,这个膨胀差将全部转化为衬里与钢管界面之间的巨大剪应力(可能导致紧衬管道的粘结层被剪脱)或者PTFE内衬的轴向压缩变形(可能导致松衬管道的PTFE内管在钢管内部轴向皱褶堵塞流道)。因此,钢衬四氟管道系统必须在适当的位置设置补偿装置来吸收热膨胀位移。常用的补偿装置是PTFE波纹膨胀节(也称PTFE补偿器)——利用PTFE波纹管的轴向伸缩和横向挠曲能力来吸收管道的热位移。PTFE波纹膨胀节通常由PTFE波纹管体、两端法兰(碳钢+PTFE翻边全包覆)和外部限位拉杆组成,波纹管的波数(通常2-8个波)根据所需的补偿量计算确定。淄博松尚复合材料有限公司提供周到的解决方案,满足客户不同的服务需要。黑龙江不锈钢钢衬四氟设备
钢衬四氟管道技术虽然已经发展到了相当成熟的阶段,但针对不断升级的工业需求(更高温度、更高压力、更苛刻介质、更长寿命、更低维护)和日益严格的环保安全监管要求,技术创新仍在持续向前推进。当前和未来5-10年内值得关注的几个技术发展趋势和创新方向包括:一,新型氟塑料衬里材料的应用——PFA和MFA等可熔融加工的全氟化高分子材料正在逐步从特殊应用向中端常规应用渗透。随着PFA树脂产能的扩大和成本的下降,PFA衬里管道的价格正在逐步接近PTFE衬里管道(目前PFA管道售价约为同规格PTFE管道的1.5-2倍,较5年前的3-4倍已有大幅下降),PFA在焊接可控性、抗渗透性和洁净度方面的优势使其在半导体、医药、高纯化学品等管道市场中的份额持续扩大。浙江钢衬四氟补偿器淄博松尚复合材料有限公司生产的产品受到用户的一致称赞。
半导体和液晶面板制造过程中使用的大量电子化学品(电子级硫酸、电子级氢氟酸、电子级双氧水、电子级异丙醇、光刻胶、显影液等),对输送管道的洁净度要求达到了工业领域的——金属离子杂质含量需控制在ppb甚至ppt级别,颗粒物含量需达到SEMI标准(SemiC63等)规定的严苛水平,任何从管道材质中溶出的微量杂质都可能直接影响芯片制造的良率(良率降低1个百分点对12英寸晶圆厂可能意味着每月上千万美元的经济损失)。电子级化学品输送管道的选材长期被两类材料主导:高纯PFA管道(全氟烷氧基树脂,化学结构与PTFE相似但可熔融加工,纯度高、金属杂质很低)和电抛光不锈钢管道(316L不锈钢内壁经电化学抛光达到Ra≤0.25μm的光洁度)。
钢衬四氟管道在出厂前必须经过系统性的质量检测,确保交付给用户的产品在防腐性能、结构强度和使用安全性方面全部合格。出厂检测项目按照检测性质可以分为以下几类:外观尺寸检测——包括管道长度、法兰外径、法兰螺栓孔中心圆直径、法兰厚度、衬里翻边宽度和厚度等的尺寸测量,所有尺寸偏差应符合HG/T21562或供需双方约定的公差范围(一般按GB/T1804的m级公差执行);衬里层外观质量检查——100%目视检查衬里层表面是否有气泡、裂纹、脱皮、明显划痕、异物夹杂、颜色异常(发黄发黑表明PTFE烧结过程中过热降解)等缺陷,翻边弯折处100%检查是否有裂纹。电火花针眼检测(100%全检,必检项目)——使用电火花检漏仪对整根管道(包括直管段内壁和法兰翻边面的全部PTFE表面)进行扫描检测,检测电压按衬里厚度每毫米5-10kV设定(例如3mm衬里的检测电压为15-30kV),扫描速度≤300mm/s,检测过程中应覆盖所有PTFE表面,不得留有任何未检测区域,发现针眼必须进行修补或判定不合格。附着力测试(抽样检测)——从同批次同规格管道中抽取1-2根进行拉拔法附着力测试(参照ISO4624),紧衬和模压管道的附着力应≥5MPa,松衬管道不做此要求。不断开发新的产品,并建立了完善的服务体系。
松衬工艺是钢衬四氟管道基础、历史久的衬里制造方法,其工艺原理是将预先制成的PTFE薄壁管材(通常由PTFE粉末通过糊状挤出或柱塞推压工艺制成)以机械方式套入钢管内腔,管材外径略小于钢管内径(间隙约0.5-1mm),管材两端伸出钢管法兰面一定长度,通过加热翻边将PTFE管材的端部固定在法兰密封面上。松衬工艺的完整流程如下:一步,钢管准备——钢管内壁通常只需进行基本的清洁除锈处理(有些制造厂甚至不进行喷砂处理,因为松衬工艺不依赖钢-氟粘结),检查钢管内壁是否有尖锐凸起物(如焊瘤、毛刺)并打磨,因为这些凸起物会刺破PTFE薄壁管内壁。第二步,PTFE管材套入——将预制PTFE管材用牵引装置缓缓拉入钢管内腔,套入过程中应避免PTFE管材扭曲和急剧弯曲,大口径管道可采用加热钢管(钢管热膨胀后内径增大)辅助套入——钢管加热至80-120℃使其内径膨胀约0.1%-0.2%,待PTFE管材套入后钢管冷却收缩,PTFE管材与钢管内壁之间形成轻微过盈配合。第三步,管端翻边——将伸出钢管法兰面的PTFE管材端部加热至350-370℃(采用热风或加热板),待PTFE材料软化后,用锥形翻边模具将PTFE管端向外翻折并压平在法兰密封面上,翻边完成后保持压力冷却定型。欢迎选择松尚复合材料。安徽耐高温钢衬四氟管件价格
淄博松尚复合材料有限公司愿与各界朋友携手共进,共创未来!黑龙江不锈钢钢衬四氟设备
PTFE波纹膨胀节在钢衬四氟管道系统中的安装位置选择不是随意的,而是需要基于管道应力分析的结果来科学确定。错误的膨胀节安装位置可能导致膨胀节无法有效吸收热位移,甚至膨胀节本身成为应力集中点和早期失效点。膨胀节安装位置选择的一般原则如下:在两固定点之间的直管段中间位置——固定点限制了管道的轴向位移,两固定点之间的直管段在温度变化时会向两侧或中间膨胀/收缩,膨胀节安装在该直管段的中点位置,可以均衡地吸收来自两侧的位移。在管道方向改变处(弯头附近)——管道的弯头本身具有一定的柔性和热位移吸收能力(L形和Z形自然补偿),但如果管道布置过于刚直(长距离无弯头),必须设置膨胀节来补充自然补偿的不足。黑龙江不锈钢钢衬四氟设备