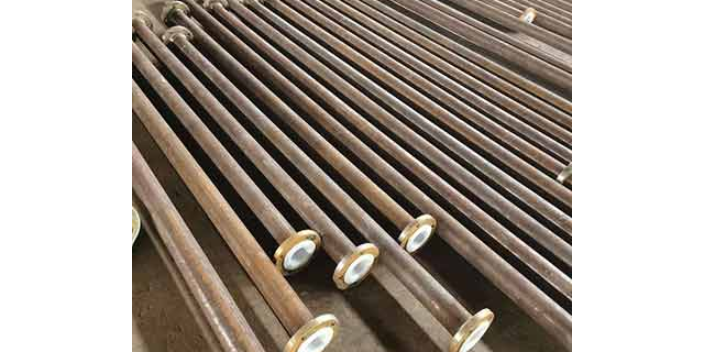
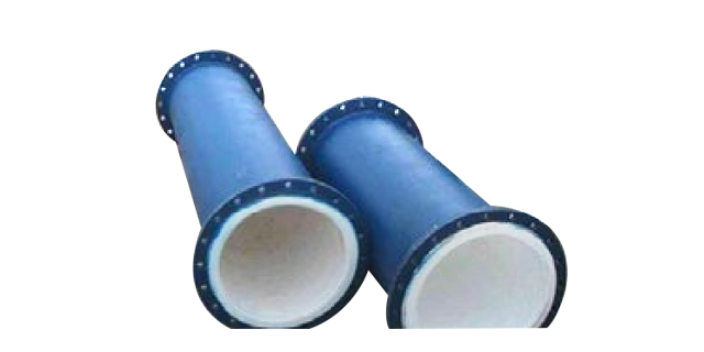
PTFE波纹膨胀节在钢衬四氟管道系统中的安装位置选择不是随意的,而是需要基于管道应力分析的结果来科学确定。错误的膨胀节安装位置可能导致膨胀节无法有效吸收热位移,甚至膨胀节本身成为应力集中点和早期失效点。膨胀节安装位置选择的一般原则如下:在两固定点之间的直管段中间位置——固定点限制了管道的轴向位移,两固定点之间的直管段在温度变化时会向两侧或中间膨胀/收缩,膨胀节安装在该直管段的中点位置,可以均衡地吸收来自两侧的位移。在管道方向改变处(弯头附近)——管道的弯头本身具有一定的柔性和热位移吸收能力(L形和Z形自然补偿),但如果管道布置过于刚直(长距离无弯头),必须设置膨胀节来补充自然补偿的不足。不断开发新的产品,并建立了完善的服务体系。福建化学品钢衬四氟
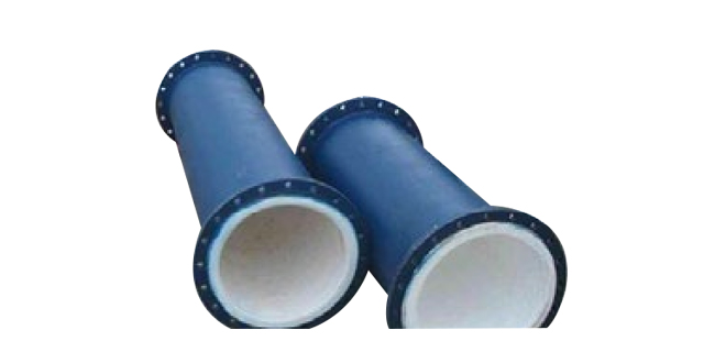
制药行业对工艺管道的防腐要求具有较强的行业特殊性——除了基本的耐腐蚀性要求外,还必须满足药品生产质量管理规范(GMP)对管道材质的严格规定:管道内壁接触药品物料的表面必须无毒、不释放可能影响药品质量的物质(包括金属离子、有机物溶出物等)、不吸附药品成分、易于清洁和消毒(无死角、无残留)、能够耐受在位清洗(CIP)和在位灭菌(SIP)的化学品和温度条件。钢衬四氟管道由于其PTFE内衬的化学惰性(无金属离子溶出)、低表面能(不粘附物料,清洗后药物残留量很低)和耐温性(可耐受SIP所需的121-135℃饱和蒸汽),完美契合了制药行业GMP管道的各项要求。在原料药(API)生产车间中,涉及强腐蚀性溶剂和试剂(如浓硫酸、二氯甲烷、三乙胺、醋酐、浓盐酸等)的反应釜进料管道、母液输送管道和废液收集管道,通常全部选用钢衬四氟管道。在无菌制剂(注射剂)车间中,注射用水(WFI)分配系统、纯蒸汽管道和药液输送管道虽然介质腐蚀性不强,但对材质洁净度的要求较高(金属离子析出量需控制在ppb级)浙江耐高温钢衬四氟补偿器淄博松尚复合材料有限公司以创百年企业、树百年品牌为使命,倾力为客户创造更大利益!
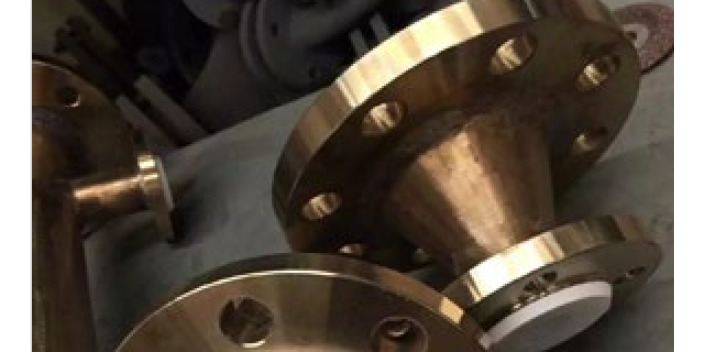
对于设计工况中包含负压(真空)操作的钢衬四氟管道系统,出厂前必须进行真空试验以验证衬里层的负压耐受能力——这是松衬管道和部分紧衬管道的"短板"所在,也是模压管道证明其优异负压性能的"秀场"。真空试验的方法和验收标准如下:试验装置——将待试管道两端密封(法兰盲板密封,密封垫片选用真空密封性能好的氟橡胶O型圈或金属缠绕垫片),一端连接真空泵和真空表(测量范围-0.1至0MPa,精度不低于1.6级),另一端连接放空阀。抽真空——启动真空泵,缓慢抽除管道内的空气,抽真空速率不宜过快(一般建议在5-10分钟内达到目标真空度),过快的抽速会导致管道内的PTFE衬里来不及通过微小的透气孔隙平衡衬里两侧的压力,可能造成假的真空度读数(管道内腔真空度已达到目标值但衬里夹层仍有残余空气)。
钢衬四氟管道在投入运行后,建立科学的日常巡检和定期检测制度是保障管道系统长期安全运行、延长衬里使用寿命、实现预防性维护的基础性管理工作。日常巡检(由生产车间的操作人员和设备维护人员在正常运行期间进行)的重点包括:法兰连接处巡检——每日两次(白班和夜班各一次)沿管道系统全线巡查,重点关注法兰密封面是否有渗漏痕迹(渗漏点通常表现为法兰缝隙处有介质的结晶物或湿润痕迹,对于无色无味的透明介质,可在法兰缝隙处粘贴pH试纸或放置显色指示剂辅助检测)。膨胀节状态检查——检查膨胀节的波纹管表面是否有扭曲变形、波纹表面是否有裂纹(小裂纹在运行初期可能不易肉眼发现,建议使用5倍放大镜辅助检查),限位拉杆的螺母是否松动或移位,拉杆表面是否有过度拉伸的痕迹(拉杆螺母与法兰固定座之间的间隙应符合设计要求,过大或过小都说明膨胀节的工作状态异常)。欢迎各界朋友莅临参观。
在钢衬四氟管道系统的热膨胀补偿设计中,除了使用PTFE波纹膨胀节进行集中补偿外,还可以充分利用管道走向变化形成的自然柔性(L型、Z型和倒U型弯管段)进行自然补偿,将膨胀节集中补偿与管道自然补偿联合应用,往往能达到更优的补偿效果——减少膨胀节的使用数量、降低膨胀节失效风险、简化管道整体布局。倒U型弯管(也称π型补偿器或U型弯)是一种经典的管道热膨胀自然补偿结构——在直管段中设置一个向上(或侧向)伸出的U型弯回路,利用U型回路的弹性弯曲变形来吸收直管段的热膨胀。倒U型弯管的补偿原理基于材料力学的悬臂梁弯曲理论:U型弯管的两个垂直臂相当于两根悬臂梁,直管段的热膨胀使U型弯管的两臂产生水平方向的弯曲变形(类似于两根弹簧被横向推弯),补偿量取决于U型弯管的臂长、管径和壁厚。对于钢衬四氟管道,倒U型弯管的设计需要考虑PTFE衬里的弯曲应变限制——PTFE衬里在管道弯曲变形时,弯曲外侧的衬里受拉伸(拉伸应变=管道曲率半径处的拉伸量),弯曲内侧的衬里受压缩;PTFE的允许拉伸应变约为2%-5%(取决于温度和材料牌号),管道弯曲引起的衬里应变应控制在此范围内,否则可能导致衬里在弯曲段出现拉伸开裂。选择松尚,我们将竭诚为您服务。宁夏耐高温钢衬四氟管生产厂家
淄博松尚复合材料有限公司以诚信为根本,以质量服务求生存。福建化学品钢衬四氟
法兰螺栓的预紧力是法兰密封的"生命线"——预紧力过小,密封面之间的接触压力不足以抵抗介质的内压推力,介质会从密封面泄漏;预紧力过大,PTFE翻边密封面在过高的压应力下发生过量冷流变形(产生不可逆的厚度减薄),同样导致密封面压力逐渐缓解、末了泄漏。因此正确的螺栓预紧操作对于钢衬四氟管道法兰密封的长期可靠至关重要。螺栓预紧的推荐操作规范如下:一步,清洁——安装前用无纺布蘸酒精擦拭法兰密封面(PTFE翻边面)和垫片表面,去除灰尘、油污和其他异物,确保密封面洁净。第二步,对中——将两片法兰的密封面平行对齐,法兰面的平行度偏差应控制在管径的0.1%以内(例如DN100的法兰平行度偏差≤0.1mm),如果法兰面不平行,即使螺栓全数拧紧,密封面仍存在局部未紧密接触的缝隙。第三步,预紧——按对角交替的顺序,分数次逐步拧紧所有螺栓。推荐的拧紧分次:一次,所有螺栓手动拧至与螺母刚接触(零初始载荷);第二次,用扭力扳手按对角顺序将所有螺栓预紧至目标扭矩的30%;第三次,再次按对角顺序预紧至目标扭矩的70%;第四次(末了拧紧),按对角顺序紧固至目标扭矩的100%。对角交替拧紧的目的是使法兰面均匀贴合,避免一侧先紧死导致法兰面偏斜。福建化学品钢衬四氟