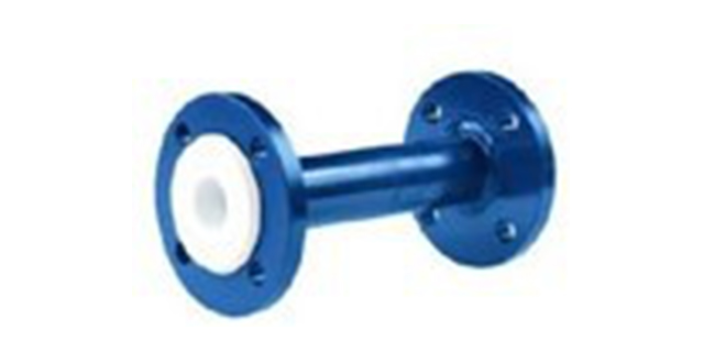
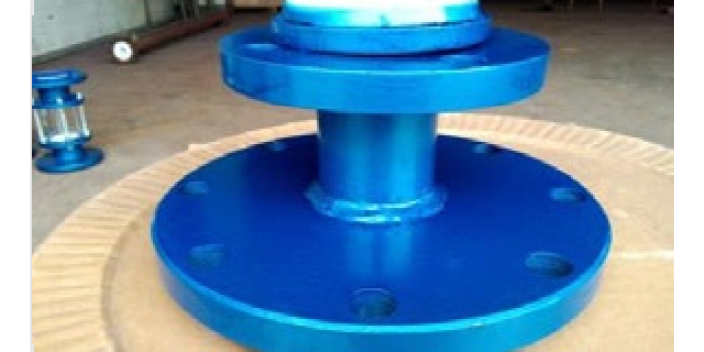
虽然钢衬四氟管道的衬里主体是通过松衬、紧衬或模压工艺整体成型的(不涉及主体衬里的拼接焊接),但在管端翻边和衬里缺陷修补环节,焊接技术仍然不可或缺。管端翻边的焊接加固:在松衬和紧衬管道中,管端的PTFE翻边依靠加热软化后机械弯折成型,翻边根部(即PTFE管材从轴向转为径向的90°弯折处)是应力集中的薄弱区域——翻边成型过程中的材料拉伸减薄、残余弯折应力和运行中的压力/温度循环,可能使翻边根部产生微观裂纹,成为介质渗透的通道。因此,许多制造厂在翻边成型后,会在翻边根部(管道内孔与法兰密封面的转角处)用PFA焊条进行一道"加强角焊"——在翻边根部的90°转角处融敷一圈PFA焊条,形成一个圆弧过渡的加强密封圈,有效消除直角弯折的应力集中效应,阻断了翻边根部的潜在渗透通道。加强角焊的焊接参数为:PFA焊条直径2.5-3mm,热风温度390-410℃,焊接速度50-80mm/min,焊接后焊道表面应光滑平整并与母材良好融合。淄博松尚复合材料有限公司敢于承担、克难攻坚。湖北防腐钢衬四氟补偿器

以某化工项目中的一段钢衬四氟管道系统为例,进行热膨胀量计算和膨胀节补偿方案的工程分析。管道参数:介质为98%浓硫酸,工作温度150℃(冬季停工温度-10℃,安装温度20℃),管道材质为20#碳钢外壳+模压PTFE衬里(DN150),直管段总长度80米(由20段长度4米的管道法兰连接而成),管道两端为固定支座(分别连接在储罐出料口和反应釜进料口),中间无弯头或其他自然补偿结构。管道热膨胀量计算:从安装温度(20℃)至工作温度(150℃)的温升ΔT=130℃,碳钢管道的线膨胀系数α_steel≈1.2×10⁻⁵/℃,PTFE衬里的线膨胀系数α_PTFE≈10×10⁻⁵/℃。钢管外壳的热膨胀量ΔL_steel=80m×1.2×10⁻⁵×130=0.1248m≈125mm。PTFE衬里的热膨胀量ΔL_PTFE=80m×10×10⁻⁵×130=1.04m≈1040mm。由于PTFE衬里被粘结(模压衬里微观嵌合在钢管内壁),其热膨胀受到钢管的约束,实际PTFE衬里的膨胀量接近于钢管的膨胀量(约125mm),PTFE与钢管之间的膨胀差异(1040-125=915mm)在衬里层内部以压缩应力的形式存在。管道系统在两固定点之间的总热膨胀量约为125mm,该膨胀量必须由膨胀节来吸收(因为管道两端固定,无其他位移释放路径)。陕西防腐钢衬四氟储罐价格不断开发新的产品,并建立了完善的服务体系。
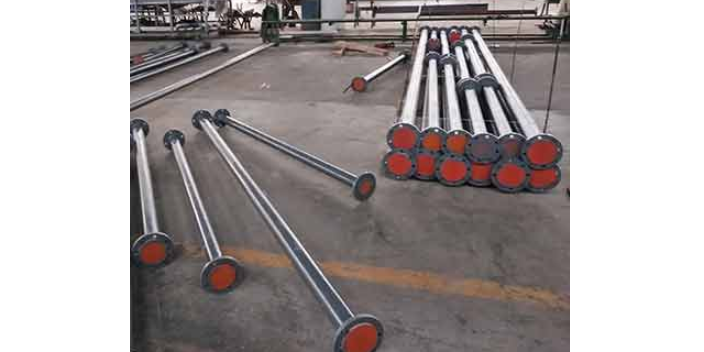
钢衬四氟管道系统的安装施工是整个管道工程中容易因操作不当而导致衬里损伤的环节,充分的安装前准备工作是确保施工质量和进度的前提。安装前的准备工作包括施工技术方案编制、施工人员技术交底、管道和管件进场检验、施工机具和检测设备准备等。施工技术方案是安装工作的性文件,应由施工单位的技术负责人根据设计图纸、相关标准(如HG/T4584《氟塑料衬里管道》、GB50235《工业金属管道工程施工规范》、GB50236《现场设备、工业管道焊接工程施工规范》等)和现场实际情况编制,经业主和监理审核批准后执行。方案应至少涵盖以下内容:工程概况和施工范围、施工组织架构和人员配置、施工进度计划、管道安装工艺流程(含吊装方案、法兰对接操作要点、支撑安装顺序)、焊接方案(如需现场焊接碳钢管壳)及衬里保护措施、现场水压试验方案、质量检验计划(含检验批次划分和抽检比例)、安全技术措施(含受限空间作业管理、高处作业防护、危险化学品安全)和应急预案。
按照PTFE衬里层与钢管基体的结合方式及成型工艺,钢衬四氟管道可分为松衬管道、紧衬管道、模压管道、缠绕管道和推压管道五大类,各类管道在性能特点、适用工况和成本方面存在明显差异。松衬管道(也称挤压管衬里)是早期的钢衬四氟管道类型——将预先用挤出或推压工艺制成的PTFE管材(壁厚1.5-3mm)直接套入钢管内,两端通过加热翻边固定在法兰密封面上,PTFE管材与钢管内壁之间不通过胶粘剂粘结,靠两端的翻边法兰实现轴向定位。松衬管道的优点在于工艺简单、成本较低、施工速度快;其关键短板是不能承受负压——在真空或抽料操作中PTFE内管会被向内吸瘪,严重时内管完全闭合堵塞流通截面,且内管在反复的温度变化中因自由热胀冷缩会在钢管内部产生轴向伸缩位移,长期运行可能导致翻边根部疲劳开裂。因此松衬管道适用于常压或微正压(≤0.1MPa)、温度变化小、无负压操作的工况。淄博松尚复合材料有限公司提供周到的解决方案,满足客户不同的服务需要。

松衬工艺是钢衬四氟管道基础、历史久的衬里制造方法,其工艺原理是将预先制成的PTFE薄壁管材(通常由PTFE粉末通过糊状挤出或柱塞推压工艺制成)以机械方式套入钢管内腔,管材外径略小于钢管内径(间隙约0.5-1mm),管材两端伸出钢管法兰面一定长度,通过加热翻边将PTFE管材的端部固定在法兰密封面上。松衬工艺的完整流程如下:一步,钢管准备——钢管内壁通常只需进行基本的清洁除锈处理(有些制造厂甚至不进行喷砂处理,因为松衬工艺不依赖钢-氟粘结),检查钢管内壁是否有尖锐凸起物(如焊瘤、毛刺)并打磨,因为这些凸起物会刺破PTFE薄壁管内壁。第二步,PTFE管材套入——将预制PTFE管材用牵引装置缓缓拉入钢管内腔,套入过程中应避免PTFE管材扭曲和急剧弯曲,大口径管道可采用加热钢管(钢管热膨胀后内径增大)辅助套入——钢管加热至80-120℃使其内径膨胀约0.1%-0.2%,待PTFE管材套入后钢管冷却收缩,PTFE管材与钢管内壁之间形成轻微过盈配合。第三步,管端翻边——将伸出钢管法兰面的PTFE管材端部加热至350-370℃(采用热风或加热板),待PTFE材料软化后,用锥形翻边模具将PTFE管端向外翻折并压平在法兰密封面上,翻边完成后保持压力冷却定型。淄博松尚复合材料有限公司以质量求生存,以信誉求发展!陕西防腐钢衬四氟储罐价格
淄博松尚复合材料有限公司不断完善自我,满足客户需求。湖北防腐钢衬四氟补偿器
紧衬工艺在松衬工艺的基础上,关键改进是在PTFE管材与钢管内壁之间引入胶粘剂粘结层,使两者从"机械套合"升级为"化学粘合",从而赋予管道负压耐受能力和更好的温度适应性。紧衬工艺的完整流程包括几个关键步骤,每一步的质量直接决定末了产品的可靠性。一步,钢管内壁喷砂处理——钢管内壁采用管道内壁喷砂设备(旋转喷头或内孔喷)进行喷砂除锈,必须达到Sa2.5级,表面粗糙度Ra≥50μm。管道内壁喷砂相对于设备内壁喷砂的难度在于空间狭小、视线受限、回收磨料困难,通常采用铜矿渣或钢砂作为磨料(因为可以磁吸回收),配合负压吸尘系统和工业内窥镜进行过程监控。第二步,PTFE管材外壁钠化处理——将PTFE管材的外表面用钠萘处理液进行化学活化(处理方法和原理与前文介绍的设备衬里钠化处理相同),处理深度约1-5μm,表面颜色由白变深棕色,表面能从18-22mN/m提升至40-50mN/m。湖北防腐钢衬四氟补偿器