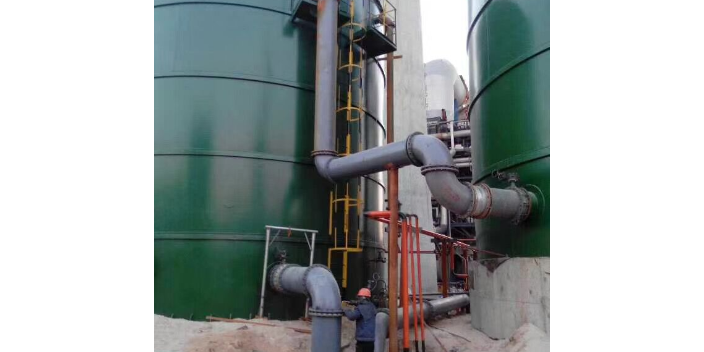
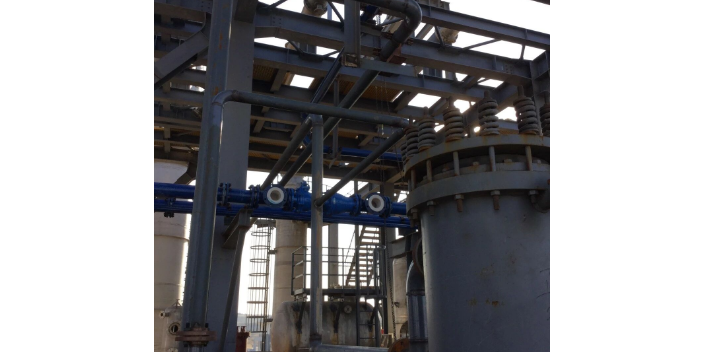
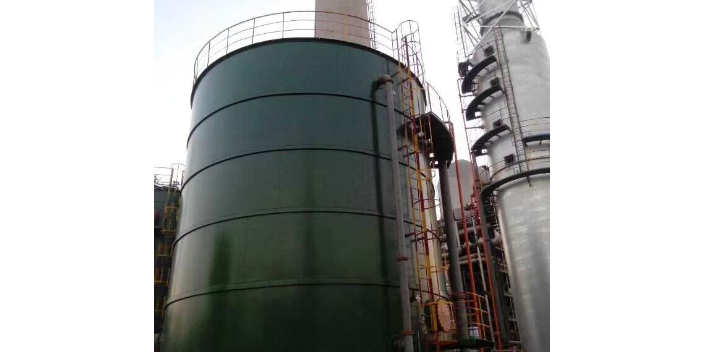
衬四氟设备安装完成后,需进行调试和试运行,验证设备性能和系统可靠性。调试内容包括:单机调试——检查设备本体及附件的安装质量,手动盘车检查搅拌装置转动是否灵活(对反应釜),检查阀门启闭是否正常,仪表是否校验合格;系统调试——与工艺管道、电气、仪表系统联动,检查系统的协调性和控制功能;水运行(或惰性介质运行)——以水或惰性介质代替工艺物料进行试运行,检验设备的密封性、搅拌效果、传热效果、自控系统的稳定性,运行参数(温度、压力、流量、液位)是否达到设计要求。试运行需缓慢升压升温,分阶段进行,每阶段稳定运行一定时间,确认无异常后再进入下一阶段。运行中需重点监测:设备有无渗漏、异响、振动过大;衬层有无起鼓、脱层迹象(通过设备上的检查孔或测点观察);法兰密封点有无泄漏;搅拌电流是否正常;温度、压力是否在控制范围内。试运行中如发现异常,需立即停机检查,排除故障后再继续。试运行达到设计要求并稳定运行规定时间后,方可正式投入工艺物料运行。调试和试运行的数据需记录存档,作为设备验收和运行维护的依据。淄博松尚复合材料获得市场的。河南耐负压钢衬四氟设备生产厂家
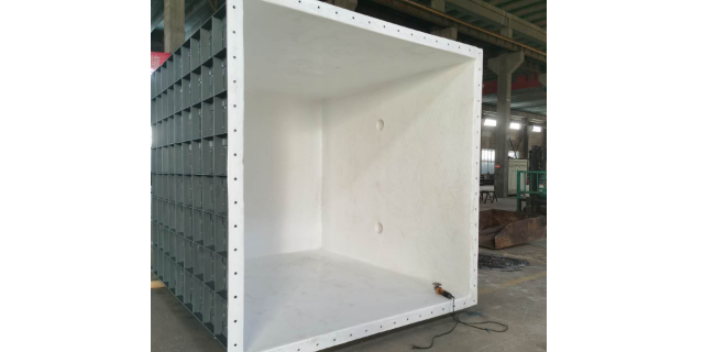
模压与等静压成型工艺是将聚四氟乙烯树脂粉末填充于模具与钢体(或芯棒)之间的间隙,通过加压使粉末致密成型,再经高温烧结(约380℃)使PTFE熔融再结晶,形成无缝整体衬里的工艺方法。模压工艺采用单向或双向加压,适用于形状规则、尺寸适中的管件、弯头、三通等;等静压工艺利用液体介质均匀传压的特性,从各个方向对粉料施加均等压力,使衬层密度均匀、壁厚一致,适用于大口径管道、复杂形状设备和大型储罐的衬里。等静压成型的衬层密度较模压法提高约15%,抗渗透性更好,壁厚公差可控制在±0.3毫米以内,能稳定应对-0.098兆帕的极限真空负压工况,有效解决了负压下衬层起鼓脱落的难题。等静压工艺是目前衬氟管道和储罐成型中较为先进的工艺,其衬层无拼接焊缝,耐正负压性能优异,但设备投资大、生产成本较高,主要应用于对衬里质量要求较高的场合。烧结工序是模压和等静压工艺的关键环节,需按照分段升温曲线(如250℃保温、320℃保温、370℃保温)严格控制温度和保温时间,保证PTFE充分熔融再结晶,形成无孔隙致密衬层。甘肃滚涂四氟设备批发淄博松尚复合材料具备雄厚的实力和丰富的实践经验。
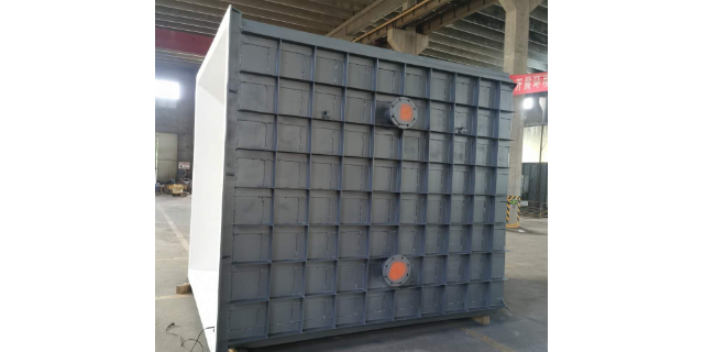
衬层厚度是衬四氟设备防腐性能的重要指标,需在制造过程和成品验收中进行检测。衬层厚度检测方法主要有机械测厚和超声波测厚两种。机械测厚是在衬层施工时,于规定位置预留测厚点,用千分尺或测厚规测量衬层厚度,该方法直接准确,但需在施工中预留测点,适用于过程控制。超声波测厚是利用超声波在PTFE中的传播速度和回波时间计算衬层厚度,该方法无需破坏衬层,可对成品设备的任意位置进行测厚,操作便捷,但需考虑PTFE声学特性和钢壳界面回波的干扰,需用标准试块校准。衬层厚度检测需按一定比例抽测(如每平方米至少测3至5点),覆盖筒体、封头、转角、焊缝等部位,记录各点厚度值。检测标准要求衬层较小厚度不低于设计厚度的90%,平均厚度不低于设计厚度,壁厚公差控制在合理范围内(如等静压工艺±0.3毫米,板衬工艺±0.5毫米)。若发现局部厚度不足,需分析原因并返修补衬,直至厚度达标。衬层厚度检测数据需记录存档,作为设备质量和寿命评估的依据。
缠绕烧结工艺是将PTFE薄膜或切削薄带多层缠绕在芯棒或钢体内壁,经加压、高温烧结使各层熔合为一体,形成衬里的工艺方法。缠绕工艺灵活性高,可适配复杂形状和不规则结构的衬里,衬层壁厚可通过缠绕层数调节,一般控制在3毫米以内。缠绕烧结后的衬层无接缝,整体性好,适用于异形管件、塔节、容器封头等部件的衬里。缠绕工艺的不足在于缠绕层间结合力依赖烧结质量,若烧结温度或压力不足,层间易出现分层;缠绕工艺的生产效率相对较低,适合中小批量或定制化生产。推压紧衬工艺是将模压成型的PTFE管或推压成型的PTFE管加热后推入(或拉入)钢管内部,利用PTFE的热胀冷缩特性,使衬管在冷却后回弹贴紧钢管内壁,形成紧衬结构。推压紧衬工艺效率较高,适合中小口径直管的生产,衬层壁厚均匀,与钢管贴合紧密,抗负压性能较好。推压紧衬的衬管两端通过加热翻边形成法兰密封面,与钢法兰配合实现管道连接的密封。缠绕和推压工艺各有特点,在衬四氟设备制造中根据产品类型和工况要求选用。淄博松尚复合材料深受各界客户好评及厚爱。
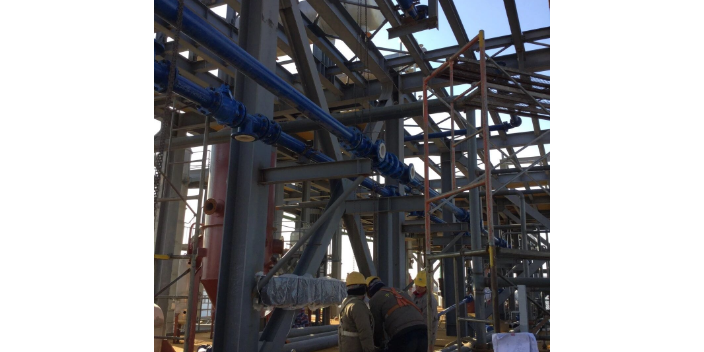
衬四氟设备在运行中可能出现的衬层故障主要有鼓包、脱层、开裂、磨损和渗透等,需针对不同故障分析原因并采取相应处理措施。鼓包和脱层多由负压过大、温度骤变、粘结失效或衬层背面气体膨胀引起,表现为衬层局部隆起、与钢壳分离。处理方法:小面积鼓包可穿刺排气后用PFA焊条补焊封口;大面积脱层需切除重新衬里。开裂多由温度应力、机械冲击、衬层老化或施工缺陷引起,表现为衬层表面出现裂纹,严重时贯穿衬层。处理方法:浅裂纹用PFA焊条补焊;深裂纹或贯穿裂纹需切除损伤部位补衬。磨损多由介质中固体颗粒冲刷或搅拌摩擦引起,表现为衬层局部减薄。处理方法:轻度磨损可继续监控运行;严重磨损需补衬或更换衬层,并考虑采用填充PTFE等耐磨材料。渗透表现为介质渗透衬层到达钢壳,引起钢壳腐蚀(外部可见锈蚀或渗液)。处理方法:渗透往往是衬层致密度不足或存在针眼,需电火花检漏定位后补焊,严重时更换衬层。故障处理需及时,避免故障扩大导致设备失效和安全事故。松尚具备雄厚的实力和丰富的实践经验。衬四氟设备厂
松尚复合材料严格控制原材料的选取与生产工艺的每个环节,保证产品质量不出问题。河南耐负压钢衬四氟设备生产厂家
衬四氟设备在长期运行中,PTFE衬层会因介质侵蚀、温度作用、机械应力和环境因素等发生不同程度的老化,影响设备的使用寿命和可靠性。PTFE衬层老化的主要表现为:表面变色(由白色变为灰黄或棕色,反映高分子链的氧化和热氧化)、表面粉化(高分子链断裂形成粉末)、力学性能下降(拉伸强度和伸长率降低)、衬层减薄(介质磨损和化学溶蚀)、衬层与钢壳粘结力下降(脱层趋势增加)等。老化速率受多种因素影响:介质腐蚀性越强、温度越高、机械应力越大,老化越快。寿命评估需综合考虑衬层的检测结果(厚度、电火花、粘结强度等)和运行历史(运行时间、工况变化、故障记录等),采用经验评估和检测数据相结合的方法,判断衬层的剩余寿命。一般而言,在正常工况下,衬四氟设备的衬层使用寿命可达8至15年,强腐蚀或高温工况下寿命可能缩短至3至8年。当衬层老化严重、多次维修仍无法保证可靠性时,应考虑更换衬层或更新设备。建立设备寿命评估档案,定期更新评估结论,有助于合理安排设备检修和更新计划,避免因衬层失效引发事故。河南耐负压钢衬四氟设备生产厂家