氟塑料材料的技术进步推动着衬四氟设备性能的不断提升。除传统的PTFE外,可熔性氟塑料如PFA(四氟乙烯-全氟烷氧基乙烯基醚共聚物)、FEP(聚全氟乙丙烯)、ETFE(乙烯-四氟乙烯共聚物)等的应用日益增多,这些材料兼具PTFE的耐腐蚀性和热塑性加工性,可通过注塑、挤出、 Transfer molding等工艺成型,用于制造复杂形状的衬里和整体设备,弥补了PTFE难以熔融加工的不足。改性PTFE技术也在发展,通过填充玻璃纤维、碳纤维、石墨、青铜粉、聚苯酯等,改善PTFE的耐磨性、导热性、抗蠕变性和机械强度,适应更高要求的工况。纳米改性PTFE通过引入纳米填料(如纳米二氧化硅、碳纳米管),进一步提高综合性能。导电(抗静电)PTFE通过加入碳黑或碳纤维,赋予衬层导电性,消除静电积累,适用于易燃易爆介质工况。高纯度PTFE通过控制原料和工艺,降低金属离子和有机杂质含量,满足电子半导体等行业对洁净度的要求。氟塑料材料的多样化、高性能化发展,为衬四氟设备在更苛刻工况和更高要求领域的应用提供了材料基础,是衬四氟设备技术进步的重要推动力。淄博松尚复合材料创新发展,努力拼搏。钢衬四氟设备加工
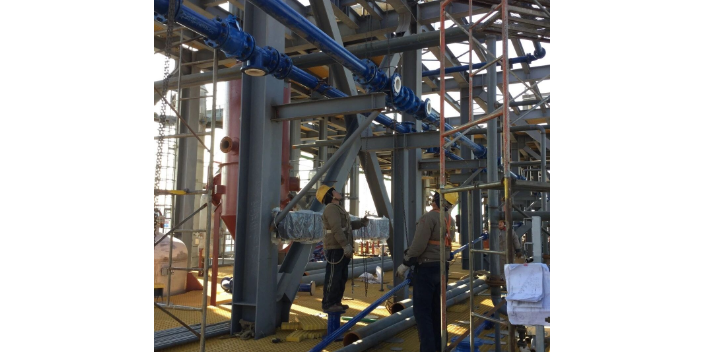
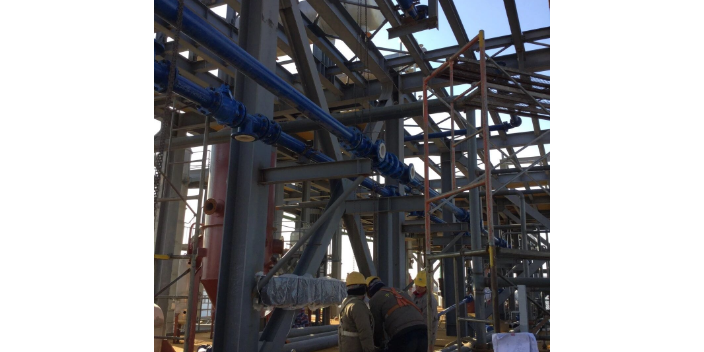
衬四氟设备的吊装需遵循规范的吊装作业程序,保证设备和人员安全。吊装前需制定吊装方案,明确吊装设备的规格(吊车吨位、吊索具等)、吊装路线、吊点和吊装步骤。吊装时需使用设备设计规定的吊耳或吊点,严禁在接管、法兰、人孔等部位直接起吊,避免这些部位受力损坏。吊索与设备的接触部位需用软质材料(橡胶垫、木块等)隔离,防止钢索直接接触衬层或法兰密封面造成划伤。对于大型设备,需采用平衡梁多点吊装,保证设备起吊平稳,避免倾斜和摆动。吊装过程中需有专人指挥,信号统一明确,操作平稳缓慢,避免冲击和碰撞。设备就位时,需核对安装基准线和标高,缓慢下放至基础上,调整设备水平度和垂直度(立式设备垂直度允差一般为1/1000,卧式设备水平度允差一般为1/1000),找正后拧紧地脚螺栓。对于衬四氟塔器等高大设备,吊装还需考虑风载影响,选择适宜的天气条件(风力不大于5级)进行吊装。设备就位后,需检查衬层有无吊装造成的损伤,确认无误后方可进行管道连接和调试。江西衬塑设备价格淄博松尚复合材料重信誉、守合同,严把产品质量关,热诚欢迎用户前来咨询考察,洽谈业务!
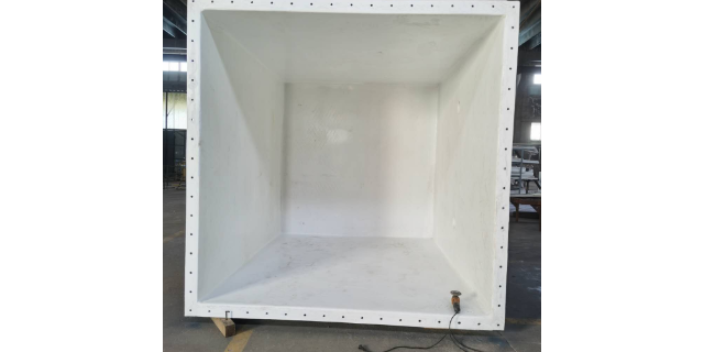
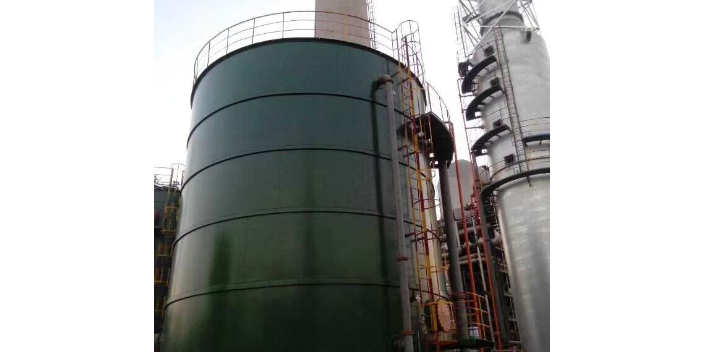
松衬工艺是衬四氟设备中应用较早且较为普遍的衬里方法之一,其原理是将聚四氟乙烯板材或管材加工成型后,松套(不粘接)地衬入钢制壳体内壁,依靠法兰翻边和机械固定实现衬层与壳体的连接。松衬工艺的特点是工艺相对简单,PTFE衬层与钢壳之间不使用粘合剂,避免了粘合剂在高温下失效或被介质腐蚀的问题,衬层可整体更换,维修方便。松衬工艺适用于常压或低压、温度变化不剧烈的设备,如储罐、塔器、容器等。松衬的PTFE衬层厚度一般为3至8毫米,可根据腐蚀裕量和工况要求选择。松衬工艺的不足在于衬层与钢壳之间存在间隙,在负压工况下衬层易被吸瘪、起鼓,在温度骤变时因PTFE与钢的热膨胀差异较大,衬层易产生相对位移和应力集中,导致衬层开裂或法兰翻边处泄漏。为克服这些问题,松衬设备常设置排气孔,排出衬层与钢壳之间的空气,减少负压和温差的影响;在负压工况下,需在衬层背面设置支撑骨架或采用紧衬、等静压等工艺,提高衬层的抗负压能力。
PTFE衬里施工是衬四氟设备制造的关键环节,不同工艺的施工要点各异。板衬工艺的施工流程为:钢壳喷砂→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检测→水压试验。施工中需控制粘合剂涂刷的均匀性和厚度,粘贴时从一端向另一端逐步推进,用工具赶出板与钢壳之间的气泡,保证贴合紧密;焊接时控制热风温度(约420℃)、焊接速度和压力,保证焊缝饱满无缺陷。等静压工艺的施工流程为:钢壳内装芯棒和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→穿管贴合→翻边成型。烧结是关键,需严格按升温曲线控温,保证PTFE充分熔融再结晶。模压工艺的施工流程为:模具装配→填粉→加压成型(约30兆帕)→脱模→烧结→冷却。缠绕烧结工艺的施工流程为:芯棒上缠绕PTFE薄带→加压→烧结→脱模→与钢壳复合。各工艺施工中需控制环境温度(一般15至30℃)和湿度(相对湿度低于70%),避免粉尘和油污污染;施工人员需经专业培训,严格执行工艺规程;关键工序需设质量检验点,如涂胶后检查胶层质量、焊接后检查焊缝、烧结后检查衬层外观和厚度等,确保每道工序质量达标。松尚以诚信为根本,以质量服务求生存。
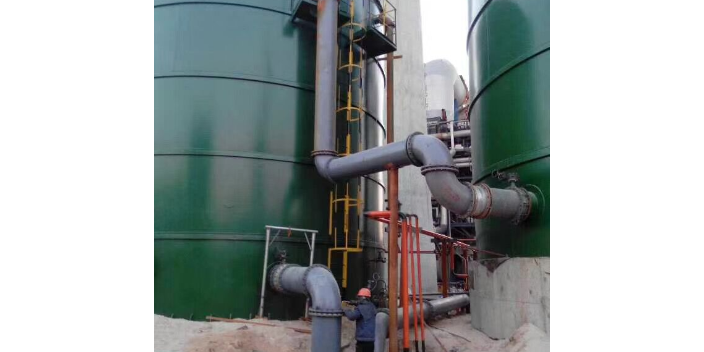
聚四氟乙烯(PTFE,俗称F4)是由四氟乙烯单体经聚合反应制得的全氟化聚合物,分子式为-(CF2-CF2)n-,分子骨架由碳碳键构成,每个碳原子上对称连接两个氟原子,形成高度对称的链结构。由于碳氟键的键能高达约485千焦每摩尔,远高于碳氢键和碳氧键,且氟原子的共价半径(0.064纳米)略大于氢原子,能够紧密包裹在碳碳主链周围,形成一层"氟鞘"保护结构,使得化学性质活泼的碳碳主链被有效屏蔽。这种特殊的分子构型赋予了PTFE较强的化学稳定性,除熔融碱金属、元素氟和某些高温高压下的含氟化合物外,几乎能耐受所有强酸、强碱、强氧化剂和有机溶剂的腐蚀,即使在王水、氢氟酸、浓硫酸、浓盐酸等强腐蚀介质中长期浸泡,也不会发生明显的化学变化,被誉为"塑料王"。这一特性使其成为化工防腐设备衬里的理想材料。淄博松尚复合材料有限公司锐意进取,持续创新为各行各业提供专业化服务。云南衬氟设备价格
松尚技术力量雄厚,工装设备和检测仪器齐备,检验与实验手段完善。钢衬四氟设备加工
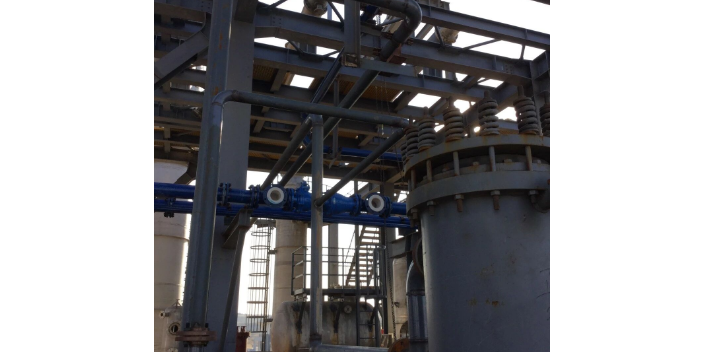
衬四氟设备就位后,需进行工艺管道的连接,管道连接质量直接影响设备的密封性和运行安全。管道连接主要采用法兰连接和焊接(对钢制管道)两种方式。法兰连接是衬四氟设备常用的连接方式,安装时需注意:法兰密封面需清洁干净,无划伤、锈蚀和异物;密封垫片选用与介质和工况相适应的耐腐蚀垫片,如PTFE包覆垫片、膨胀PTFE垫片、金属环垫等,垫片尺寸与法兰密封面匹配,不得错位;螺栓需对称均匀拧紧,分2至3次逐步达到规定扭矩,避免因受力不均导致法兰变形或密封失效;拧紧后需检查法兰间隙均匀、螺栓外露长度一致。对于钢制工艺管道与衬四氟设备的焊接连接,需注意焊接热影响对衬层的损伤,焊接时需采取隔热措施(如焊接时设备内部充水冷却、焊接部位远离衬层等),防止焊接高温传导至衬层造成衬层过热老化或脱层。管道连接还需考虑热膨胀补偿,在适当位置设置波纹膨胀节或自然补偿弯,吸收管道热膨胀,避免热应力传递至设备法兰造成泄漏。管道连接完成后,需进行系统压力试验,确认各连接点密封可靠。钢衬四氟设备加工