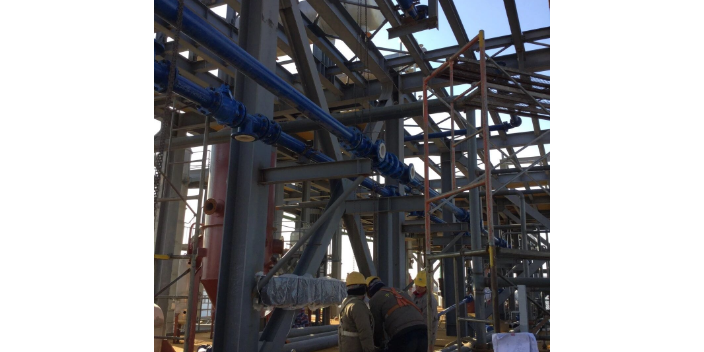
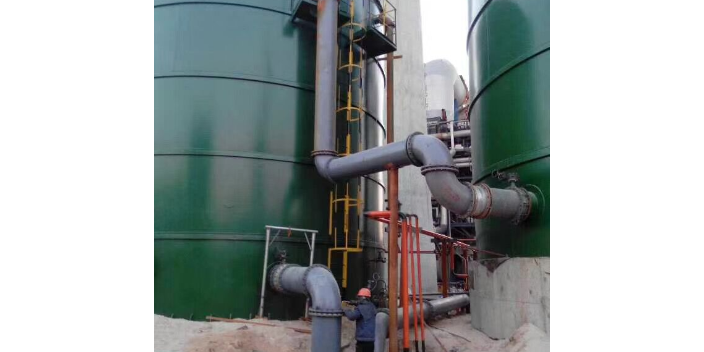
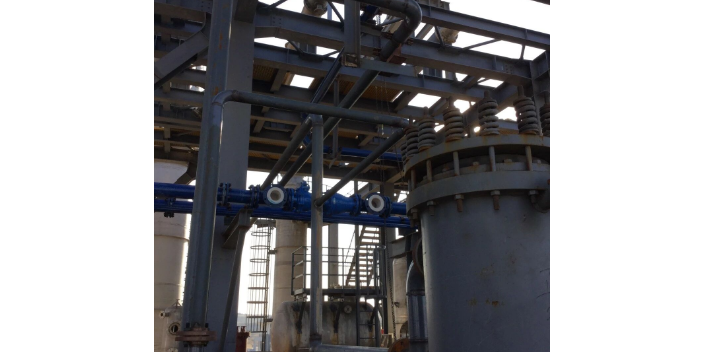
模压与等静压成型工艺是将聚四氟乙烯树脂粉末填充于模具与钢体(或芯棒)之间的间隙,通过加压使粉末致密成型,再经高温烧结(约380℃)使PTFE熔融再结晶,形成无缝整体衬里的工艺方法。模压工艺采用单向或双向加压,适用于形状规则、尺寸适中的管件、弯头、三通等;等静压工艺利用液体介质均匀传压的特性,从各个方向对粉料施加均等压力,使衬层密度均匀、壁厚一致,适用于大口径管道、复杂形状设备和大型储罐的衬里。等静压成型的衬层密度较模压法提高约15%,抗渗透性更好,壁厚公差可控制在±0.3毫米以内,能稳定应对-0.098兆帕的极限真空负压工况,有效解决了负压下衬层起鼓脱落的难题。等静压工艺是目前衬氟管道和储罐成型中较为先进的工艺,其衬层无拼接焊缝,耐正负压性能优异,但设备投资大、生产成本较高,主要应用于对衬里质量要求较高的场合。烧结工序是模压和等静压工艺的关键环节,需按照分段升温曲线(如250℃保温、320℃保温、370℃保温)严格控制温度和保温时间,保证PTFE充分熔融再结晶,形成无孔隙致密衬层。淄博松尚复合材料设备的引进更加丰富了公司的设备品种,为用户提供了更多的选择空间。泰安衬塑设备批发
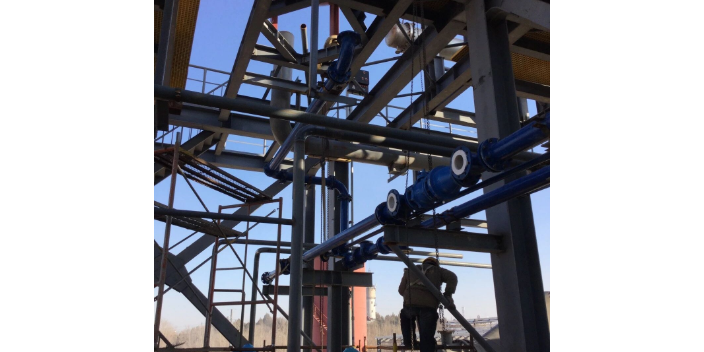
衬四氟换热器是用于腐蚀性物料加热或冷却的换热设备,主要有列管式和沉浸式两种结构。列管式衬四氟换热器由管束、管板、壳体和封头组成,换热管采用PTFE管或钢衬PTFE管,管束固定在管板上,管板采用PTFE衬里保护。由于PTFE导热系数较低,换热管的管径较小、管壁较薄,通过增加管数量来补偿传热系数低的不足,常用换热面积从几平方米到数十平方米。沉浸式换热器将PTFE盘管直接沉浸于腐蚀性物料中,通过管内通入加热或冷却介质实现换热,结构简单,适用于储罐或反应釜内的加热冷却。衬四氟过滤器是用于腐蚀性物料固液分离的过滤设备,主要由罐体、PTFE衬里层、滤芯(或滤网)、进出口和排渣口组成。滤芯采用PTFE多孔膜或填充PTFE烧结滤芯,耐腐蚀且过滤精度高,可根据过滤要求选择不同孔径。过滤器用于除去腐蚀性液体中的固体杂质、催化剂颗粒等,保证后续工艺的稳定。衬四氟换热器和过滤器虽然结构各异,但都以PTFE衬里或PTFE元件为关键防腐措施,满足腐蚀性工况下的传热和过滤需求。陕西四氟设备厂淄博松尚复合材料锐意进取,持续创新为各行各业提供专业化服务。
聚四氟乙烯的表面能很低,约为18至22毫牛每米,是固体材料中表面能较低的一种,这一特性使其表现出优异的不粘性和自润滑性。大多数液体在PTFE表面难以润湿和铺展,接触角较大,水滴在其表面呈球形滚落,固体物料也难以附着结垢。在化工设备中,低表面能特性使衬四氟设备内壁光滑,介质流动阻力小,不易结垢和挂壁,减少了清理维护频率,保证了介质输送和反应的稳定。对于易结晶、易结垢、高粘度物料的处理,衬四氟设备能有效避免物料在内壁堆积堵塞,维持设备的传热和传质效率。此外,PTFE的低摩擦系数(约为0.04至0.1,是固体材料中较低的)赋予其良好的自润滑性,可用于制作密封件、轴承、导轨等需要减摩的部件。不粘特性还使衬四氟设备在食品、医药等对清洁度要求高的领域应用时,易于清洗消毒,避免物料残留和交叉污染,符合卫生级设备的要求。
衬层厚度是衬四氟设备防腐性能的重要指标,需在制造过程和成品验收中进行检测。衬层厚度检测方法主要有机械测厚和超声波测厚两种。机械测厚是在衬层施工时,于规定位置预留测厚点,用千分尺或测厚规测量衬层厚度,该方法直接准确,但需在施工中预留测点,适用于过程控制。超声波测厚是利用超声波在PTFE中的传播速度和回波时间计算衬层厚度,该方法无需破坏衬层,可对成品设备的任意位置进行测厚,操作便捷,但需考虑PTFE声学特性和钢壳界面回波的干扰,需用标准试块校准。衬层厚度检测需按一定比例抽测(如每平方米至少测3至5点),覆盖筒体、封头、转角、焊缝等部位,记录各点厚度值。检测标准要求衬层较小厚度不低于设计厚度的90%,平均厚度不低于设计厚度,壁厚公差控制在合理范围内(如等静压工艺±0.3毫米,板衬工艺±0.5毫米)。若发现局部厚度不足,需分析原因并返修补衬,直至厚度达标。衬层厚度检测数据需记录存档,作为设备质量和寿命评估的依据。选择淄博松尚复合材料有限公司,就是选择质量、真诚和未来。
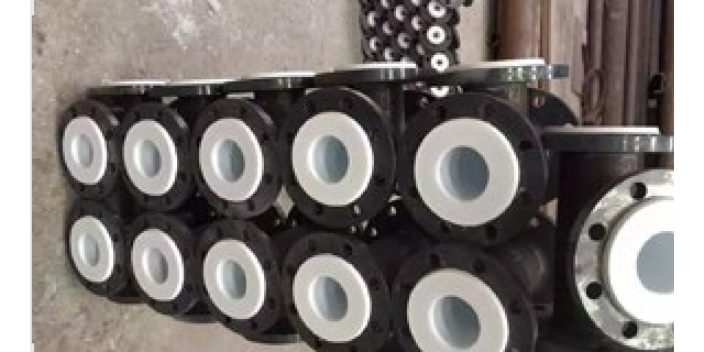
紧衬工艺也称粘结衬里工艺,是在对钢壳进行喷砂除锈等表面处理后,涂刷耐高温粘合剂,将活化处理后的PTFE板材紧密粘结于钢壳内壁,使衬层与钢壳形成牢固结合的衬里方法。紧衬工艺的关键在于PTFE表面的活化处理和粘合剂的选择。由于PTFE表面能很低,普通粘合剂难以润湿和粘结,需采用钠-萘络合物化学处理、等离子处理或辐射接枝等方法对PTFE表面进行活化,引入极性基团,提高表面能和粘结力。粘合剂通常选用改性环氧、酚醛、聚氨酯等耐高温、耐腐蚀胶粘剂,粘结强度可达5至10兆帕以上。紧衬工艺的优势在于衬层与钢壳结合紧密,传热较好,抗负压性能优于松衬,适用于有一定负压和温度波动的工况。紧衬工艺的局限在于粘合剂层成为衬里结构的薄弱环节,在高温或强腐蚀介质长期作用下,粘合剂可能老化、失效,导致衬层脱层;此外,紧衬工艺对钢壳表面处理和施工环境要求较高,大面积施工时易产生气泡、空鼓等缺陷,需严格把控施工质量。松尚创新发展,努力拼搏。河南钢衬PP设备定制
松尚复合材料严格控制原材料的选取与生产工艺的每个环节,保证产品质量不出问题。泰安衬塑设备批发
PTFE衬里施工是衬四氟设备制造的关键环节,不同工艺的施工要点各异。板衬工艺的施工流程为:钢壳喷砂→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检测→水压试验。施工中需控制粘合剂涂刷的均匀性和厚度,粘贴时从一端向另一端逐步推进,用工具赶出板与钢壳之间的气泡,保证贴合紧密;焊接时控制热风温度(约420℃)、焊接速度和压力,保证焊缝饱满无缺陷。等静压工艺的施工流程为:钢壳内装芯棒和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→穿管贴合→翻边成型。烧结是关键,需严格按升温曲线控温,保证PTFE充分熔融再结晶。模压工艺的施工流程为:模具装配→填粉→加压成型(约30兆帕)→脱模→烧结→冷却。缠绕烧结工艺的施工流程为:芯棒上缠绕PTFE薄带→加压→烧结→脱模→与钢壳复合。各工艺施工中需控制环境温度(一般15至30℃)和湿度(相对湿度低于70%),避免粉尘和油污污染;施工人员需经专业培训,严格执行工艺规程;关键工序需设质量检验点,如涂胶后检查胶层质量、焊接后检查焊缝、烧结后检查衬层外观和厚度等,确保每道工序质量达标。泰安衬塑设备批发